Çinko pul kaplama nedir? Ve neden otomobil vidalarında ve cıvatalarında tercih edilir?
Yazan: فريق Egy Chem Hub
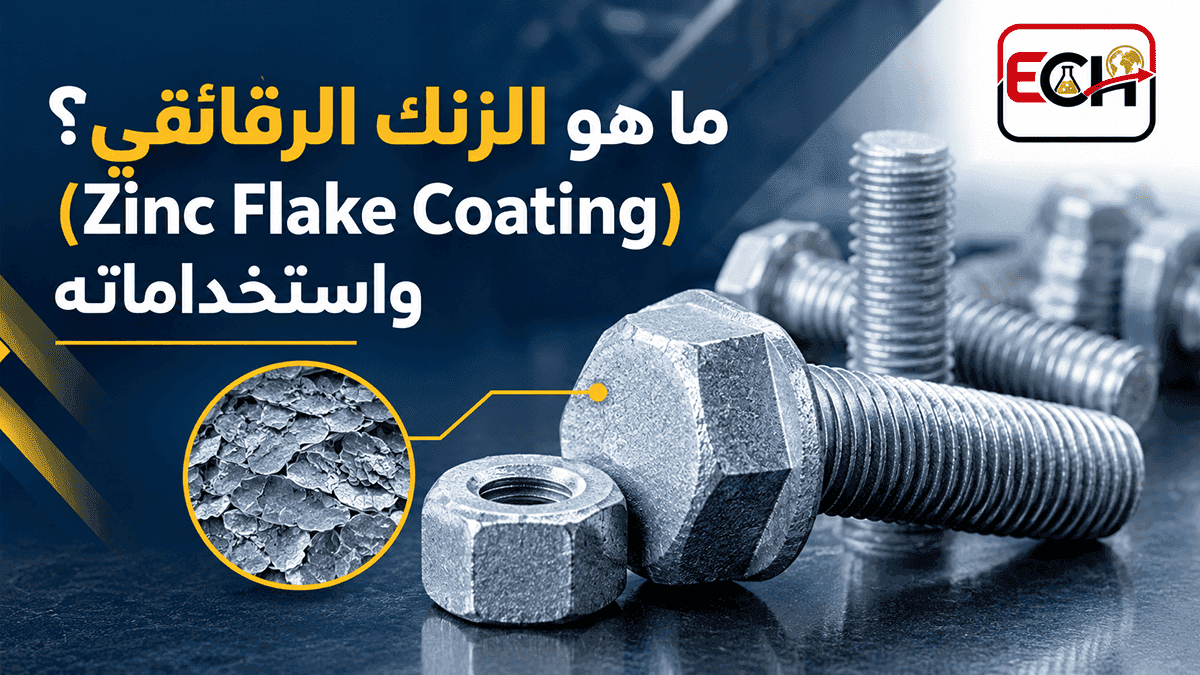
Otomobil motoru veya şasisi için yüksek mukavemetli cıvatalar üretilirken, sadece gerilime ve titreşime dayanmaları yeterli değildir; aynı zamanda yıllarca neme ve tuza karşı korozyona uğramadan veya aniden kırılmadan dayanmaları gerekir. İşte bu noktada çinko pul kaplama, cıvata üreticileri, boyacılar ve otomobil parçası alıcıları arasında popüler bir seçenek olarak ortaya çıkıyor. Bu makale, çinko pul kaplamanın ne olduğunu, nasıl uygulandığını ve elektrokaplama ve sıcak daldırma galvanizlemeden farkını açıklamaktadır.
Çinko folyo kaplama nedir?
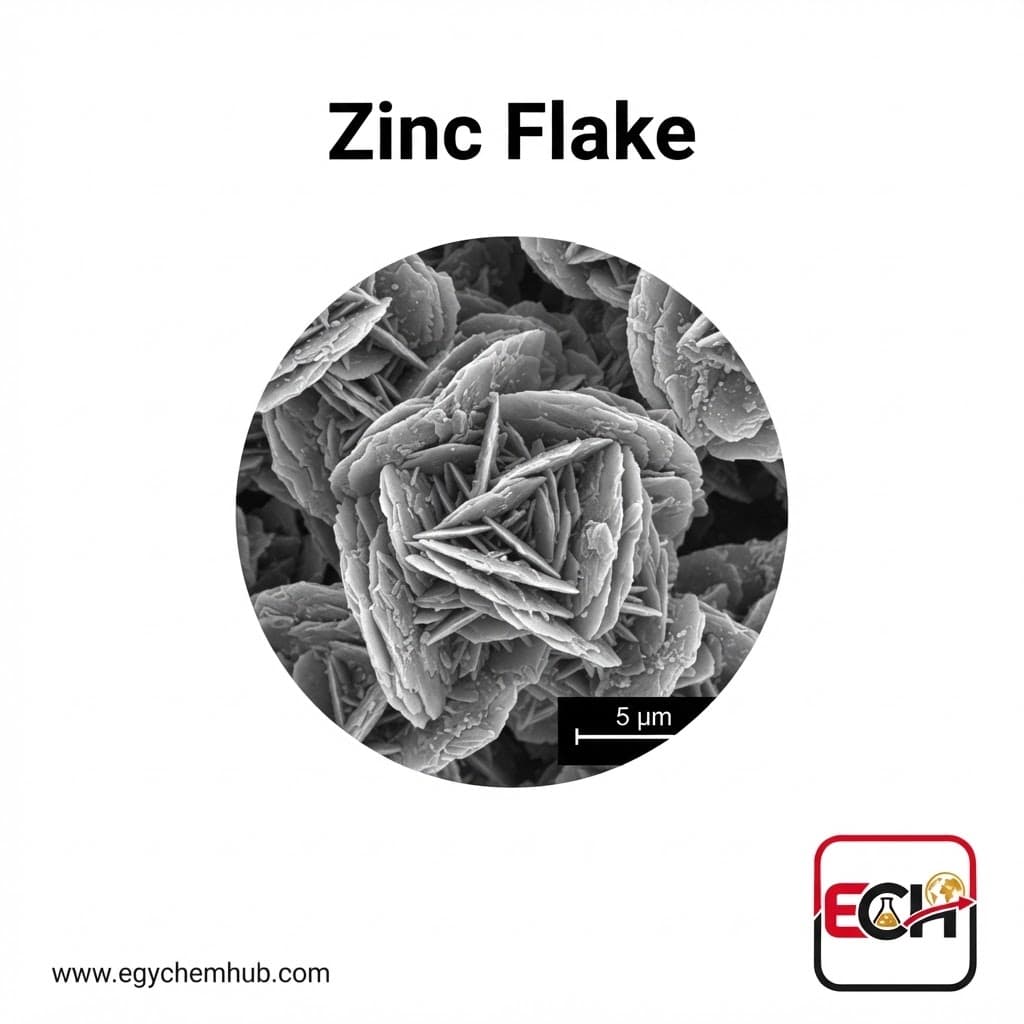
Elektrolizsiz (elektrolitik olmayan) bir kaplama yöntemidir. Genellikle alüminyum folyo ile birlikte ince çinko pullarından oluşur ve inorganik bir bağlayıcı içinde süspansiyon halindedir. Karışım, boya gibi sıvı halde uygulanır ve daha sonra çeliğe yapışan bir tabaka oluşturmak üzere ısı altında fırınlanır.
Sistem genellikle isteğe bağlı bir üst kaplama ile tamamlanır. Bu üst kaplama, sürtünme katsayısını kontrol etme, belirli kimyasallara karşı direnç sağlama veya görünümü ve ısı direncini iyileştirme gibi özellikler ekler.
Bu katman çeliği nasıl koruyor?
Koruma, aynı anda iki mekanizma aracılığıyla işler:
- Bariyer koruması: Folyo tabakaları düzdür ve karo gibi üst üste dizilmiştir; bu da nem ve oksijenin çeliğe ulaşma yolunu daha uzun ve dolambaçlı hale getirir.
- Katodik (fedakarlık içeren) koruma: Çinko, çelikten daha elektrokimyasal olarak aktiftir, bu nedenle önce korozyona uğrar ve kaplama çizilse bile çeliği korur. Birbirine temas eden folyolar, kaplamayı elektriksel olarak iletken hale getirir.
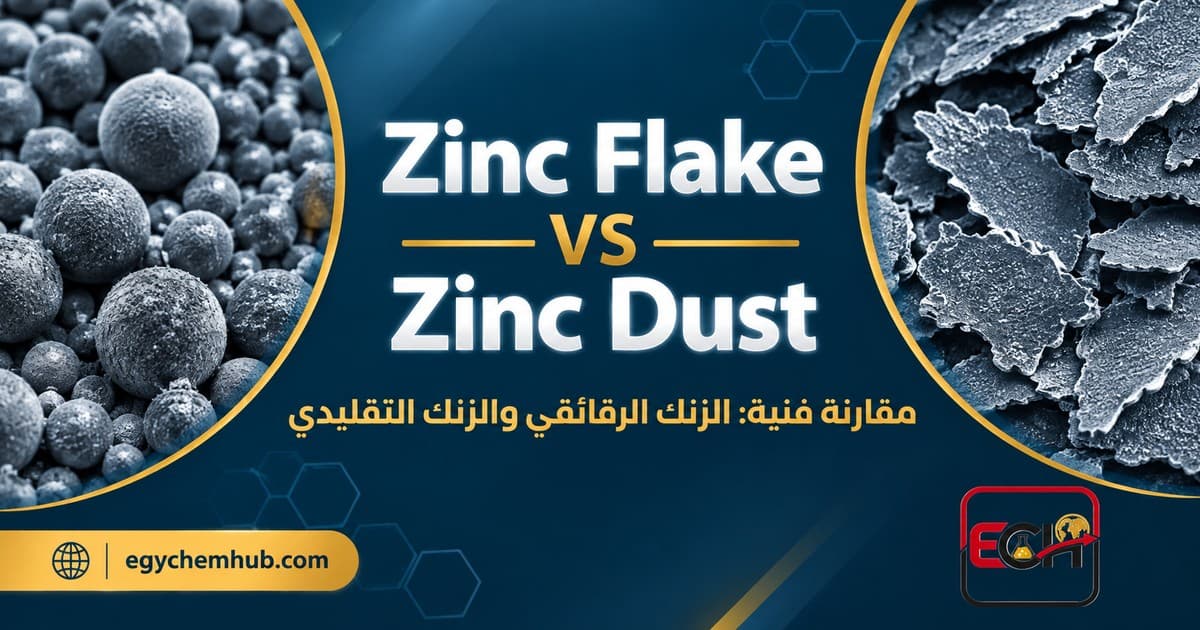
Bu bariyer ve koruyucu tabaka kombinasyonu, çok ince bir tabakanın neden bu kadar iyi koruma sağladığını açıklıyor. Çinko folyo tozunun görünüm ve yoğunluk açısından geleneksel çinko ile karşılaştırılmasına gelince, bunu önceki bir makalede ele aldık ve burada tekrar etmeyeceğiz.
Bu yöntem çivi ve vidalara nasıl uygulanır?
Her bir alım satım sisteminin detayları üreticiye göre değişmekle birlikte, genel işlem sırası aynıdır:
- Hazırlık: Parçaları alkali temizleme veya solventle yağ giderme yöntemleriyle yağdan ve pastan temizleyin, gerekirse kumlama ile mekanik temizleme yapın. Mümkün olduğunca asitli temizlemeden (asit banyosu) kaçının, çünkü bu yöntem daha sonra ele alınacağı gibi çelikte hidrojen kaynağı olabilir.
- Uygulama: Yaygın yöntemlerden biriyle:
- Daldırma-döndürme: Küçük, gevşek parçalar bir sepete yerleştirilir, sepet sıvıya daldırılır ve ardından fazla sıvıyı dışarı atmak için hızla döndürülür. Bu, büyük miktarda vida ve cıvata için standart yöntemdir.
- Püskürtme: Manuel veya mekanik olarak, daha büyük veya düzensiz parçalar için uygundur.
- Rack üzerine monte edilen daldırma aletleri: Sepet yerine rack üzerine monte edilen parçalar için.
- Fırınlama (Kürleme): Parçalar, kaplama sertleşene kadar fırında ısıtılır. Referanslarda belirtilen sıcaklıklar, sisteme bağlı olarak yaklaşık 180 ila 320 °C arasında değişmektedir; solvent bazlı sistemler genellikle 180–240 °C'de, su bazlı sistemler ise yaklaşık 290–310 °C'de fırınlanır.
- Üst katman (gerekirse): Sistem özelliklerine göre uygulayın ve pişirin.
Çoğu sistemde, katmanın kalınlığı sisteme ve gerekli özelliklere bağlı olarak yaklaşık 4 ila 20 mikrometre arasında değişir.
Çivi ve vidalarda neden tercih edilir?
1) Çeliğe hidrojen girmez. Elektrokaplamada, parçanın yüzeyinde hidrojen atomları oluşur ve çeliğe nüfuz edebilir. Yüksek mukavemetli çeliklerde bu, hidrojen gevrekliğine, yani beklenenden daha düşük yük altında ani kırılmaya yol açabilir. Ancak çinko kaplamada elektrokaplama adımı yoktur ve kaplama sırasında hidrojen oluşmaz. Bu nedenle, ISO 10683, iç hidrojen gevrekliği riskini önlemek için bu sistemlerin özellikle yüksek mukavemetli cıvatalar (1000 MPa ve üzeri) için kullanılmasını şart koşmaktadır.
Pratik not: Bu, hazırlık aşamasında asitli temizleme veya fosfatlama yapılmadığı sürece, işlemin kendisi için geçerlidir. Artık yürürlükten kaldırılmış olan ASTM F1136 standardı, parçalar asit veya fosfatla temizlenmediği sürece iç hidrojen korozyonu riskinin ortadan kalktığını belirtiyordu. Bu nedenle, alıcı sadece kaplamayı değil, hazırlık sürecini de kontrol etmelidir.
2) Dişleri koruyan ince bir katman. Birkaç mikrometre kalınlık, vidaların genellikle standart diş toleransları (ISO 965) içinde kalmasını sağlar; daha kalın katmanlar ise özel diş yönetimi gerektirir.
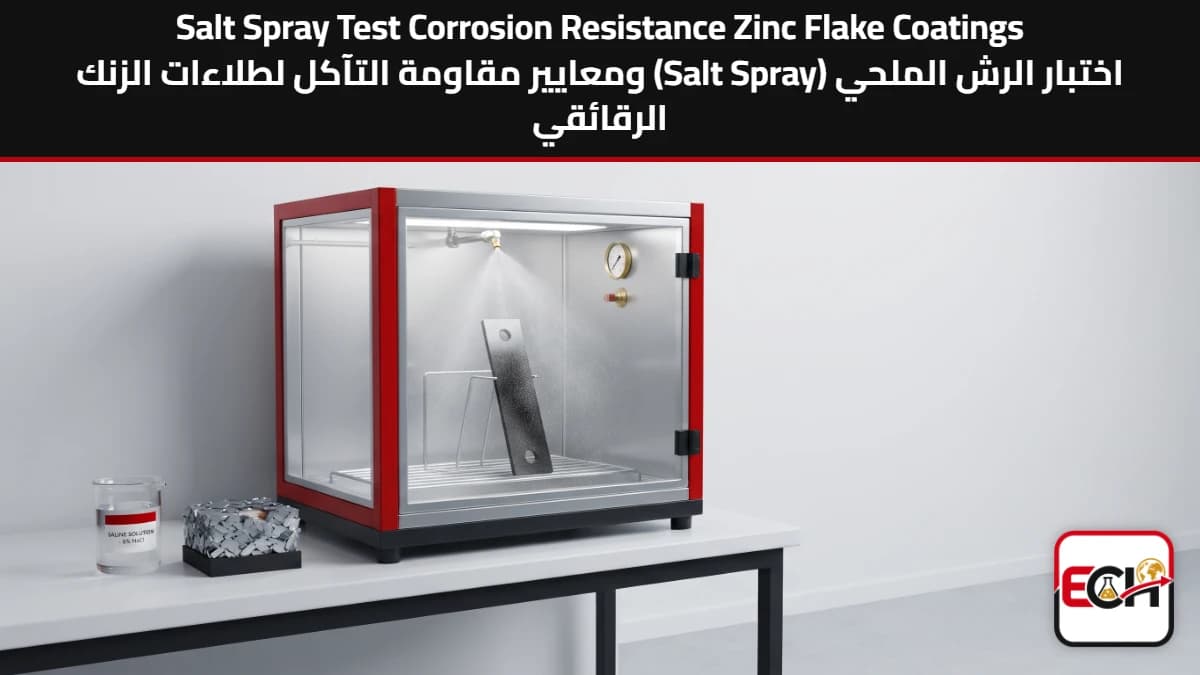
3) İyi korozyon direnci. Üretici belgelerinde, sisteme, kalınlığa ve son kat kaplamaya bağlı olarak, nötr tuz püskürtme testinde (ISO 9227) kırmızı pas oluşmadan önceki sürelerin yüzlerce saatten 1000 saatin üzerine kadar değiştiği belirtilmektedir; bu süre, tipik elektrokaplama çinko için yaklaşık 96-200 saattir. Bunlar karşılaştırma amaçlı laboratuvar verileridir ve gerçek kullanım ömrünü göstermez; proje spesifikasyonlarının yerini almazlar.
4) Elektrolitik banyo kullanılmaz. Uygulama, elektrik akımı ve elektrokaplama çözeltileri kullanılmadan, daldırma veya püskürtme ve ardından fırınlama esasına dayanmaktadır.
5) Sürtünme ayarlama özelliği. Bazı sistemlerdeki üst katmanlar, sürtünme katsayısının kontrol edilmesine olanak tanır; bu da otomobil montaj hatlarında belirli bir torkta sıkma işlemi yapılırken önemlidir.
6) Altı değerlikli krom içermeyen sistemler. Birçok modern sistem altı değerlikli krom içermez, ancak standardın kendisi altı değerlikli krom içeren ve içermeyen sistemleri de kapsadığından, bu durum satın alma siparişinde açıkça belirtilmelidir.
Elektrokaplama ve sıcak daldırma galvanizleme ile kısa bir karşılaştırma
| Karşılaştırma noktası | Çinko elektrokaplama | Sıcak daldırma galvanizleme | Çinko folyo |
|---|---|---|---|
| Çökelme yöntemi | Banyoda elektroliz | Erimiş çinkoya daldırın | Daldırma ve sıkma veya püskürtme yöntemiyle uygulanan ve ardından fırınlanan sıvı boya. |
| Yüksek mukavemetli çelikte hidrojen kırılganlığı | Tehlike gerçek ve parçaların ayarlanması, hatta hidrojeni uzaklaştırmak için sıklıkla fırınlanması gerekiyor. | Daldırma işleminden önce asitli yıkamanın başlıca tehlikesi | Hazırlanan karışım asit içermediği takdirde, çökelme sırasında hidrojen oluşmaz. |
| Kalınlık ve dişler | ISO 4042 standardı ile tanımlanmıştır. | Çok daha büyük ve galvanizleme işleminden sonra genellikle daha büyük dişli somunlar gerektirir. | İnce (yaklaşık 4-20 mikrometre) ve genellikle ISO 965 toleransları dahilindedir. |
| Stabilizatörler için referans spesifikasyonu | ISO 4042 | ISO 10684 | ISO 10683 |
Bu, çinko kaplamanın her zaman en iyi seçenek olduğu anlamına gelmez. Önemli kalınlık gerektiğinde sıcak daldırma galvanizleme geçerli bir seçenek olmaya devam ederken, hidrojen kırılganlığına karşı çok hassas olmayan daha az dayanıklı parçalar için elektrokaplama hala kullanılmaktadır. Seçim, çeliğin mukavemetine, kullanım ortamına ve montaj gereksinimlerine bağlıdır.
Onaylanmış standartlar nelerdir?
Uluslararası standart, "Sabitleyiciler: Elektrikle uygulanmayan çinko folyo kaplama sistemleri" başlıklı ISO 10683:2018'dir. Bunun Avrupa versiyonu olan EN ISO 10683:2018 de mevcuttur. İçeriğinde şunlar yer almaktadır:
- Altı değerlikli kromlu veya kromsuz, üst kaplamalı veya üst kaplamasız, yağlayıcılı veya yağlayıcısız kaplamalar.
- ISO metrik dişli ve diğer dişli vidalar, cıvatalar ve somunlar ile halka, pim ve klips gibi dişsiz parçalar.
- Ek A, tasarım ve montaj için bilgi sağlamaktadır.
Bu şartnamede kaynak ve boyanabilirlik gereksinimlerinin yanı sıra mekanik olarak uygulanan çinko kaplamalar da kapsam dışında bırakılmıştır.
Alıcı ve satıcının sorması gereken noktalar
- Fırınlama sıcaklığı ile temperleme sıcaklığı arasındaki fark: Çeliğin temperleme sıcaklığından daha yüksek bir sıcaklıkta fırınlanması, ısıl işlem görmüş parçaların sertliğini azaltabilir. Fırınlama programının cıvatanın mekanik sınıfına uygun olup olmadığını teyit etmenizi rica ederiz.
- Hazırlık süreci: Asitli yıkama veya fosfatlama kullanıldı mı?
- Montaj belirli bir torkta olduğunda üst katman sistemi ve sürtünme katsayısı.
- Test referansı: ISO 9227 standardına göre tuz püskürtme testi, katman kalınlığı ve projede tanımlanan özellikler.
- Altı değerlikli krom: Sistemde bundan arınmış bir element var mı?
Egy Chem Hub'ın rolü: Ham çinko pulları, bitmiş kaplamalar değil.
Web sitesinde bulunan ürün, boya ve kaplama üreticileri (bileşen üreticileri) tarafından formülasyonlarında kullanılmak üzere satın alınan ham pigment tozu olan çinko puludur. Bitmiş bir boya veya tırnak kaplama sistemi değildir. Bağlayıcı, katkı maddeleri, son kat boya, uygulama yöntemi ve fırınlama süresi tamamen boya üreticisinin sorumluluğundadır.
Teknik veri sayfasında belirtilenler
Egy Chem Hub'dan alınan verilere ve ürünün 10/11/2026 tarihli revize edilmiş Teknik Veri Sayfasına (TDS) göre, tipik özellikleri şunlardır:
| Özellik | Değer |
|---|---|
| Görünüm | Gri toz |
| Şekil | Pul |
| Ortalama parçacık boyutu | 5–10 mikrometre |
| Toplam çinko | En az %98 |
| Çinko metal | En az %94 |
| 325 gözenekli (45 mikrometre) bir elekte kalıyor. | Maksimum %0,6 |
| Yağ emilimi | 100 gram başına 12-15 gram |
| Nem | %0,05 maksimum |
| Özgül ağırlık | 7.0–7.2 |
Menşei: Mısır. Ürün 25 kg'lık torbalarda paketlenir: astarlı polipropilen torbalarda veya müşteri tarafından sağlanan 25 kg'lık metal veya plastik kaplarda. Ürün bilgi broşüründe şu kullanım alanları listelenmiştir: korozyona dayanıklı boyalar, metal kaplama, kimyasal işlemler ve toz metalurjisi. Broşür talep üzerine temin edilebilir.
Bu özellikler makalenin konusuyla nasıl ilişkilidir?
- Yukarıda açıklanan iki mekanizmanın temeli lameller yapıdadır. Makalede, laminatların küresel parçacıklara göre daha geniş bir temas alanına sahip olduğu, bunun da elektriksel iletkenliği ve dolayısıyla korozyon direncini artırdığı belirtiliyor. Ayrıca, bariyer etkisinin uzun süreli olduğu, katodik korumanın ise geçici olduğu ekleniyor. Bunlar şirketin makalesinden alıntılardır.
- Parçacık boyutu ve elekteki kalıntı: 5–10 µm değeri yalnızca bir ortalamadır ve boyut dağılımını tanımlamaz. 45 µm'lik bir elekteki kalıntı, toz içindeki iri parçacıkların oranını gösterir; bu, genellikle çinko pigment spesifikasyonlarında bulunan bir standarttır. Karıştırıcı, özellikle son kaplama kalınlığı ince olduğundan (çoğu sistemde yaklaşık 4–20 µm), bu parçacık boyutunun sistemleri için uygun olup olmadığını test ederek belirler.
- Toplam ve metalik çinko: Bu değerler, çinko pigment spesifikasyonlarında alışıldığı üzere, minimum sınırlar olarak ayrı ayrı belirtilmiştir. Metalik olmayan bileşenin bileşimi bu belgede ayrıntılı olarak açıklanmamıştır.
- Yağ emilimi: Boya endüstrisinde pigmentin ihtiyaç duyduğu bağlayıcı (bağlayıcı madde) miktarının bilinen bir göstergesidir. Bu makale, lamine formu daha düşük hacimsel pigment konsantrasyonlarına sahip formülasyonlarda daha yüksek bağlayıcı içeriğiyle ilişkilendirmektedir. Bununla birlikte, gerçek bağlayıcı ihtiyacı, formülasyonunda boyayı hazırlayan kişi tarafından belirlenir.
- Nem ve özgül ağırlık: Güvenlik verilerine göre malzeme neme duyarlı olduğundan, depolama ve taşıma açısından maksimum nem içeriğinin belirlenmesi önemlidir. Özgül ağırlık ise bileşim içindeki ağırlık ve hacim hesaplamalarına dahil edilir.
Belgede, folyo bazlı formülasyonların diğer avantajları arasında şunlar yer almaktadır: daha yüksek yapışma mukavemeti nedeniyle boyada daha düşük çinko içeriği, daha iyi kenar ve köşe koruması, esneklik, kabarcık oluşmaması, pürüzsüz yüzey, daha iyi yapışma, iyi üst kat boyanabilirlik, düşük gözeneklilik ve geçirgenlik ve kolayca karıştırılabilen çökelme ile daha düşük bir çökelme eğilimi. Belgeye göre bunlar şirketin açıklamalarıdır ve test sonuçlarıyla desteklenmemektedir.
Önemli Not: Bu sayfada Egy Chem Hub ürünlerine ait tuz püskürtme testi sonuçları veya mekanik test sonuçları yer almamakta olup, bu ürünlerden üretilen herhangi bir kaplamanın belirli bir performans iddiasında bulunulmamaktadır. Ayrıca, belirli yapıştırma malzemeleriyle uyumluluk veya belirli bir vida sistemi için uygunluk da belirtilmemektedir. Kaplama performansı, tüm formülasyon, hazırlık, uygulama ve kürleme süreciyle belirlenir ve proje özelliklerine göre test edilerek doğrulanır.
Kullanım Uyarısı: Ürün bilgilerine göre, çinko folyo yanıcı bir katıdır. Tozu havayla patlayıcı karışımlar oluşturabilir. Neme ve suya karşı hassastır. Asitlerden, ısı kaynaklarından ve kıvılcımlardan uzak, serin, kuru ve iyi havalandırılmış bir yerde, orijinal, kapalı ambalajında saklayın. Toz oluşumundan kaçının. Kullanmadan önce güvenlik bilgi formuna bakın.
Özet
Çinko folyo, bariyer ve kurbanlık korumayı birleştiren, elektrolitik olmayan, ince film kaplama sistemidir. Kaplama sırasında çeliğe hidrojen sokmaz, bu da onu otomobil ve makinelerdeki yüksek mukavemetli cıvatalar için uygun hale getirir. Başarısı, uygun sistemin seçilmesine, hazırlığın ayarlanmasına ve doğru fırınlama sıcaklığının elde edilmesine bağlıdır. Çinko folyo için fiyat teklifi veya teknik özellikler talep etmek için Egy Chem Hub ekibiyle iletişime geçin.