Çinko laminasyonlar için tuz püskürtme testi ve korozyon direnci standartları
Yazan: فريق Egy Chem Hub
Parça çizimleri ve satın alma şartnamelerinde genellikle "belirli bir süre tuz püskürtme testinden geçmeden önce kırmızı pas oluşmayacaktır" gibi bir koşul yer alır. Bu sayı, kabul veya ret için ve tedarikçileri karşılaştırmak için kullanılır, ancak gerçek anlamı bazen yanlış anlaşılır. Bu makale, testin aslında neyi ölçtüğünü, nerede sona erdiğini, bağlantı elemanları ve metal parçalar üzerindeki çinko folyo kaplamaları için gereksinimlerin nasıl formüle edildiğini ve aldığınız raporu nasıl okuyacağınızı açıklamaktadır.
Nötr tuz püskürtme testi neyi ölçer?
Kaplanmış parça, sodyum klorür çözeltisi püskürtülerek oluşturulan sürekli tuz buharına kapalı bir odada maruz bırakılır. Daha sonra, korozyon ürünleri ortaya çıkana veya gerekli test süresi dolana kadar numune izlenir. En yaygın kullanılan iki standart ISO 9227 (NSS testi) ve ASTM B117'dir; ikincisi ilk olarak 1939'da yayınlanmıştır.
ISO 9227'de tarafsız test için onaylanan koşullar:
| İşçi | Değer |
|---|---|
| Toplanan çözeltideki sodyum klorür konsantrasyonu | 50 ± 5 g/L (yaklaşık %5) |
| Toplanan çözeltinin pH değeri | 6,5 ile 7,2 arasında |
| Oda sıcaklığı | 35 ± 2 °C |
| Püskürtme çökelme oranı | 80 cm² başına saatte 1,0 ila 2,0 ml |
| Sprey deseni | Sürekli |
ASTM B117, ideal koşullara yakın koşulları belirtir: %5'lik sodyum klorür çözeltisi, pH 6,5 ile 7,2 arasında ve 35 °C sıcaklık. Tolerans formülleri iki standart arasında ve sürümler arasında (ISO 9227'nin 2017 sürümü ve ardından 2024 değişikliğiyle birlikte 2022 sürümü için) farklılık gösterebileceğinden, raporda standart ve sürüm numarası belirtilmelidir.
Önemli nokta: ISO 9227 yalnızca çalışma prosedürünü belirtir. Belirli bir ürün için maruz kalma süresini veya sonuçların nasıl yorumlanacağını belirtmez; bunlar ürün özelliklerine veya alıcı ile tedarikçi arasındaki anlaşmaya bırakılmıştır.
Test limitleri
- Bu, gerçekliğin bir simülasyonu değildir. Nem değişiklikleri, sıcaklık dalgalanmaları ve endüstriyel kirleticiler içermez; bu nedenle boyanın test sırasındaki davranışı, kullanım sırasındaki davranışından farklı olabilir.
- Odadaki saat, sahadaki saatle aynı şey değildir. Standardın kendisi, tuz püskürtme direnci ile diğer ortamlardaki korozyon direnci arasında nadiren doğrudan bir ilişki olduğunu belirtmektedir. Ve "720 saat" doğru bir şekilde yıl sayısına dönüştürülemez.
- Başlıca amacı kalite kontrolüdür. Boya kalitesinin ve işleminin parti bazında tutarlılığını doğrulamak, kusurları ve gözenekleri tespit etmek için uygundur ve sonuçları iyi tekrarlanabilirlik özelliği gösterir. Bununla birlikte, farklı malzemeleri veya kaplamaları "ömürlerine" göre sıralamak veya uzun ömürlülüklerini tahmin etmek amaçları arasında yer almaz.
Bu, ISO 10683 gibi bir standardın tuz püskürtme saatlerini kabul kategorileri olarak nasıl kullandığını açıklıyor: buradaki saatler, aynı şekilde test edilen belirli bir kaplama sistemi için bir kalite sınırıdır, hizmet ömrünün garantisi değildir.
Kırmızı pas ve beyaz pas: Kayıtlarda neler yer alıyor?
- Beyaz pas: Çinko korozyonunun bir yan ürünü olan, esas olarak çinko oksit ve çinko hidroksitten oluşan beyaz bir tozdur. Görünümü, kaplamanın bozulmaya başladığını gösterir.
- Kırmızı pas: Ana çeliğin korozyonunun bir ürünüdür (demir oksitler). Görünümü, koruyucu kaplamanın ana metale ulaştığını gösterir.
Çinko bakımından zengin kaplamalarda, çinko çelikten önce korozyona uğradığı için beyaz pas genellikle kırmızı pastan önce oluşur. Bu nedenle, spesifikasyonda hangi türün amaçlandığı açıkça belirtilmelidir. ISO 10683, test süresinden sonra ana metalde görünür korozyon (kırmızı pas) oluşmamasını gerektirir. Beyaz pas için sınırlar bu gereklilik kapsamında değildir ve müşteri spesifikasyonlarına eklenebilir. Uygulamanıza uygun spesifikasyonu okuyun ve varsayımlarda bulunmayın.
Çinko folyo kaplamalar için gereken şartlar nasıl belirlenir?
Bağlantı elemanları için ISO 10683
ISO 10683:2018 (3. baskı), çelik bağlantı elemanlarına uygulanan elektrolitik olmayan çinko laminasyon sistemlerini kapsar; sistemin sadece astar katmanı mı yoksa astar katmanına ek olarak son katman mı olduğu ve yağlayıcı eklenip eklenmediği önemli değildir. ISO 9227 (NSS) ise korozyon direncini değerlendirmek için kullanılır. Gereksinimler aşağıdaki gibi kategorize edilmiştir:
| Kırmızı pas oluşmadan nötr tuz püskürtme süresi | Kaplama sistemi için referans kalınlığı |
|---|---|
| 240 saat | 4 mikron |
| 480 saat | 5 mikron |
| 600 saat | 6 mikron |
| 720 saat | 8 mikron |
| 960 saat | 10 mikron |
Tabloda yer alan önemli notlar:
- Belirtilen kalınlık yalnızca referans amaçlıdır ve hem taban hem de üst katmanları içerir. Kabul, korozyon direncine bağlıdır.
- Test, stabilizatörler üzerinde yalnızca "boyandığı haliyle", yani ayırma, paketleme ve montajdan önce ve boyamadan en az 24 saat sonra gerçekleştirilir.
- Standart, katodik korumayı ölçmek için isteğe bağlı bir çizik testi içerir: parça ana metaline kadar çizilir ve ardından 72 saatlik tuz püskürtmesinden sonra çizik bölgesinde kırmızı pas oluşmamalıdır.
- Unutmayın ki standardın kendisi de hızlandırılmış test sonuçlarının belirli bir servis ortamındaki boya davranışıyla doğrudan ilişkili olmadığını belirtmektedir.
Otomobil şirketlerinin teknik özellikleri
Otomobil üreticileri ve tedarikçileri kendi şartnamelerini ve tedarik kurallarını belirler ve bunların çoğu kendi periyodik testlerini de içerir. Burada belirli müşteri şartnamelerini listelemiyoruz çünkü bunları iki bağımsız kaynaktan doğrulamadık; bu bilginin referansı, müşterinizin onaylı şartname belgesidir.
Yüksek mukavemetli stabilizatörleri hidrojen aşınmasından koruma
ISO 10683 standardına göre çinko laminasyon işlemi hidrojen üretmez; bu nedenle kaplama, özellikle yüksek mukavemetli bağlantı elemanlarında (1000 MPa ve üzeri) iç hidrojen kırılganlığını önlemek için kullanılır. Bu da onu bu sınıf bağlantı elemanları için popüler bir tercih haline getirir.
Çinko pulları test sonucunda hangi bölgeye düşüyor?
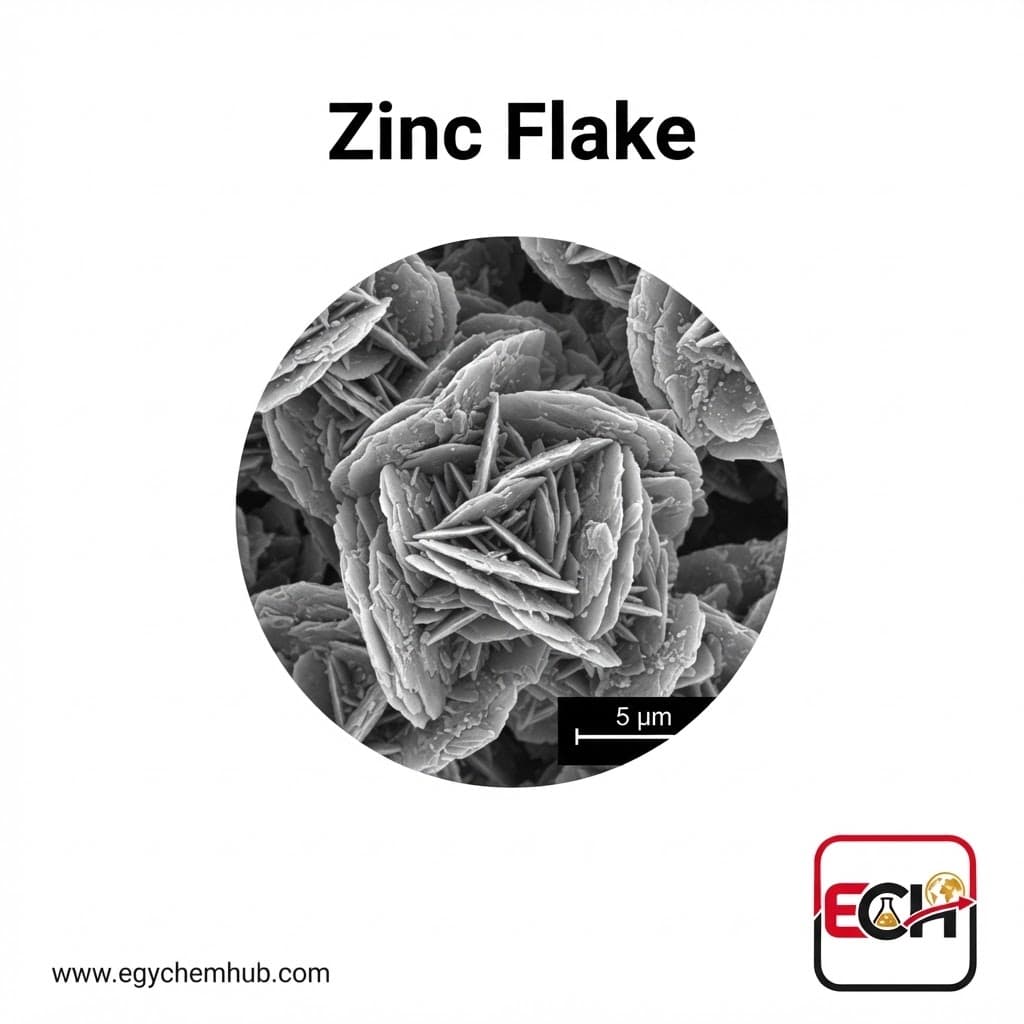
Çinko folyo kaplama, bir ortamda dağıtılmış çinko folyolardan oluşur; bu folyolar daha sonra uygulanır ve katodik koruma sağlayacak kadar elektriksel olarak iletken bir inorganik film oluşturmak için ısıl işlemden geçirilir. Bu nedenle folyolar bu sistemin bir bileşenidir, ancak sistemin tamamı değildir.
Egy Chem Hub'ın Çinko Puluna ait teknik veri sayfasında şunlar yazıyor:
Egy Chem Hub, korozyona dayanıklı kaplamalar için lameller çinko tozu olarak çinko pulları sunmaktadır. Bu, kaplama formülasyonunda kullanılan bir hammadde (metalik pigment) olup, bitmiş bir kaplama değildir. Bu bilgi, şirketin 11 Ekim 2026 tarihli Teknik Veri Sayfasına (TDS) dayanmaktadır.
| Özellik | TDS'ye göre değer |
|---|---|
| Görünüm | Gri toz |
| Şekil | Pullar |
| Ortalama parçacık boyutu | 5-10 mikron |
| Toplam çinko | En az %98 |
| Çinko metal | Minimum %94 |
| 325 mesh (45 mikron) elekte kalıyor | Maksimum %0,6 |
| Yağ emilimi | 100 gram başına 12-15 gram |
| Nem | %0,05 maksimum |
| Özgül ağırlık | 7.0 – 7.2 |
Ambalaj seçenekleri arasında iç astarlı 25 kg'lık polipropilen torbalar veya müşteri tarafından sağlanan 25 kg'lık metal veya plastik varil bulunmaktadır. Ürün Mısır menşeli olup, teknik veri sayfası talep üzerine temin edilebilir. Sayfada korozyona dayanıklı boyalar, kaplama, kimyasal işlemler ve toz metalurjisi gibi yaygın uygulamalar listelenmiştir.
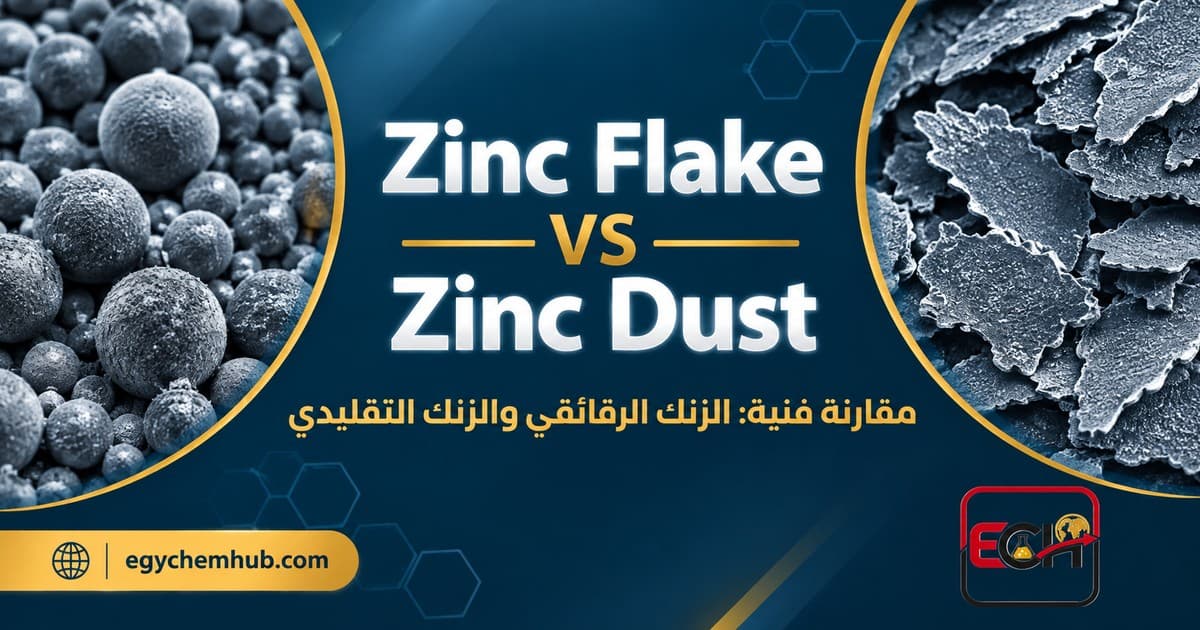
Aynı makaleye göre, lameller şekil, küresel çinkoya kıyasla parçacıklar arasında daha fazla temas sağlayarak elektriksel iletkenliği ve korozyon korumasını iyileştiriyor. Makalede bariyer etkisinin uzun süreli, katodik korumanın ise geçici olduğu belirtiliyor. Bunlar şirket makalesinden alınan ifadelerdir ve test sonuçlarını temsil etmemektedir.
Sadece çip özelliklerinin tuz püskürtme çalışma sürelerini tahmin etmek için neden yetersiz olduğu sorusu akla geliyor.
Tuz püskürtme testi sonucu, sadece çinko tozuna değil, tüm kaplama sistemine ilişkindir: bağlayıcı reçine ve kaplama bileşimi, son kat kaplama, uygulanan kalınlık, uygulama ve ısı ile kürleme koşulları ve metal alt tabakanın durumu ve yüzey hazırlığı. Reçine, kalınlık veya kürleme derecesi değişirse, aynı pullar farklı sonuçlar verebilir. Bu nedenle, bu makale tek bir çinko pul ürünü için herhangi bir tuz püskürtme saati veya test sonucu içermemektedir ve belirli bir ham maddenin belirli bir saat sayısını garanti ettiği çıkarımında bulunulmamalıdır. Bu tür bir sonuç, tanımlanmış ve test edilmiş bir kaplama sistemine atfedilmeli ve sistem bileşenlerini ve test koşullarını detaylandıran bir raporla birlikte sunulmalıdır.
Bir boya üreticisi, yonga tedarikçisinden hangi verileri talep etmelidir?
Çinko folyo tedarikçisi değerlendirirken, aşağıdaki bilgileri yazılı olarak talep edin:
- Revizyon tarihi belirtilmiş Teknik Veri Sayfası (TDS), sayısal özellikleriyle birlikte: parçacık boyutu (ortalama ve ölçüm yöntemi), toplam çinko ve metalik çinko, elekte kalan kalıntı, yağ emme, nem, özgül ağırlık ve görünür yoğunluk.
- Şartnamenizde belirtilmişse, safsızlıklar (örneğin demir, kurşun, kadmiyum ve çinko oksit) için limitler.
- Her parti için Analiz Sertifikası (CoA) ve sonuçların gerçekten tedarik edilen parti üzerinde ölçülüp ölçülmediği.
- Çip yüzey işlemi uygulanmışsa, bu işlemin reçine ve çözücü veya su sisteminizle uyumluluğu.
- Raf ömrü, saklama koşulları ve sevkiyat ambalajı.
- Boyanın performansı tamamen test edilerek belirlendiğinden, kendi sisteminizde denemek için bir numune alın.
- Malzeme ile üretilmiş bir kaplama sistemi hakkında, sistem verileri (reçine, kalınlık, alt tabaka, kürleme koşulları ve laboratuvar referansı) dahil olmak üzere herhangi bir tuz püskürtme raporu (ISO 9227 veya ASTM B117). Eğer rapor yoksa, genel rakamlar şeklinde verilmek yerine onaylı bir belge olarak sunulmasını talep edin.
Düzenli testler: Bir tamamlayıcıdır, bir alternatif değil.
Döngüsel korozyon testleri, tuz püskürtme, nem, kurutma ve bazen de dondurma aşamalarının dönüşümlü olarak uygulanmasıyla gerçek kullanım koşullarını yakından taklit edecek şekilde tasarlanmıştır. Bilinen örnekler şunlardır:
- GMW14872 (General Motors): Üç aşamalı çevrim: 25 °C'de tuzlu su püskürtmeli ortam, ardından 49 °C'de %100'e yakın bağıl nem, daha sonra 60 °C'de %30'dan düşük bağıl nemle kurutma.
- VDA 233-102: %1'lik tuz çözeltisiyle püskürtme aşamasını ve -15 °C'de dondurma aşamasını içeren otomotiv parçalarının periyodik testi.
- ISO 11997-1: Tuz püskürtme, kurutma ve nemlendirme aşamalarının dönüşümlü olarak uygulandığı çeşitli döngüleri içeren boyalar için bir şartname.
Bu testler "kullanım ömrü" garantisi vermez: bunlar hala hızlandırılmış testlerdir ve kullanım ömrüyle doğrudan bir ilişki kurmak belirsizdir. Değerleri, sürekli püskürtmeye kıyasla gerçek çalışma koşullarına daha yakın olmalarıdır; bu nedenle otomobil üreticileri kendi periyodik testlerini yapmaktadır. Parça kritik olduğunda veya zorlu bir ortamda (kıyı, buz çözme tuzları veya uzun süreli dış mekan maruziyeti) bulunduğunda her iki testi de isteyin.
Test raporunu nasıl okursunuz?
Raporu, bir kalibrasyon sertifikası gibi okuyun. Bu, iki standardın gerekliliklerine dayanarak geliştirdiğimiz bir süreç kontrol listesidir:
- Standart ve sürüm: ISO 9227 veya ASTM B117 ve varsa ekleri (örneğin çizik testi).
- Örnek: Test edilen parçalar "boyandığı haliyle" mi yoksa test plakaları olarak mı kullanıldı? Boyama ve test arasındaki süre ne kadardı? Boyama sistemi detaylı olarak nasıldı (sadece astar mı yoksa üst kat boyası da mı)?
- Balık: Sadece nominal değer değil, ölçülen değer ve ölçüm yöntemi.
- Ara dönem süresi ve testler: Gerçek saat sayısı, test zamanları ve varsa ilk beyaz pasın ve ilk kırmızı pasın ortaya çıkma zamanı.
- Oda kayıtları: sıcaklık, tortulaşma hızı, pH ve tuz içeriği günlük olarak kaydedilir ve herhangi bir sapma veya kesinti not edilir.
- Oda doğrulaması: Odanın çalışma aralığı içinde olduğunu kanıtlamak için referans numunelerle (örneğin kütle kaybı ölçülen standart çelik şeritler gibi) periyodik kontroller yapıldı mı?
- Fotoğraflar: Test öncesi ve sonrası ile kararlaştırılan zamanlarda çekilmiştir.
- Laboratuvar: Laboratuvarın kimliği ve akreditasyon referansı.
Tedarikçiye ne soruyorsunuz?
- Standart, versiyon ve kabul standardı nedir (sadece kırmızı pas mı yoksa beyaz pas da mı) ve kaç saat gereklidir?
- Test, size teslim edilecek olan tüm boya sistemini kapsıyor mu ve hangi kalınlıkta?
- Gerçek üretimden parçalar mı test edildi, yoksa sadece laboratuvar örnekleri mi?
- Şartnamenizde belirtilmişse, periyodik test sonuçları (örneğin GMW14872 veya VDA 233-102 gibi) mevcut mu?
- Boya, parti bazında nasıl izleniyor (kalınlık, yapışma ve görünüm)?
- Kaplama sisteminin üreticisine ham madde verileri (çinko folyo özellikleri ve her parti için test sonuçları) mevcut mu? (Yukarıdaki detaylı listeye bakınız.)
Çinko pul kaplama sistemi üretiyorsanız veya geliştiriyorsanız, hammadde verileri resmin sadece bir parçasıdır. Çinko pullar için fiyat teklifi veya teknik veri sayfası talep etmek için Egy Chem Hub ekibiyle iletişime geçin.