Что такое цинковое хлопьевидное покрытие? И почему его предпочитают использовать в автомобильных винтах и болтах?
Автор: فريق Egy Chem Hub
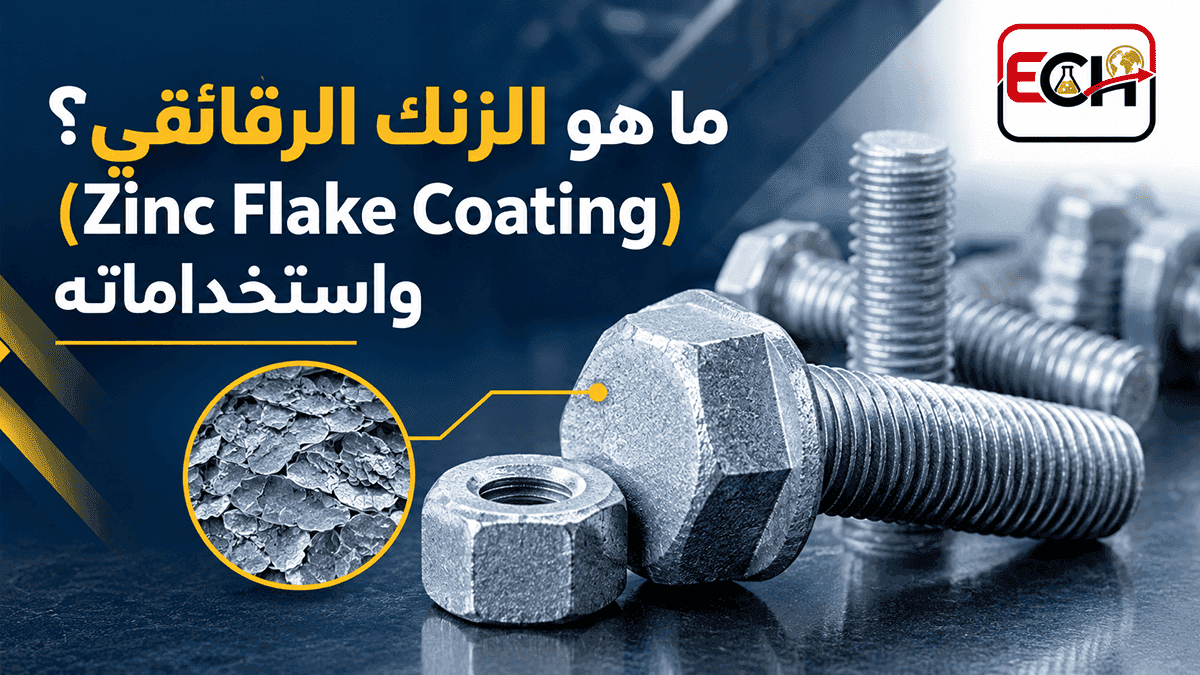
При производстве высокопрочных болтов для автомобильных двигателей или шасси недостаточно, чтобы они выдерживали растяжение и вибрацию; они также должны оставаться устойчивыми к влаге и соли в течение многих лет, не подвергаясь коррозии и не ломаясь внезапно. Именно здесь цинковое покрытие становится популярным выбором среди производителей болтов, маляров и покупателей автозапчастей. В этой статье объясняется, что это такое, как оно наносится и чем отличается от гальванического покрытия и горячего цинкования.
Что такое покрытие из цинковой фольги?
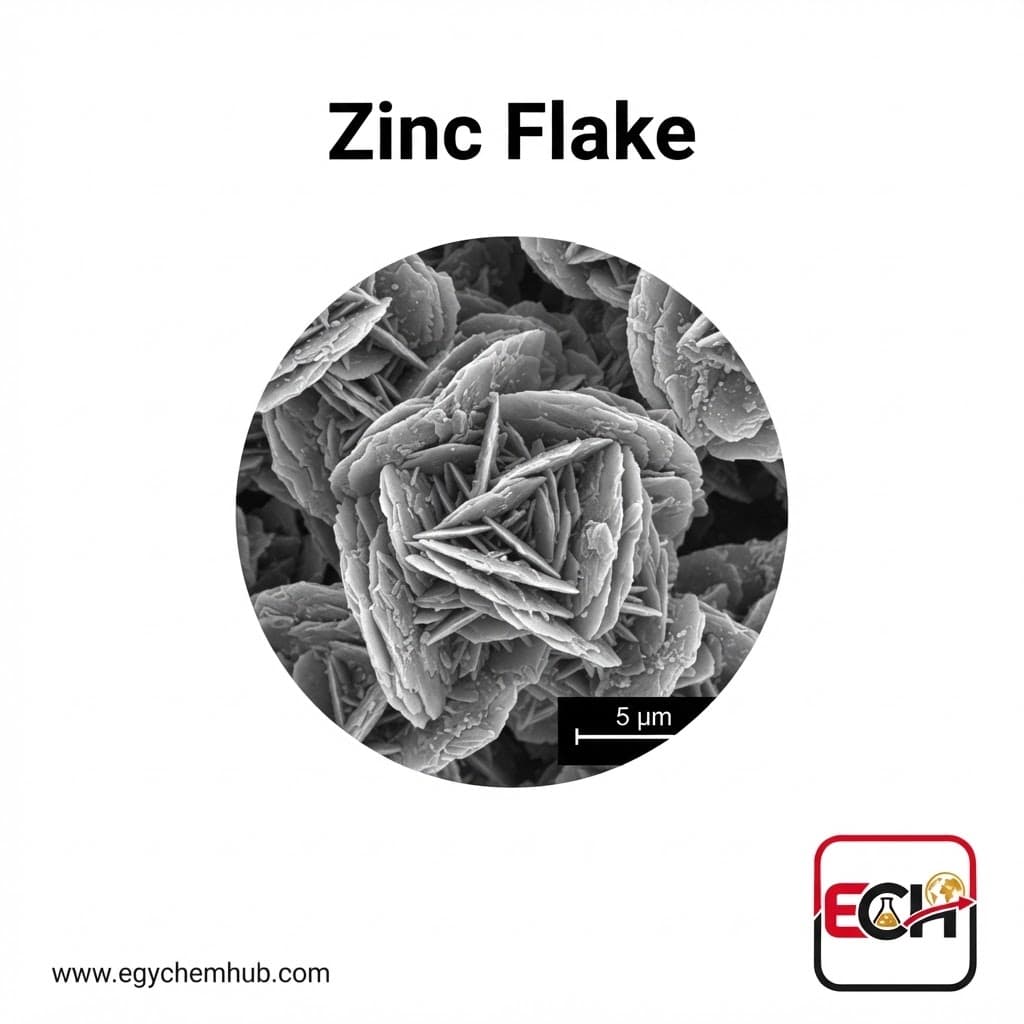
Это покрытие, наносимое без электролиза (неэлектролитическое). Оно состоит из тонких хлопьев цинка, часто с добавлением алюминиевой фольги, взвешенных в неорганическом связующем. Смесь наносится в жидком виде, как краска, а затем запекается под воздействием тепла для затвердевания в слой, который прилипает к стали.
Как правило, система дополняется дополнительным финишным покрытием. Это покрытие улучшает такие свойства, как контроль коэффициента трения, устойчивость к определенным химическим веществам, а также внешний вид и термостойкость.
Как этот слой защищает сталь?
Защита осуществляется одновременно с помощью двух механизмов:
- Барьерная защита: фольга уложена плоско и сложена друг на друга, как плитка, что делает путь проникновения влаги и кислорода к стали более длинным и извилистым.
- Катодная (жертвенная) защита: Цинк более электрохимически активен, чем сталь, поэтому он корродирует первым, защищая сталь даже при появлении царапин на покрытии. Соприкасаясь друг с другом, фольга делает покрытие электропроводящим.
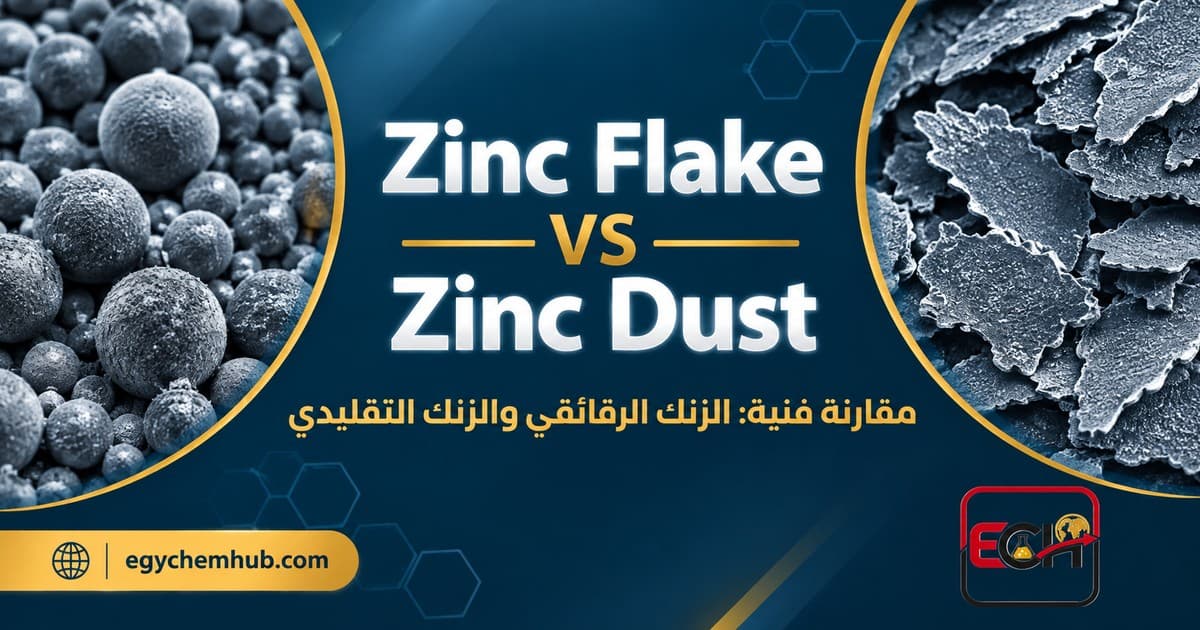
Такое сочетание барьерной и жертвенной защиты объясняет, почему очень тонкий слой обеспечивает столь хорошую защиту. Что касается сравнения порошка из цинковой фольги с традиционным цинком по внешнему виду и плотности, мы уже рассматривали это в предыдущей статье и не будем повторять здесь.
Как это применяется к гвоздям и шурупам?
Детали каждой торговой системы различаются в зависимости от производителя, но общая последовательность действий одинакова:
- Подготовка: Очистите детали от масел и ржавчины с помощью щелочной очистки или обезжиривания растворителем, а затем, при необходимости, проведите механическую очистку с помощью дробеструйной обработки. По возможности избегайте кислотной очистки (травления), поскольку она является потенциальным источником водорода в стали, как будет обсуждаться позже.
- Применение: одним из распространенных способов:
- Метод центрифугирования: мелкие, незакрепленные детали помещаются в корзину, которая погружается в жидкость, а затем быстро вращается для удаления излишков. Это стандартный метод для обработки винтов и болтов в больших объемах.
- Напыление: ручное или механическое, подходит для крупных или нестандартных деталей.
- Встраиваемые в стойку устройства: для компонентов, которые устанавливаются на стойку, а не в корзину.
- Запекание (отверждение): Детали нагревают в печи до затвердевания покрытия. Указанные в источниках температуры варьируются от 180 до 320 °C в зависимости от системы; системы на основе растворителей часто запекают при 180–240 °C, а системы на водной основе — при 290–310 °C.
- Верхний слой (при необходимости): Нанести и запечь в соответствии со спецификациями системы.
В большинстве систем толщина слоя составляет от 4 до 20 микрометров, в зависимости от системы и требуемых характеристик.
Почему его предпочитают использовать для гвоздей и шурупов?
1) Водород не проникает в сталь. При гальваническом покрытии атомы водорода образуются на поверхности детали и могут проникать в сталь. В высокопрочной стали это может привести к водородному охрупчиванию, то есть к внезапному разрушению при нагрузке, меньшей, чем ожидалось. Однако при цинковании отсутствует этап гальванического покрытия, и водород не образуется в процессе осаждения. Поэтому стандарт ISO 10683 указывает, что эти системы используются, в частности, для высокопрочных болтов (1000 МПа и выше), чтобы избежать риска внутреннего водородного охрупчивания.
Практическое замечание: это справедливо и для самого процесса, при условии, что на этапе подготовки не используется травление кислотой или фосфатирование. В ныне отмененном стандарте ASTM F1136 указывалось, что риск внутренней водородной коррозии исключается, если детали не очищаются кислотой или фосфатом. Поэтому покупателю следует проверять не только нанесение покрытия, но и сам процесс подготовки.
2) Тонкий слой, сохраняющий резьбу. Толщина в несколько микрометров позволяет винтам часто оставаться в пределах стандартных допусков резьбы (ISO 965), в отличие от более толстых слоев, требующих специальной обработки резьбы.
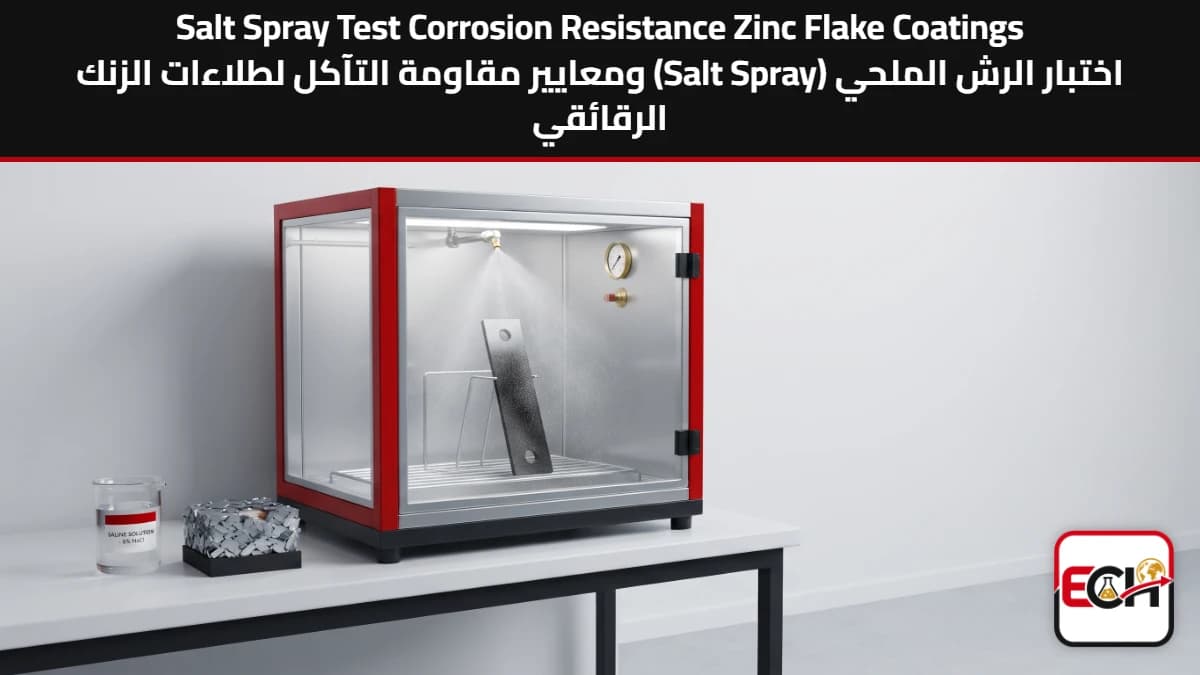
3) Хорошая коррозионная стойкость. В документации производителей указано время, необходимое для появления красной ржавчины в нейтральном солевом тумане (ISO 9227), варьирующееся от сотен до более чем 1000 часов, в зависимости от системы, толщины и верхнего слоя покрытия, по сравнению с приблизительно 96–200 часами для типичного гальванического цинкования. Это лабораторные данные для сравнения, а не фактический срок службы; они не заменяют проектные спецификации.
4) Без электролитических ванн. Нанесение основано на погружении или распылении с последующим запеканием, без электрического тока и без растворов для гальванического покрытия.
5) Возможность регулировки коэффициента трения. В некоторых системах верхние слои позволяют контролировать коэффициент трения, что важно при затяжке с заданным крутящим моментом на сборочных линиях автомобилей.
6) Системы, не содержащие шестивалентного хрома. Многие современные системы не содержат шестивалентного хрома, но сам стандарт включает системы как с шестивалентным хромом, так и без него, поэтому это должно быть четко указано в заказе на покупку.
Краткое сравнение с гальваническим покрытием и горячим цинкованием.
| Точка сравнения | Цинковое электролитическое покрытие | Горячее цинкование | Цинковая фольга |
|---|---|---|---|
| Метод седиментации | Электролиз в ванне | Окунуть в расплавленный цинк | Жидкая краска наносится методом погружения и экструзии или распыления, а затем запекается. |
| Водородная хрупкость высокопрочной стали | Опасность реальна, и детали необходимо регулировать, а зачастую и прогревать, чтобы удалить водород. | Главная опасность кислотного травления перед погружением | При осаждении водород не образуется, если препарат не содержит кислоты. |
| Толщина и резьба | Это определено стандартом ISO 4042. | Значительно большего размера, и часто требует использования более крупных резьбовых гаек после оцинковки. | Тонкий (приблизительно 4–20 микрометров) и, как правило, не превышает допусков ISO 965. |
| Технические характеристики стабилизаторов | ISO 4042 | ISO 10684 | ISO 10683 |
Это не означает, что цинкование всегда является лучшим вариантом. Горячее цинкование остается жизнеспособным вариантом, когда требуется значительная толщина покрытия, а электролитическое цинкование по-прежнему используется для менее прочных деталей, которые не очень чувствительны к водородной хрупкости. Выбор зависит от прочности стали, условий эксплуатации и требований к сборке.
Какие стандарты утверждены?
Международный стандарт — ISO 10683:2018, озаглавленный «Фиксаторы: системы нанесения цинкового покрытия неэлектрическим способом». Существует также европейская версия, EN ISO 10683:2018, которая включает в себя следующие положения:
- Покрытия с шестивалентным хромом и без него, с верхним покрытием или без него, со смазкой или без нее.
- Винты, болты и гайки с метрической резьбой ISO и другими типами резьбы, а также детали без резьбы, такие как кольца, штифты и зажимы.
- В Приложении А представлена информация по проектированию и сборке.
В техническое задание не включены требования к сварке и возможности покраски, а также к механически наносимым цинковым покрытиям.
Вопросы, которые должны задать покупатель и продавец.
- Температура обжига против температуры отпуска: обжиг при температуре выше температуры отпуска стали может снизить твердость термообработанных деталей. Запросите подтверждение того, что режим обжига подходит для механического класса болта.
- Процесс подготовки: Использовалось ли кислотное травление или фосфатирование?
- Верхний слой системы и коэффициент трения, если узел работает при определенном крутящем моменте.
- Исходные данные испытаний: испытание солевым туманом в соответствии со стандартом ISO 9227, толщина слоя и технические условия, определенные в проекте.
- Шестивалентный хром: свободен ли от него организм?
Роль компании Egy Chem Hub: поставка необработанных цинковых хлопьев, а не готовых покрытий.
На сайте представлен цинковый порошок в виде хлопьев, который закупается производителями красок и покрытий (компаундерами) для использования в своих рецептурах. Это не готовая краска и не система покрытия для ногтей. Ответственность за связующее вещество, добавки, финишное покрытие, способ нанесения и время запекания несет производитель краски.
Что указано в техническом паспорте
Согласно данным Egy Chem Hub и техническому паспорту продукта (TDS) по состоянию на 10.11.2026, типичные характеристики следующие:
| Свойство | Значение |
|---|---|
| Внешний вид | Серый порошок |
| Форма | Хлопья |
| Средний размер частиц | 5–10 микрометров |
| Общее содержание цинка | Минимум 98% |
| Цинковый металл | Минимум 94% |
| Остатки на сите с размером ячейки 325 меш (45 микрометров). | Максимум 0,6% |
| Поглощение масла | 12–15 грамм на 100 грамм |
| Влажность | Максимум 0,05% |
| Удельная плотность | 7.0–7.2 |
Страна происхождения: Египет. Продукт упакован в мешки по 25 кг: в полипропиленовые мешки с подкладкой или в металлические или пластиковые контейнеры по 25 кг, предоставленные заказчиком. В информационном листке продукта указаны следующие области применения: коррозионностойкие краски, гальваническое покрытие металлов, химические процессы и порошковая металлургия. Листок предоставляется по запросу.
Как эти характеристики соотносятся с темой статьи?
- В основе двух описанных выше механизмов лежит слоистая структура. В статье утверждается, что ламинаты имеют большую площадь контакта, чем сферические частицы, что улучшает электропроводность и, следовательно, коррозионную стойкость. Добавляется, что барьерный эффект является долговременным, в то время как катодная защита носит временный характер. Это выдержки из статьи компании.
- Размер частиц и остаток на сите: значение 5–10 мкм является лишь средним и не описывает распределение частиц по размерам. Остаток на сите с размером ячейки 45 мкм указывает на долю крупных частиц в порошке, что является стандартом, обычно встречающимся в спецификациях цинковых пигментов. Компаундировщик определяет путем тестирования, подходит ли этот размер частиц для его системы, особенно учитывая, что конечная толщина покрытия невелика (приблизительно 4–20 мкм в большинстве систем).
- Общее и металлическое содержание цинка: эти значения указаны отдельно в качестве минимальных пределов, как это принято в спецификациях на цинковые пигменты. Состав неметаллической составляющей в данном документе подробно не описывается.
- Маслопоглощение: хорошо известный в лакокрасочной промышленности показатель количества связующего вещества (агента), необходимого для пигмента. В статье связывается форма ламината с более высоким содержанием связующего вещества в рецептурах с более низкой объемной концентрацией пигмента. Однако фактическая потребность в связующем веществе определяется производителем компаунда при составлении рецептуры.
- Влажность и удельная плотность: Установление максимального содержания влаги важно для хранения и обращения с материалом, поскольку, согласно данным по безопасности, материал чувствителен к влажности. Удельная плотность, в свою очередь, учитывается при расчете веса и объема в составе.
В документе перечислены и другие преимущества составов на основе фольги, в том числе: более низкое содержание цинка в краске благодаря более высокой прочности сцепления, лучшая защита кромок и углов, гибкость, отсутствие образования пузырей, гладкая поверхность, лучшая адгезия, хорошая возможность нанесения последующих слоев, низкая пористость и проницаемость, а также меньшая склонность к осаждению с образованием легко перемешиваемого осадка. Согласно документу, это заявления компании, не подтвержденные результатами испытаний.
Важное примечание: На этой странице не представлены результаты испытаний на солевое распыление или механические испытания продукции Egy Chem Hub, а также не заявлены конкретные характеристики каких-либо покрытий, изготовленных с использованием этой продукции. Также не указана совместимость с конкретными связующими материалами или пригодность для конкретной системы шнекового распыления. Характеристики покрытия определяются полным процессом составления рецептуры, подготовки, нанесения и отверждения, и проверяются путем испытаний в соответствии со спецификациями проекта.
Меры предосторожности при обращении: Согласно информации о продукте, цинковая фольга является легковоспламеняющимся твердым веществом. Ее пыль может образовывать взрывоопасные смеси с воздухом. Она чувствительна к влаге и воде. Хранить в оригинальной герметичной упаковке в прохладном, сухом, хорошо проветриваемом месте, вдали от кислот, источников тепла и искр. Избегать образования пыли. Перед использованием ознакомьтесь с паспортом безопасности.
Краткое содержание
Цинковая фольга — это неэлектролитическое тонкопленочное покрытие, сочетающее барьерную и жертвенную защиту. В процессе нанесения она не вводит водород в сталь, что делает её подходящей для высокопрочных болтов в автомобилях и машиностроении. Успех зависит от выбора подходящей системы, корректировки подготовки и достижения правильной температуры запекания. Для получения коммерческого предложения или технических характеристик цинковой фольги свяжитесь с командой Egy Chem Hub.