Испытания на солевое распыление и стандарты коррозионной стойкости цинковых ламинатов
Автор: فريق Egy Chem Hub
Чертежи деталей и спецификации закупок часто содержат условие, например, «красная ржавчина не появится до истечения определенного количества часов воздействия солевого тумана». Это число используется для принятия или отклонения заказа и для сравнения поставщиков, но его истинное значение иногда понимается неправильно. В этой статье объясняется, что именно измеряет этот тест, где он заканчивается, как формулируются требования к цинковым фольгированным покрытиям крепежных элементов и металлических деталей, а также как читать полученный отчет.
Что измеряет тест с использованием нейтрального солевого тумана?
Покрытая деталь подвергается воздействию непрерывного солевого тумана, образующегося при распылении раствора хлорида натрия, в герметичной камере. Затем образец находится под наблюдением до появления продуктов коррозии или истечения необходимого периода испытаний. Двумя наиболее часто используемыми стандартами являются ISO 9227 (испытание NSS) и ASTM B117, последний из которых был впервые опубликован в 1939 году.
Условия, утвержденные в стандарте ISO 9227 для нейтрального тестирования:
| Рабочий | Значение |
|---|---|
| Концентрация хлорида натрия в собранном растворе | 50 ± 5 г/л (приблизительно 5%) |
| PH собранного раствора | От 6,5 до 7,2 |
| Комнатная температура | 35 ± 2 °C |
| Скорость осаждения распыляемого вещества | От 1,0 до 2,0 мл в час на 80 см² |
| Схема распыления | Непрерывный |
Стандарт ASTM B117 устанавливает практически идеальные условия: 5%-ный раствор хлорида натрия, pH от 6,5 до 7,2 и температура 35 °C. Поскольку формулы допусков могут различаться между двумя стандартами и между версиями (для ISO 9227 версии 2017, а затем версии 2022 с поправкой 2024 года), в отчете необходимо указать стандарт и номер его версии.
Ключевой момент: стандарт ISO 9227 определяет только порядок выполнения работ. Он не устанавливает время воздействия для конкретного продукта, а также порядок интерпретации результатов; эти вопросы остаются в рамках технических характеристик продукта или в соглашении между покупателем и поставщиком.
Пределы испытаний
- Это не имитация реальности. В ней отсутствуют изменения влажности, колебания температуры и промышленные загрязнители, поэтому поведение краски во время испытаний может отличаться от ее поведения в процессе эксплуатации.
- Часы в комнате — это не часы в полевых условиях. Сам стандарт указывает на то, что в других средах редко существует прямая зависимость между устойчивостью к солевому туману и коррозионной стойкостью. И "720 часов" нельзя корректно перевести в годы.
- Его основное назначение — контроль качества. Он подходит для проверки стабильности качества краски и процесса от партии к партии, выявления дефектов и пор, а его результаты характеризуются хорошей воспроизводимостью. Однако ранжирование различных материалов или покрытий по их «сроку службы» или прогнозирование их долговечности не входит в его задачи.
Это объясняет, как в стандарте ISO 10683 в качестве категорий приемлемости могут использоваться часы воздействия солевого тумана: часы здесь представляют собой предел качества для конкретной системы покрытий, испытанной аналогичным образом, а не гарантию срока службы.
Красная и белая ржавчина: что зафиксировано?
- Белая ржавчина: белый порошок, являющийся побочным продуктом коррозии цинка, состоящий в основном из оксида цинка и гидроксида цинка. Ее появление указывает на начало разрушения покрытия.
- Красная ржавчина: продукт коррозии основной стали (оксидов железа). Ее появление указывает на то, что защитное покрытие достигло основного металла.
В покрытиях с высоким содержанием цинка белая ржавчина обычно предшествует красной ржавчине, поскольку цинк корродирует раньше стали. Поэтому в спецификации должно быть четко указано, какой тип коррозии предполагается. ISO 10683 требует, чтобы после периода испытаний в основном металле не появлялась видимая коррозия (красная ржавчина). Предельные значения для белой ржавчины не охватываются этим требованием и могут быть добавлены в спецификации заказчика. Ознакомьтесь со спецификацией, применимой к вашему применению, и не делайте предположений.
Как определяются требования к покрытиям из цинковой фольги?
ISO 10683 для крепежных изделий
Стандарт ISO 10683:2018 (3-е издание) охватывает системы неэлектролитического цинкования, применяемые к стальным крепежным элементам, независимо от того, является ли система только базовым слоем или базовым слоем с верхним покрытием, а также независимо от того, добавляется ли смазка. Стандарт ISO 9227 (NSS) используется для оценки коррозионной стойкости. Требования классифицируются следующим образом:
| Время обработки нейтральной солью без образования красной ржавчины | Эталонная толщина для системы покрытия |
|---|---|
| 240 часов | 4 микрона |
| 480 часов | 5 микрон |
| 600 часов | 6 микрон |
| 720 часов | 8 микрон |
| 960 часов | 10 микрон |
Важные примечания к таблице:
- Указанная толщина приведена только для справки и включает как базовый, так и верхний слои. Приемка осуществляется на основе коррозионной стойкости.
- Испытание проводится только на стабилизаторах в состоянии «после покраски», то есть до сортировки, упаковки и сборки, и не менее чем через 24 часа после покраски.
- Стандарт включает в себя дополнительный тест на царапание для измерения катодной защиты: деталь царапают до основного металла, и после 72 часов воздействия солевого тумана в месте царапины не должно появиться красной ржавчины.
- Следует помнить, что сам стандарт предупреждает о том, что результаты ускоренных испытаний не имеют прямой связи с поведением лакокрасочного покрытия в конкретных условиях эксплуатации.
Технические характеристики автомобильных компаний
Автопроизводители и их поставщики разрабатывают собственные технические условия и правила поставок, и многие из них включают в себя собственные периодические испытания. Мы не приводим здесь конкретные спецификации заказчика, поскольку не проверяли их по двум независимым источникам; источником этой информации является утвержденный заказчиком документ со спецификациями.
Защита высокопрочных стабилизаторов от водородной эрозии
В стандарте ISO 10683 указано, что процесс цинкования не выделяет водород, поэтому это покрытие используется, в частности, для высокопрочных крепежных элементов (1000 МПа и выше) во избежание внутренней водородной хрупкости. Это делает его популярным выбором для данного класса крепежных элементов.
Какое место занимают хлопья цинка в результатах анализа?
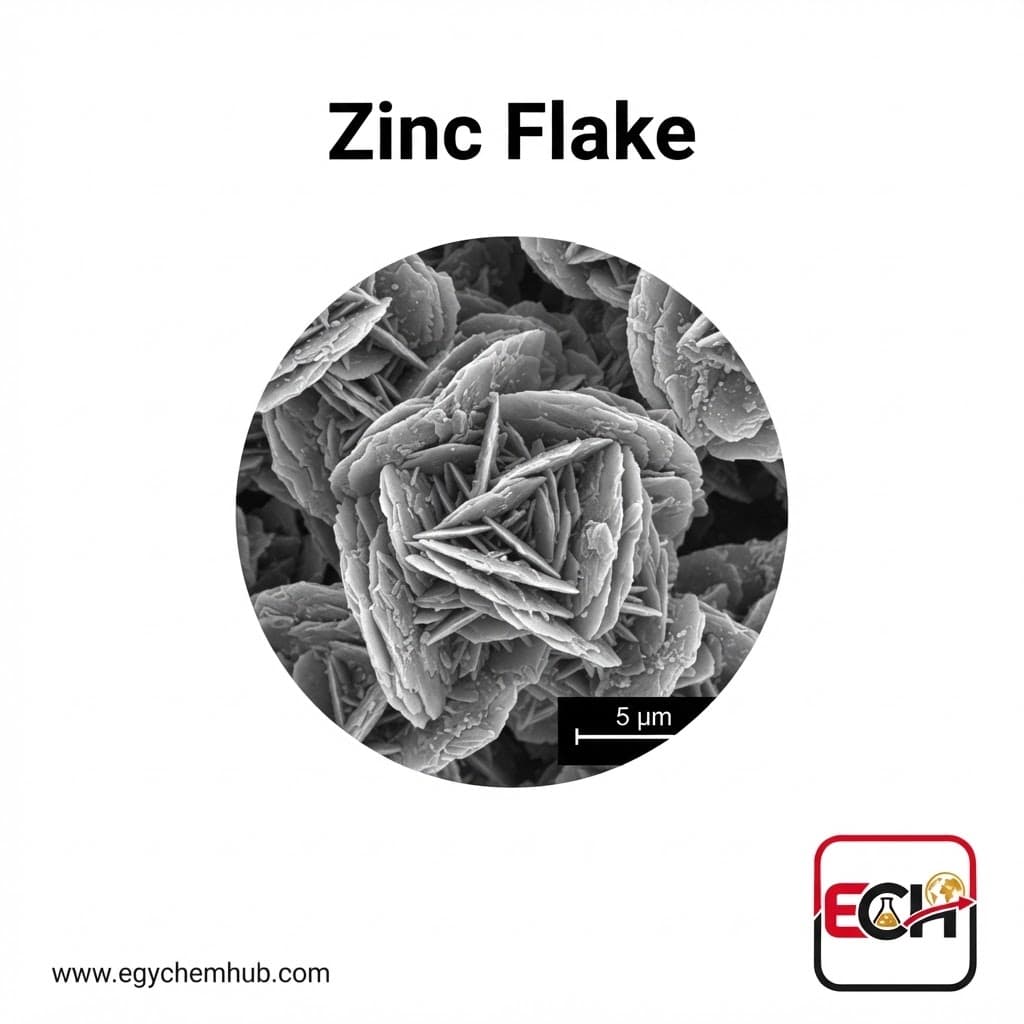
Покрытие из цинковой фольги состоит из диспергированных в среде цинковых фольг, которые затем наносятся и подвергаются термической обработке для образования неорганической пленки, обладающей достаточной электропроводностью для обеспечения катодной защиты. Таким образом, фольга является одним из компонентов этой системы, но не всей системой целиком.
Что говорится в техническом паспорте на цинковые хлопья от Egy Chem Hub
Компания Egy Chem Hub представляет цинковые хлопья в виде слоистого цинкового порошка для коррозионностойких покрытий. Это сырье (металлический пигмент), используемое в рецептуре покрытия, а не готовое покрытие. Данная информация основана на техническом паспорте компании (TDS) по состоянию на 11 октября 2026 года.
| Свойство | Значение согласно TDS |
|---|---|
| Внешний вид | Серый порошок |
| Форма | Хлопья |
| Средний размер частиц | 5-10 микрон |
| Общее содержание цинка | Минимум 98% |
| Цинковый металл | Минимум 94% |
| Остатки на сите с размером ячейки 325 меш (45 микрон). | Максимум 0,6% |
| Поглощение масла | 12-15 грамм на 100 грамм |
| Влажность | Максимум 0,05% |
| Удельная плотность | 7.0 – 7.2 |
Варианты упаковки включают полипропиленовые мешки по 25 кг с внутренней подкладкой или металлические или пластиковые бочки по 25 кг, предоставляемые заказчиком. Продукт производится в Египте, технический паспорт предоставляется по запросу. В паспорте перечислены распространенные области применения, такие как коррозионностойкие краски, гальваническое покрытие, химические процессы и порошковая металлургия.
Согласно той же статье, пластинчатая форма обеспечивает больший контакт между частицами по сравнению со сферическим цинком, что улучшает электропроводность и защиту от коррозии. В статье барьерный эффект описывается как долговременный, в то время как катодная защита носит временный характер. Это утверждения из статьи компании и не отражают результаты испытаний.
Почему одних только технических характеристик чипа недостаточно для прогнозирования количества часов воздействия солевого тумана?
Результаты испытаний в солевом тумане относятся ко всей системе покрытия: связующей смоле и составу покрытия, верхнему слою, толщине нанесения, условиям нанесения и термоотверждения, а также состоянию и подготовке поверхности металлической подложки — а не только к самому цинковому порошку. Идентичные хлопья могут давать разные результаты, если различаются смола, толщина или степень отверждения. Поэтому в данной статье не приводятся данные о часах испытаний в солевом тумане или результаты испытаний для какого-либо конкретного продукта из цинковых хлопьев, и не следует делать вывод, что конкретный сырьевой материал гарантирует определенное количество часов. Такой результат должен быть получен для определенной и испытанной системы покрытия и должен сопровождаться отчетом с подробным описанием компонентов системы и условий испытаний.
Какие данные производитель краски должен запросить у поставщика образцов краски?
При выборе поставщика цинковой фольги запросите в письменной форме следующее:
- Технический паспорт (ТЗ) с датой пересмотра, содержащий числовые характеристики: размер частиц (среднее значение и метод измерения), общее содержание цинка и содержание металлического цинка, остаток на сите, маслопоглощение, влажность, удельная плотность и кажущаяся плотность.
- Допустимые пределы содержания примесей (таких как железо, свинец, кадмий и оксид цинка), если это предусмотрено вашей спецификацией.
- Сертификат анализа (CoA) для каждой партии, а также указание на то, были ли результаты измерены на фактически поставленной партии.
- Тип обработки поверхности стружки, если таковая имеется, и ее совместимость с вашей системой смол и растворителей или водой.
- Срок годности, условия хранения и упаковка для транспортировки.
- Для тестирования в вашей собственной системе возьмите образец краски, поскольку характеристики краски определяются путем полного тестирования.
- Любой отчет о солевом тумане (ISO 9227 или ASTM B117) по системе покрытий, изготовленной с использованием данного материала, включая данные о системе: смола, толщина, подложка, условия отверждения и лабораторные данные. Если отчет отсутствует, запросите его сертификацию, а не предоставляйте в виде общих цифр.
Регулярное тестирование: дополнение, а не замена.
Циклические коррозионные испытания разработаны таким образом, чтобы максимально точно имитировать реальные условия эксплуатации путем чередования стадий воздействия солевого тумана, влажности, сушки и иногда замерзания. К хорошо известным примерам относятся:
- GMW14872 (General Motors): Трехступенчатый цикл: окружающая среда при 25 °C с использованием солевого раствора, затем относительная влажность, близкая к 100%, при 49 °C, затем сушка при относительной влажности менее 30% при 60 °C.
- VDA 233-102: Периодическое испытание автомобильных деталей, включающее фазу распыления 1%-ного солевого раствора и фазу замораживания при −15 °C.
- ISO 11997-1: Спецификация на краски, включающая несколько циклов, в которых чередуются этапы солевого тумана, сушки и увлажнения.
Эти испытания не гарантируют «срок службы»: это всё ещё ускоренные испытания, и прямая корреляция со сроком службы не определена. Их ценность заключается в более точном приближении к реальным условиям эксплуатации, чем непрерывное распыление, поэтому автопроизводители проводят собственные периодические испытания. Оба теста следует запрашивать, если деталь имеет критически важное значение или находится в суровых условиях (прибрежная зона, противогололедные соли или длительное воздействие окружающей среды).
Как читать протокол испытаний?
Читайте отчет так же, как и сертификат калибровки. Это контрольный список процесса, разработанный нами на основе требований двух стандартов:
- Стандарт и версия: ISO 9227 или ASTM B117, а также любые дополнения (например, испытания на царапины).
- Пример: Испытывались ли образцы в состоянии «после покраски» или в качестве тестовых пластин? Сколько времени прошло между покраской и испытанием? Какова была используемая система покраски (только базовый слой или с финишным покрытием)?
- Рыба: Измеренное значение и метод измерения, а не только номинальное значение.
- Промежуточная продолжительность и испытания: фактическое количество часов, время проведения испытаний, а также время появления первой белой и первой красной ржавчины, если таковая имелась.
- Записи по помещению: температура, скорость осаждения, pH и содержание солей, регистрировались ежедневно с фиксацией любых отклонений или нарушений.
- Проверка камеры: Проводились ли периодические проверки с использованием эталонных образцов (например, стандартных стальных полос, для которых измеряется потеря массы), чтобы подтвердить, что камера работает в пределах допустимого диапазона?
- Фотографии: до и после теста, а также в согласованное время.
- Лаборатория: Идентификационные данные и аккредитация лаборатории.
Что вы спрашиваете у поставщика?
- Какой стандарт, версия и критерии приемки (только красный, ржавый или также белый), и сколько часов требуется?
- Охватывает ли тест всю систему окраски, которая будет вам доставлена, и какой толщины она должна быть?
- Проверялись ли образцы, полученные непосредственно в ходе производства, или только лабораторные пробы?
- Если ваша спецификация требует предоставления результатов периодических испытаний (например, GMW14872 или VDA 233-102), имеются ли такие результаты?
- Как контролируется качество краски от партии к партии (толщина, адгезия и внешний вид)?
- Доступны ли производителю системы покрытия данные о сырье (технические характеристики цинковой фольги и результаты испытаний для каждой партии)? (См. подробный список выше.)
Если вы производите или разрабатываете систему покрытий из цинковых хлопьев, данные о сырье — это лишь часть картины. Чтобы запросить коммерческое предложение или техническую документацию на цинковые хлопья, свяжитесь с командой Egy Chem Hub.