Che cos'è il rivestimento in scaglie di zinco? E perché è preferito per viti e bulloni per auto?
Di فريق Egy Chem Hub
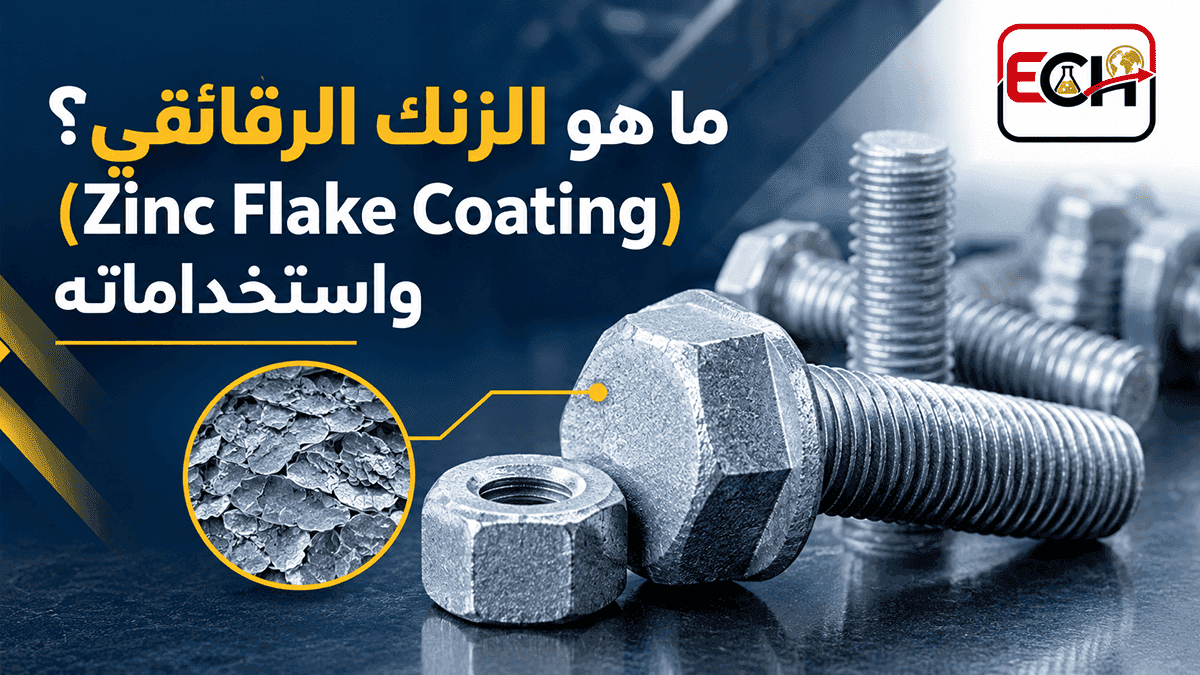
Nella produzione di bulloni ad alta resistenza per motori o telai di automobili, non è sufficiente che questi resistano a tensione e vibrazioni; devono anche rimanere resistenti all'umidità e al sale per anni senza corrodersi o rompersi improvvisamente. È qui che il rivestimento con scaglie di zinco si afferma come una scelta popolare tra produttori di bulloni, verniciatori e acquirenti di ricambi auto. Questo articolo spiega di cosa si tratta, come viene applicato e cosa lo distingue dalla galvanizzazione e dalla zincatura a caldo.
Che cos'è un rivestimento in lamina di zinco?
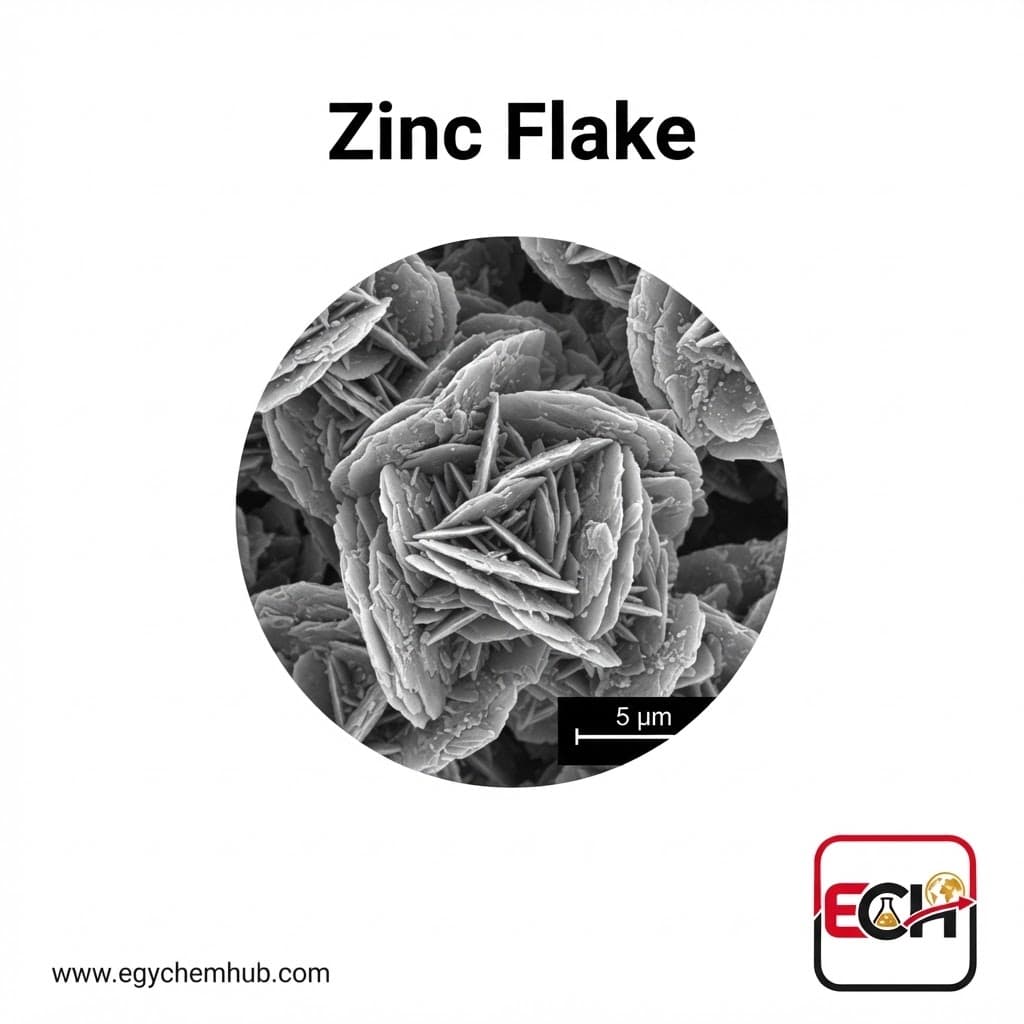
Si tratta di un rivestimento applicato senza elettrolisi (non elettrolitico). È costituito da sottili scaglie di zinco, spesso con un foglio di alluminio, sospese in un legante inorganico. La miscela viene applicata allo stato liquido, come una vernice, e poi cotta a caldo per indurirsi e formare uno strato che aderisce all'acciaio.
Il sistema viene in genere completato da un rivestimento di finitura opzionale. Questo rivestimento aggiunge proprietà come il controllo del coefficiente di attrito, la resistenza a determinate sostanze chimiche o il miglioramento dell'aspetto e della resistenza termica.
In che modo questo strato protegge l'acciaio?
La protezione agisce simultaneamente attraverso due meccanismi:
- Protezione barriera: i fogli sono piatti e impilati uno sull'altro come piastrelle, rendendo il percorso dell'umidità e dell'ossigeno verso l'acciaio più lungo e tortuoso.
- Protezione catodica (a sacrificio): lo zinco è più elettrochimicamente attivo dell'acciaio, quindi si corrode per primo, proteggendo l'acciaio anche quando il rivestimento è graffiato. Il contatto tra le lamine rende il rivestimento elettricamente conduttivo.
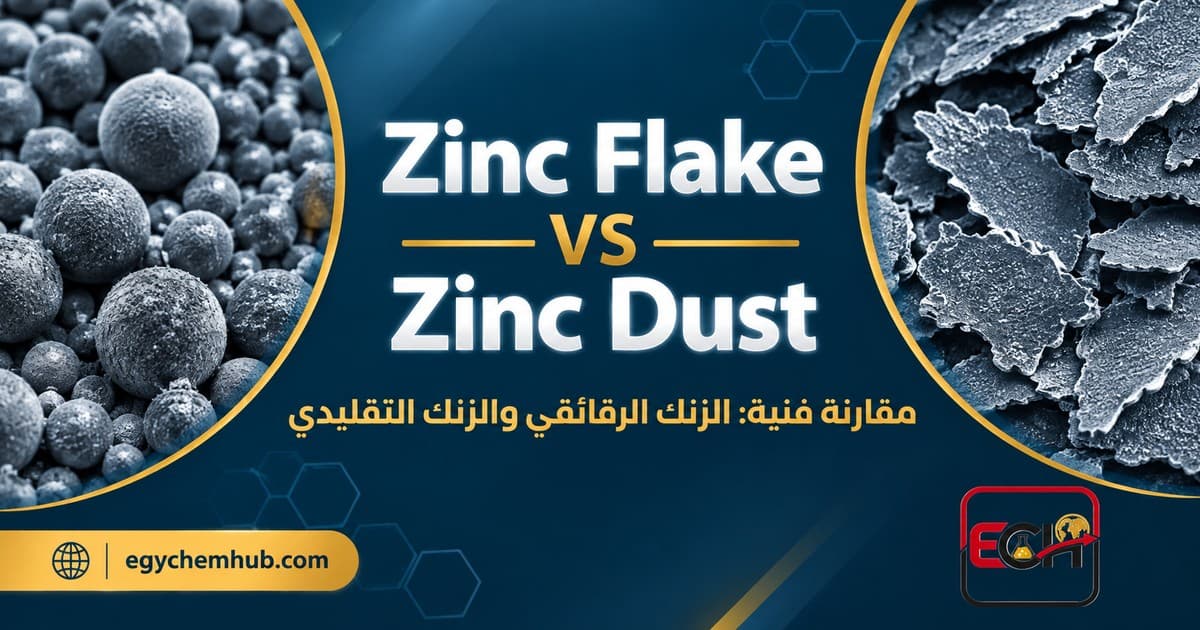
Questa combinazione di barriera e protezione sacrificale spiega perché uno strato molto sottile offra una protezione così efficace. Per quanto riguarda il confronto tra la polvere di lamina di zinco e lo zinco tradizionale in termini di aspetto e densità, ne abbiamo già parlato in un precedente articolo e non lo ripeteremo qui.
Come si applica a chiodi e viti?
I dettagli di ciascun sistema di trading variano a seconda del produttore, ma la sequenza generale è la stessa:
- Preparazione: Pulire le parti da oli e ruggine utilizzando una pulizia alcalina o uno sgrassaggio con solventi, seguito da una pulizia meccanica con sabbiatura se necessario. Evitare, ove possibile, la pulizia acida (decapaggio), poiché rappresenta una potenziale fonte di idrogeno nell'acciaio, come verrà discusso in seguito.
- Applicazione: In uno dei modi più comuni:
- Metodo di immersione e centrifugazione: i piccoli componenti sfusi vengono inseriti in un cestello che viene immerso nel liquido e poi fatto ruotare rapidamente per espellere l'eccesso. Questo è il metodo standard per viti e bulloni sfusi.
- Verniciatura a spruzzo: manuale o meccanica, adatta per pezzi di grandi dimensioni o di forma irregolare.
- Discensori montati su rack: per pezzi che vengono montati su un rack anziché in un cestello.
- Cottura (polimerizzazione): i pezzi vengono riscaldati in forno fino a quando il rivestimento non si solidifica. Le temperature indicate nelle fonti variano da circa 180 a 320 °C a seconda del sistema; i sistemi a base solvente vengono spesso cotti a 180–240 °C, mentre i sistemi a base d'acqua a circa 290–310 °C.
- Strato superiore (se necessario): applicare e cuocere secondo le specifiche del sistema.
Nella maggior parte dei sistemi, lo spessore dello strato varia tra circa 4 e 20 micrometri, a seconda del sistema e delle specifiche richieste.
Perché è preferito per chiodi e viti?
1) L'idrogeno non viene introdotto nell'acciaio. Nell'elettrodeposizione, gli atomi di idrogeno vengono generati sulla superficie del pezzo e possono penetrare nell'acciaio. Nell'acciaio ad alta resistenza, ciò può portare a infragilimento da idrogeno, ovvero a rotture improvvise sotto un carico inferiore a quello previsto. Tuttavia, nella zincatura non è prevista alcuna fase di elettrodeposizione e non viene generato idrogeno durante la deposizione. Pertanto, la norma ISO 10683 specifica che questi sistemi sono utilizzati soprattutto per bulloni ad alta resistenza (1000 MPa e oltre) per evitare il rischio di infragilimento interno da idrogeno.
Nota pratica: ciò vale per il processo stesso, a condizione che la fase di preparazione non preveda decapaggio acido o fosfatazione. Lo standard ASTM F1136, ora ritirato, stabiliva che il rischio di corrosione interna da idrogeno fosse eliminato purché i pezzi non fossero puliti con acido o fosfatazione. Pertanto, l'acquirente dovrebbe verificare il processo di preparazione, non solo il rivestimento.
2) Uno strato sottile che preserva le filettature. Uno spessore di pochi micrometri consente alle viti di rimanere spesso entro le tolleranze standard delle filettature (ISO 965), a differenza di strati più spessi che richiedono una gestione speciale delle filettature.
3) Buona resistenza alla corrosione. La documentazione dei produttori indica tempi nel test in nebbia salina neutra (ISO 9227) che vanno da centinaia di ore a oltre 1000 ore prima della comparsa di ruggine rossa, a seconda del sistema, dello spessore e del rivestimento di finitura, rispetto alle circa 96-200 ore per la tipica zincatura elettrolitica. Questi sono dati di laboratorio a scopo comparativo e non rappresentano la durata effettiva in servizio; non sostituiscono le specifiche di progetto.
4) Nessun bagno elettrolitico. L'applicazione si basa sull'immersione o sulla spruzzatura seguita da cottura, senza corrente elettrica e senza soluzioni galvaniche.
5) Capacità di regolazione dell'attrito. Gli strati superiori di alcuni sistemi consentono di controllare il coefficiente di attrito, aspetto importante durante il serraggio a una coppia specifica nelle linee di assemblaggio delle automobili.
6) Sistemi privi di cromo esavalente. Molti sistemi moderni sono privi di cromo esavalente, ma la norma stessa include sistemi con e senza cromo esavalente, quindi ciò deve essere esplicitamente indicato nell'ordine di acquisto.
Un breve confronto con la galvanostegia e la zincatura a caldo
| Punto di confronto | Galvanizzazione dello zinco | Zincatura a caldo | Lamina di zinco |
|---|---|---|---|
| Metodo di sedimentazione | Elettrolisi in bagno | Immergere nello zinco fuso | Vernice liquida applicata per immersione ed estrusione o a spruzzo, quindi cotta in forno. |
| Fragilità da idrogeno nell'acciaio ad alta resistenza | Il pericolo è reale e i componenti necessitano di regolazioni e spesso di un trattamento termico per espellere l'idrogeno. | Il pericolo principale della decapazione acida prima dell'immersione | Durante la precipitazione non si genera idrogeno, a condizione che la preparazione sia priva di acidi. |
| Spessore e fili | È definito dalla norma ISO 4042. | Molto più grande e spesso richiede dadi filettati più grandi dopo la zincatura | È sottile (circa 4-20 micrometri) e generalmente rientra nelle tolleranze della norma ISO 965. |
| Specifiche di riferimento per gli stabilizzatori | ISO 4042 | ISO 10684 | ISO 10683 |
Ciò non significa che la zincatura sia sempre l'opzione migliore. La zincatura a caldo rimane una scelta valida quando è richiesto uno spessore significativo, e la galvanostegia è ancora utilizzata per componenti meno robusti che non sono particolarmente sensibili alla fragilità da idrogeno. La scelta dipende dalla resistenza dell'acciaio, dall'ambiente di esercizio e dai requisiti di assemblaggio.
Quali sono gli standard approvati?
Lo standard internazionale è ISO 10683:2018, intitolato "Fissatori: Sistemi di rivestimento con lamina di zinco applicati senza elettricità". Ne esiste una versione europea, EN ISO 10683:2018. Essa comprende quanto segue:
- Rivestimenti con e senza cromo esavalente, con o senza strato di finitura, con o senza lubrificante.
- Viti, bulloni e dadi con filettatura metrica ISO e altre filettature, nonché componenti non filettati come anelli, perni e clip.
- L'allegato A fornisce informazioni per la progettazione e l'assemblaggio.
La specifica esclude i requisiti di saldabilità e verniciabilità, nonché i rivestimenti di zinco applicati meccanicamente.
Punti che l'acquirente e il venditore dovrebbero chiedersi
- Temperatura di cottura rispetto alla temperatura di rinvenimento: la cottura a una temperatura superiore alla temperatura di rinvenimento a cui è stato sottoposto l'acciaio può ridurre la durezza dei pezzi trattati termicamente. Richiedere conferma che il programma di cottura sia appropriato per la classe meccanica del bullone.
- Processo di preparazione: è stato utilizzato il decapaggio acido o la fosfatazione?
- Il sistema dello strato superiore e il coefficiente di attrito se l'assemblaggio è sottoposto a una coppia specifica.
- Riferimento di prova: Nebbia salina secondo ISO 9227, spessore dello strato e specifiche come definite nel progetto.
- Cromo esavalente: il sistema ne è esente?
Ruolo di Egy Chem Hub: Scaglie di zinco grezzo, non rivestimenti finiti
Il prodotto disponibile sul sito web è zinco in scaglie, una polvere di pigmento grezzo acquistata dai produttori di vernici e rivestimenti (compounders) per essere utilizzata nelle loro formulazioni. Non si tratta di una vernice finita o di un sistema di rivestimento per unghie. Il legante, gli additivi, il rivestimento finale, il metodo di applicazione e il tempo di cottura sono tutti di responsabilità del produttore della vernice.
Cosa riporta la scheda tecnica
Secondo i dati di Egy Chem Hub e come riportato nella Scheda Tecnica (TDS) del prodotto alla data di revisione del 10/11/2026, le caratteristiche tipiche sono:
| Proprietà | Valore |
|---|---|
| Aspetto | Polvere grigia |
| Forma | Fiocco |
| Dimensione media delle particelle | 5–10 micrometri |
| Zinco totale | Minimo 98% |
| Metallo di zinco | Minimo del 94% |
| Rimanendo su un setaccio a 325 maglie (45 micrometri) | Massimo 0,6% |
| Assorbimento dell'olio | 12–15 grammi per 100 grammi |
| Umidità | 0,05% massimo |
| Peso specifico | 7.0–7.2 |
Origine: Egitto. Il prodotto è confezionato in sacchi da 25 kg: in sacchi di polipropilene rivestiti internamente, oppure in contenitori di metallo o plastica da 25 kg forniti dal cliente. Il foglietto illustrativo elenca i seguenti utilizzi: vernici anticorrosione, galvanica, processi chimici e metallurgia delle polveri. Il foglietto illustrativo è disponibile su richiesta.
In che modo queste caratteristiche si collegano all'argomento dell'articolo?
- La struttura lamellare è alla base dei due meccanismi sopra descritti. L'articolo afferma che i laminati hanno una superficie di contatto più ampia rispetto alle particelle sferiche, il che migliora la conduttività elettrica e, di conseguenza, la resistenza alla corrosione. Aggiunge inoltre che l'effetto barriera è duraturo, mentre la protezione catodica è temporanea. Questi sono estratti dal documento dell'azienda.
- Dimensione delle particelle e residuo sul setaccio: un valore di 5-10 µm è solo una media e non descrive la distribuzione granulometrica. Il residuo su un setaccio da 45 µm indica la proporzione di particelle grossolane nella polvere, uno standard tipicamente presente nelle specifiche dei pigmenti di zinco. Il produttore di compound determina, tramite test, se questa dimensione delle particelle è adatta al proprio sistema, soprattutto considerando che lo spessore finale del rivestimento è sottile (circa 4-20 µm nella maggior parte dei sistemi).
- Zinco totale e metallico: questi valori sono specificati separatamente come limiti minimi, come di consueto nelle specifiche dei pigmenti di zinco. La composizione del componente non metallico non è dettagliata in questo documento.
- Assorbimento d'olio: un indicatore ben noto nell'industria delle vernici per la quantità di legante necessaria al pigmento. L'articolo collega la forma del laminato a un maggiore contenuto di legante nelle formulazioni con concentrazioni volumetriche di pigmento inferiori. Tuttavia, il fabbisogno effettivo di legante è determinato dal compounder nella sua formulazione.
- Umidità e peso specifico: Stabilire un contenuto massimo di umidità è importante per lo stoccaggio e la manipolazione, poiché il materiale è sensibile all'umidità secondo i dati di sicurezza. Il peso specifico, d'altra parte, è un fattore che viene preso in considerazione nei calcoli di peso e volume all'interno della composizione.
Il documento elenca altri vantaggi delle formulazioni a base di lamina, tra cui: un minore contenuto di zinco nella vernice grazie alla maggiore forza di adesione, una migliore protezione dei bordi e degli angoli, flessibilità, assenza di bolle, una superficie liscia, migliore adesione, buona sovraverniciabilità, bassa porosità e permeabilità e una minore tendenza alla sedimentazione con precipitati facilmente mescolabili. Secondo il documento, si tratta di affermazioni dell'azienda, non supportate da risultati di test.
Nota importante: questa pagina non include i risultati dei test in nebbia salina o dei test meccanici per i prodotti Egy Chem Hub, né dichiara prestazioni specifiche per alcun rivestimento realizzato con essi. Non specifica inoltre la compatibilità con particolari materiali di incollaggio o l'idoneità per uno specifico sistema di viti. Le prestazioni del rivestimento sono determinate dall'intero processo di formulazione, preparazione, applicazione e polimerizzazione e vengono verificate mediante test conformi alle specifiche di progetto.
Precauzioni per la manipolazione: Secondo le informazioni sul prodotto, la lamina di zinco è un solido infiammabile. La sua polvere può formare miscele esplosive con l'aria. È sensibile all'umidità e all'acqua. Conservare nel suo contenitore originale sigillato in un luogo fresco, asciutto e ben ventilato, lontano da acidi, fonti di calore e scintille. Evitare la formazione di polvere. Consultare la scheda di sicurezza prima dell'uso.
Riepilogo
La lamina di zinco è un sistema di rivestimento a film sottile non elettrolitico che combina protezione di barriera e protezione sacrificale. Non introduce idrogeno nell'acciaio durante la deposizione, il che la rende adatta per bulloni ad alta resistenza in automobili e macchinari. Il suo successo dipende dalla scelta del sistema appropriato, dalla corretta preparazione e dal raggiungimento della temperatura di cottura adeguata. Per richiedere un preventivo o le specifiche tecniche per la lamina di zinco, contattare il team di Egy Chem Hub.