Test di nebbia salina e norme di resistenza alla corrosione per laminati di zinco
Di فريق Egy Chem Hub
I disegni dei componenti e le specifiche di acquisto spesso includono una condizione come "non comparirà ruggine rossa prima di un certo numero di ore di test in nebbia salina". Questo valore viene utilizzato per l'accettazione o il rifiuto e per confrontare i fornitori, ma il suo vero significato è talvolta frainteso. Questo articolo spiega cosa misura effettivamente il test, dove termina, come vengono formulati i requisiti per i rivestimenti in lamina di zinco su elementi di fissaggio e parti metalliche e come interpretare il rapporto ricevuto.
Che cosa misura il test di nebbia salina neutra?
Il componente rivestito viene esposto, in una camera sigillata, a una nebbia salina continua generata mediante la nebulizzazione di una soluzione di cloruro di sodio. Il campione viene quindi monitorato fino alla comparsa di prodotti di corrosione o allo scadere del periodo di prova previsto. I due standard più comunemente utilizzati sono ISO 9227 (test NSS) e ASTM B117, quest'ultimo pubblicato per la prima volta nel 1939.
Condizioni approvate nella norma ISO 9227 per le prove neutre:
| Lavoratore | Valore |
|---|---|
| Concentrazione di cloruro di sodio nella soluzione raccolta | 50 ± 5 g/L (circa 5%) |
| PH della soluzione raccolta | Da 6,5 a 7,2 |
| Temperatura ambiente | 35 ± 2 °C |
| Tasso di sedimentazione dello spray | Da 1,0 a 2,0 ml all'ora per 80 cm² |
| Schema di spruzzo | Continuo |
La norma ASTM B117 specifica condizioni quasi ideali: una soluzione di cloruro di sodio al 5%, pH compreso tra 6,5 e 7,2 e una temperatura di 35 °C. Poiché le formule di tolleranza possono differire tra le due norme e tra le versioni (per la norma ISO 9227 versione 2017 e poi versione 2022 con l'emendamento del 2024), il rapporto deve indicare la norma e il relativo numero di versione.
Punto chiave: la norma ISO 9227 specifica solo la procedura operativa. Non specifica il tempo di esposizione per un particolare prodotto, né come interpretare i risultati; questi aspetti sono demandati alle specifiche del prodotto o all'accordo tra acquirente e fornitore.
Limiti di prova
- Non si tratta di una simulazione della realtà. Non tiene conto delle variazioni di umidità, delle fluttuazioni di temperatura e degli inquinanti industriali; pertanto, il comportamento della vernice durante i test potrebbe differire dal suo comportamento in condizioni di utilizzo.
- Un orologio in una stanza non è un orologio sul campo. Lo standard stesso indica che raramente esiste una relazione diretta tra la resistenza alla nebbia salina e la resistenza alla corrosione in altri ambienti. E "720 ore" non possono essere convertite correttamente in un numero di anni.
- Il suo scopo principale è il controllo qualità. È adatto a verificare la coerenza della qualità e del processo di verniciatura da lotto a lotto, a individuare difetti e porosità, e i suoi risultati sono caratterizzati da una buona ripetibilità. Tuttavia, classificare materiali o rivestimenti diversi in base alla loro "durata" o prevederne la longevità non rientra tra i suoi scopi.
Questo spiega come uno standard come ISO 10683 possa utilizzare le ore di resistenza alla nebbia salina come categorie di accettazione: le ore rappresentano un limite di qualità per uno specifico sistema di rivestimento testato nello stesso modo, non una garanzia di durata.
Ruggine rossa e ruggine bianca: cosa viene registrato?
- Ruggine bianca: una polvere bianca che è un sottoprodotto della corrosione dello zinco, composta principalmente da ossido di zinco e idrossido di zinco. La sua comparsa indica che il rivestimento ha iniziato a deteriorarsi.
- Ruggine rossa: prodotto della corrosione dell'acciaio di base (ossidi di ferro). La sua comparsa indica che il rivestimento protettivo ha raggiunto il metallo di base.
Nei rivestimenti ricchi di zinco, la ruggine bianca in genere precede la ruggine rossa perché lo zinco si corrode prima dell'acciaio. Pertanto, la specifica deve indicare esplicitamente quale tipo di ruggine è previsto. La norma ISO 10683 richiede che non si verifichi alcuna corrosione visibile (ruggine rossa) nel metallo di base dopo il periodo di prova. I limiti per la ruggine bianca non sono contemplati da questo requisito e possono essere aggiunti nelle specifiche del cliente. Leggere attentamente la specifica applicabile alla propria applicazione ed evitare di fare supposizioni.
Come vengono determinati i requisiti per i rivestimenti in lamina di zinco?
Norma ISO 10683 per gli elementi di fissaggio
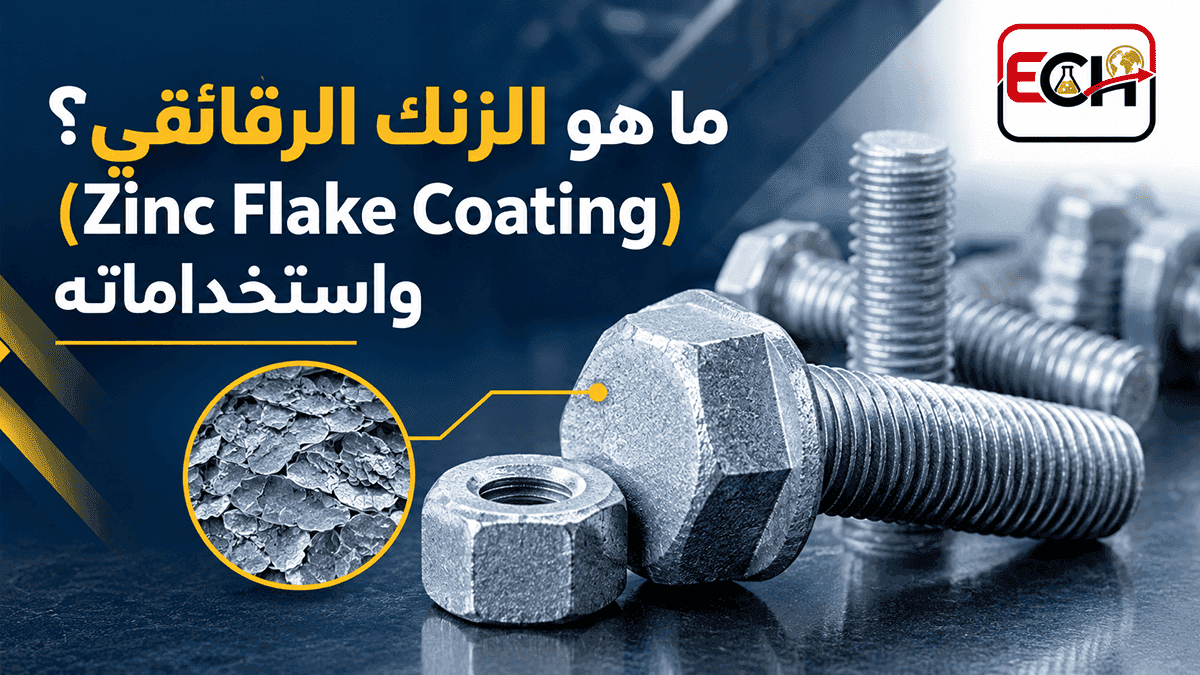
La norma ISO 10683:2018 (3a edizione) riguarda i sistemi di laminazione di zinco non elettrolitico applicati a elementi di fissaggio in acciaio, sia che il sistema sia costituito da un solo strato di base o da uno strato di base con uno strato di finitura, e con o senza l'aggiunta di un lubrificante. La norma ISO 9227 (NSS) viene utilizzata per valutare la resistenza alla corrosione. I requisiti sono classificati come segue:
| Tempo di spruzzatura con sale neutro senza ruggine rossa | Spessore di riferimento per il sistema di rivestimento |
|---|---|
| 240 ore | 4 micron |
| 480 ore | 5 micron |
| 600 ore | 6 micron |
| 720 ore | 8 micron |
| 960 ore | 10 micron |
Note importanti sulla tabella:
- Lo spessore indicato è puramente indicativo e comprende sia lo strato di base che quello superiore. L'accettazione si basa sulla resistenza alla corrosione.
- Il test viene eseguito sui soli stabilizzatori nello stato "come verniciati", ovvero prima della selezione, dell'imballaggio e dell'assemblaggio, e almeno 24 ore dopo la verniciatura.
- Lo standard include un test di graffio facoltativo per misurare la protezione catodica: il pezzo viene graffiato fino al metallo di base e, dopo 72 ore di esposizione alla nebbia salina, non deve comparire ruggine rossa nel punto del graffio.
- Ricorda che lo standard stesso avverte che i risultati dei test accelerati non sono direttamente correlati al comportamento della vernice in un particolare ambiente di utilizzo.
Specifiche delle case automobilistiche
Le case automobilistiche e i loro fornitori definiscono le proprie specifiche e regole di fornitura, molte delle quali includono test periodici interni. Non elenchiamo qui le specifiche specifiche dei clienti perché non le abbiamo verificate con due fonti indipendenti; il riferimento per queste informazioni è il documento di specifiche approvato dal cliente.
Protezione degli stabilizzatori ad alta resistenza dall'erosione da idrogeno
La norma ISO 10683 stabilisce che il processo di laminazione dello zinco non genera idrogeno; pertanto, il rivestimento viene utilizzato soprattutto per elementi di fissaggio ad alta resistenza (1000 MPa e oltre) per evitare la fragilità interna da idrogeno. Questo lo rende una scelta popolare per questa classe di elementi di fissaggio.
Dove si collocano le scaglie di zinco nel risultato del test?
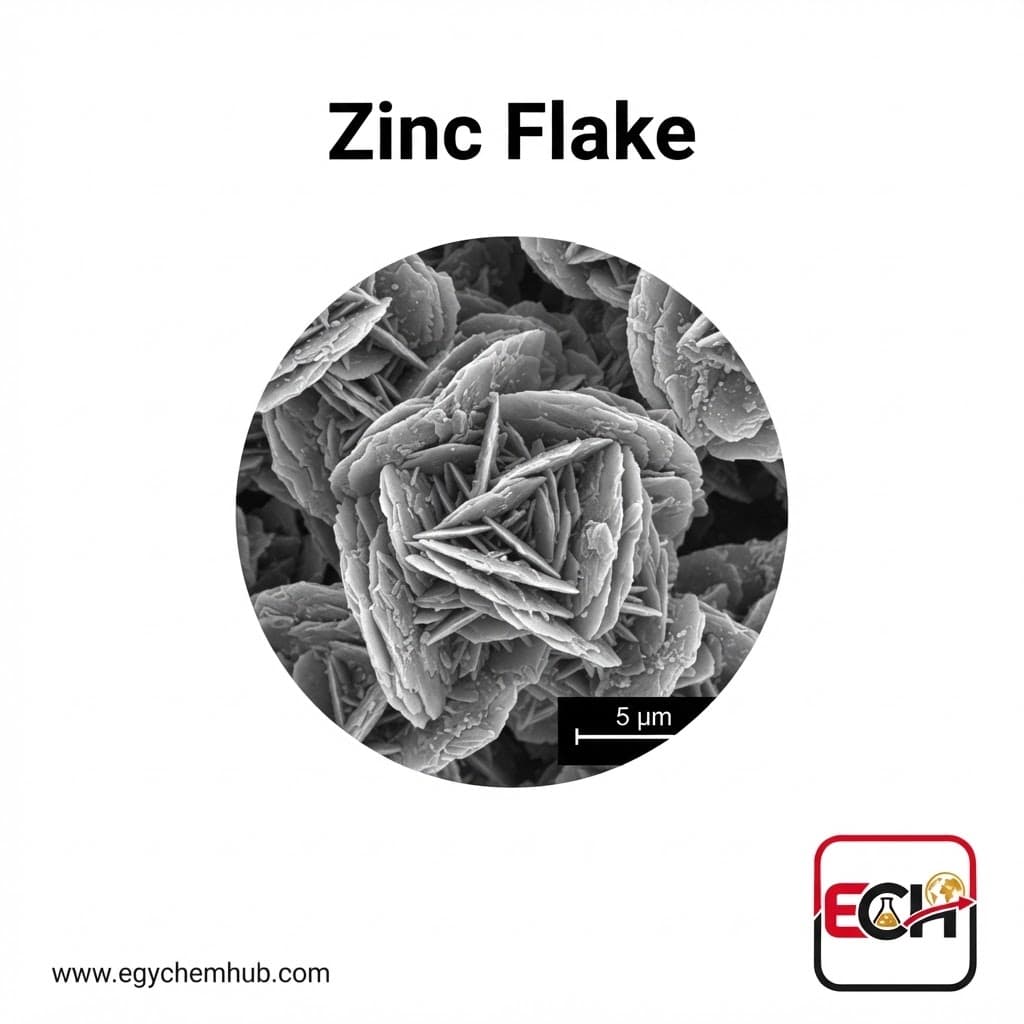
Il rivestimento in lamina di zinco è costituito da lamine di zinco disperse in un mezzo, che vengono poi applicate e trattate termicamente per formare una pellicola inorganica sufficientemente conduttiva da fornire protezione catodica. Le lamine sono quindi un componente di questo sistema, ma non l'intero sistema.
Cosa riporta la scheda tecnica dello zinco in scaglie di Egy Chem Hub
Egy Chem Hub presenta scaglie di zinco sotto forma di polvere lamellare di zinco per rivestimenti resistenti alla corrosione. Si tratta di una materia prima (pigmento metallico) utilizzata nella formulazione dei rivestimenti, non di un rivestimento finito. Queste informazioni si basano sulla Scheda Tecnica (TDS) dell'azienda in data 11 ottobre 2026.
| Proprietà | Valore secondo TDS |
|---|---|
| Aspetto | Polvere grigia |
| Forma | Fiocchi |
| Dimensione media delle particelle | 5-10 micron |
| Zinco totale | Minimo 98% |
| Metallo di zinco | Minimo del 94% |
| Rimanendo su un setaccio a 325 maglie (45 micron) | Massimo 0,6% |
| Assorbimento dell'olio | 12-15 grammi per 100 grammi |
| Umidità | 0,05% massimo |
| Peso specifico | 7.0 – 7.2 |
Le opzioni di confezionamento includono sacchi in polipropilene da 25 kg con rivestimento interno, oppure fusti di metallo o plastica da 25 kg forniti dal cliente. Il prodotto è originario dell'Egitto e una scheda tecnica è disponibile su richiesta. La scheda elenca le applicazioni più comuni, come vernici anticorrosione, galvanica, processi chimici e metallurgia delle polveri.
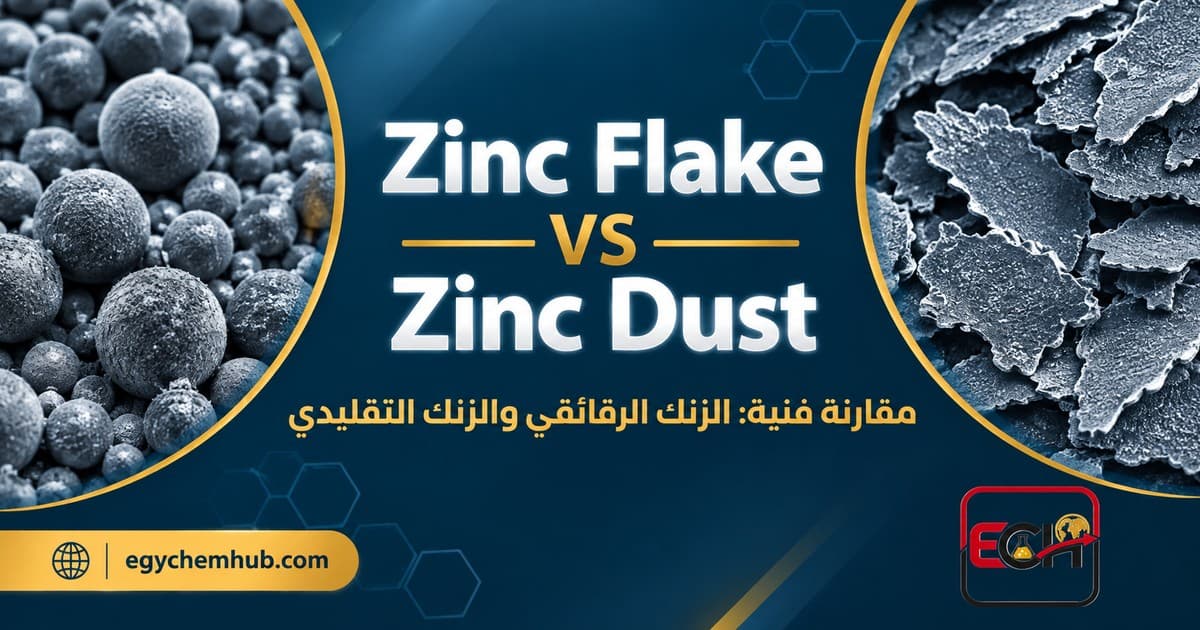
Secondo lo stesso documento, la forma lamellare consente un maggiore contatto tra le particelle rispetto allo zinco sferico, migliorando la conduttività elettrica e la protezione dalla corrosione. Il documento descrive l'effetto barriera come duraturo, mentre la protezione catodica è temporanea. Queste affermazioni provengono dal documento aziendale e non rappresentano risultati di test.
Perché le sole specifiche del chip non sono sufficienti per prevedere le ore di resistenza alla nebbia salina?
Il risultato del test in nebbia salina si riferisce all'intero sistema di rivestimento: la resina legante e la composizione del rivestimento, lo strato di finitura, lo spessore applicato, le condizioni di applicazione e di polimerizzazione a caldo, nonché le condizioni e la preparazione della superficie del substrato metallico, e non solo alla polvere di zinco. Scaglie identiche possono produrre risultati diversi se la resina, lo spessore o il grado di polimerizzazione variano. Pertanto, questo articolo non include alcun dato relativo alle ore di resistenza alla nebbia salina o ai risultati dei test per un singolo prodotto a base di scaglie di zinco, né si deve dedurre che una particolare materia prima garantisca un numero specifico di ore. Tale risultato deve essere attribuito a un sistema di rivestimento definito e testato e deve essere accompagnato da una relazione che descriva in dettaglio i componenti del sistema e le condizioni di prova.
Quali dati dovrebbe richiedere un produttore di vernici a un fornitore di chip?
Quando si valuta un fornitore di fogli di zinco, è necessario richiedere per iscritto quanto segue:
- Scheda tecnica (TDS) con data di revisione, contenente le seguenti caratteristiche numeriche: granulometria (media e metodo di misurazione), zinco totale e zinco metallico, residuo al setaccio, assorbimento d'olio, umidità, peso specifico e densità apparente.
- Limiti per le impurità (come ferro, piombo, cadmio e ossido di zinco) se le specifiche li prevedono.
- Certificato di analisi (CoA) per ogni lotto e indicazione se i risultati sono stati misurati sul lotto effettivamente fornito.
- Il tipo di trattamento superficiale dei trucioli, se presente, e la sua compatibilità con la resina e il sistema a solvente o ad acqua utilizzati.
- Durata di conservazione, condizioni di stoccaggio e imballaggio per la spedizione.
- Richiedi un campione per testarlo nel tuo sistema, poiché le prestazioni della vernice si determinano solo testandola a fondo.
- Qualsiasi rapporto di prova in nebbia salina (ISO 9227 o ASTM B117) su un sistema di rivestimento realizzato con il materiale, inclusi i dati del sistema: resina, spessore, substrato, condizioni di polimerizzazione e riferimento del laboratorio. Se non esiste alcun rapporto, richiederne la certificazione anziché la fornitura di dati generici.
Esami regolari: un supplemento, non un sostituto
I test di corrosione ciclica sono progettati per simulare fedelmente le reali condizioni di utilizzo, alternando fasi di nebbia salina, umidità, asciugatura e, talvolta, congelamento. Esempi noti includono:
- GMW14872 (General Motors): Ciclo a tre fasi: ambiente a 25 °C con nebulizzazione salina, quindi umidità relativa prossima al 100% a 49 °C, quindi asciugatura con umidità relativa inferiore al 30% a 60 °C.
- VDA 233-102: Test periodici di componenti automobilistici che includono una fase di spruzzatura con una soluzione salina all'1% e una fase di congelamento a -15 °C.
- ISO 11997-1: Una specifica per le vernici che prevede diversi cicli in cui si alternano le fasi di spruzzatura salina, asciugatura e umidità.
Questi test non garantiscono una "durata di servizio": si tratta pur sempre di test accelerati e non è possibile stabilire una correlazione diretta con la durata di servizio. Il loro valore risiede nella maggiore approssimazione alle reali condizioni operative rispetto alla spruzzatura continua, motivo per cui le case automobilistiche effettuano i propri test periodici. Richiedete entrambi i test quando il componente è critico o si trova in un ambiente ostile (zone costiere, presenza di sali disgelanti o esposizione prolungata all'esterno).
Come si legge un referto di analisi?
Leggete il rapporto come fareste con un certificato di calibrazione. Questa è una checklist di processo che abbiamo sviluppato in base ai requisiti delle due norme:
- Norma e versione: ISO 9227 o ASTM B117 e qualsiasi supplemento (come ad esempio il test di graffio).
- Esempio: I pezzi sono stati testati nello stato "come verniciati" o come provini? Qual è stato il tempo intercorso tra la verniciatura e il test? Qual era il sistema di verniciatura nel dettaglio (solo mano di fondo o con una mano di finitura)?
- Pesce: il valore misurato e il metodo di misurazione, non solo il valore nominale.
- Durata intermedia e prove: numero effettivo di ore, orari delle prove e orario di comparsa della prima ruggine bianca e della prima ruggine rossa, se presente.
- Registrazione dei dati ambientali: temperatura, velocità di sedimentazione, pH e contenuto di sale, registrati quotidianamente, con annotazione di eventuali deviazioni o interruzioni.
- Verifica della camera: sono stati effettuati controlli periodici con campioni di riferimento (come ad esempio strisce di acciaio standard di cui viene misurata la perdita di massa) per dimostrare che la camera opera entro i limiti previsti?
- Foto: Prima e dopo il test, e negli orari concordati.
- Laboratorio: Identificazione del laboratorio e riferimento per l'accreditamento.
Cosa chiedi al fornitore?
- Quali sono lo standard, la versione e i criteri di accettazione (solo ruggine rossa o anche bianca) e quante ore sono richieste?
- Il test copre l'intero sistema di verniciatura che vi verrà consegnato e, in quale spessore?
- Sono stati testati pezzi provenienti dalla produzione reale o solo campioni di laboratorio?
- Sono disponibili i risultati di test periodici (come GMW14872 o VDA 233-102) se richiesti dalle specifiche?
- Come viene monitorata la qualità della vernice da un lotto all'altro (spessore, adesione e aspetto)?
- I dati relativi alle materie prime (specifiche del foglio di zinco e risultati dei test per ogni lotto) sono a disposizione del produttore del sistema di rivestimento? (Vedi l'elenco dettagliato sopra.)
Se state producendo o sviluppando un sistema di rivestimento con scaglie di zinco, i dati relativi alla materia prima rappresentano solo una parte del quadro generale. Per richiedere un preventivo o una scheda tecnica per le scaglie di zinco, contattate il team di Egy Chem Hub.