Qu'est-ce qu'un revêtement en zinc lamellaire ? Et pourquoi est-il privilégié pour les vis et les boulons automobiles ?
Par فريق Egy Chem Hub
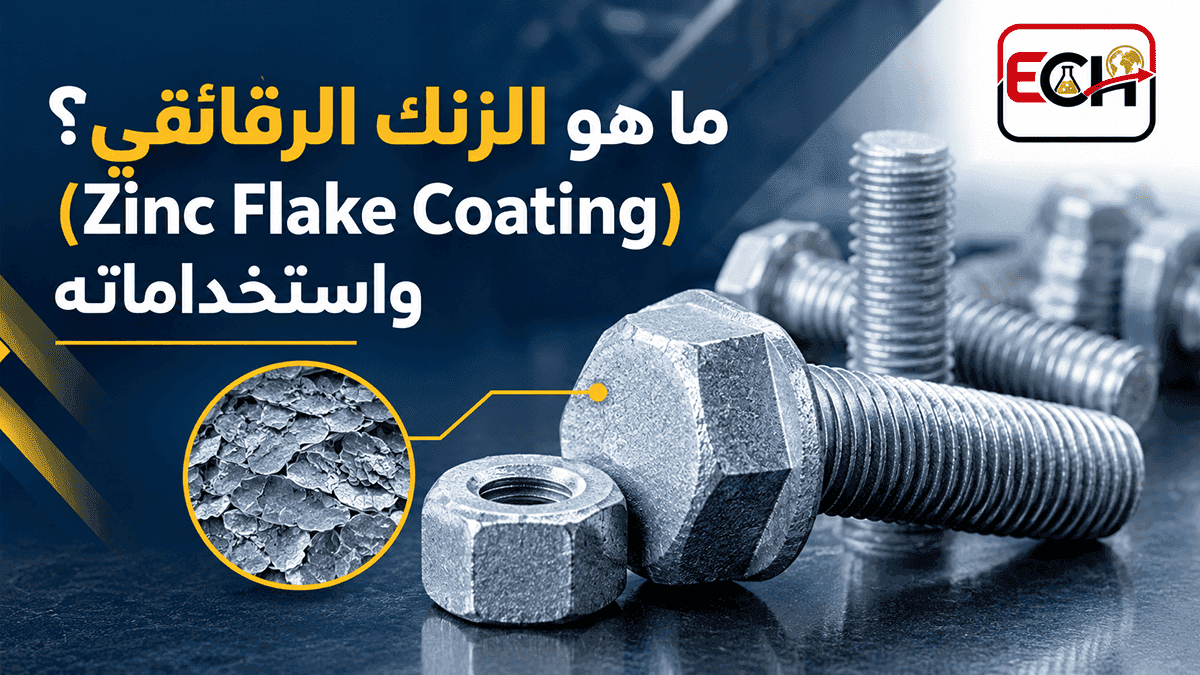
Lors de la fabrication de boulons haute résistance pour un moteur ou un châssis automobile, il ne suffit pas qu'ils résistent à la tension et aux vibrations ; ils doivent également rester résistants à l'humidité et au sel pendant des années sans se corroder ni se rompre subitement. C'est là que le revêtement de zinc lamellaire s'impose comme une solution de choix pour les fabricants de boulons, les peintres et les acheteurs de pièces automobiles. Cet article explique ce qu'est ce revêtement, comment il est appliqué et ce qui le distingue de la galvanisation à chaud et de l'électroplacage.
Qu'est-ce qu'un revêtement en feuille de zinc ?
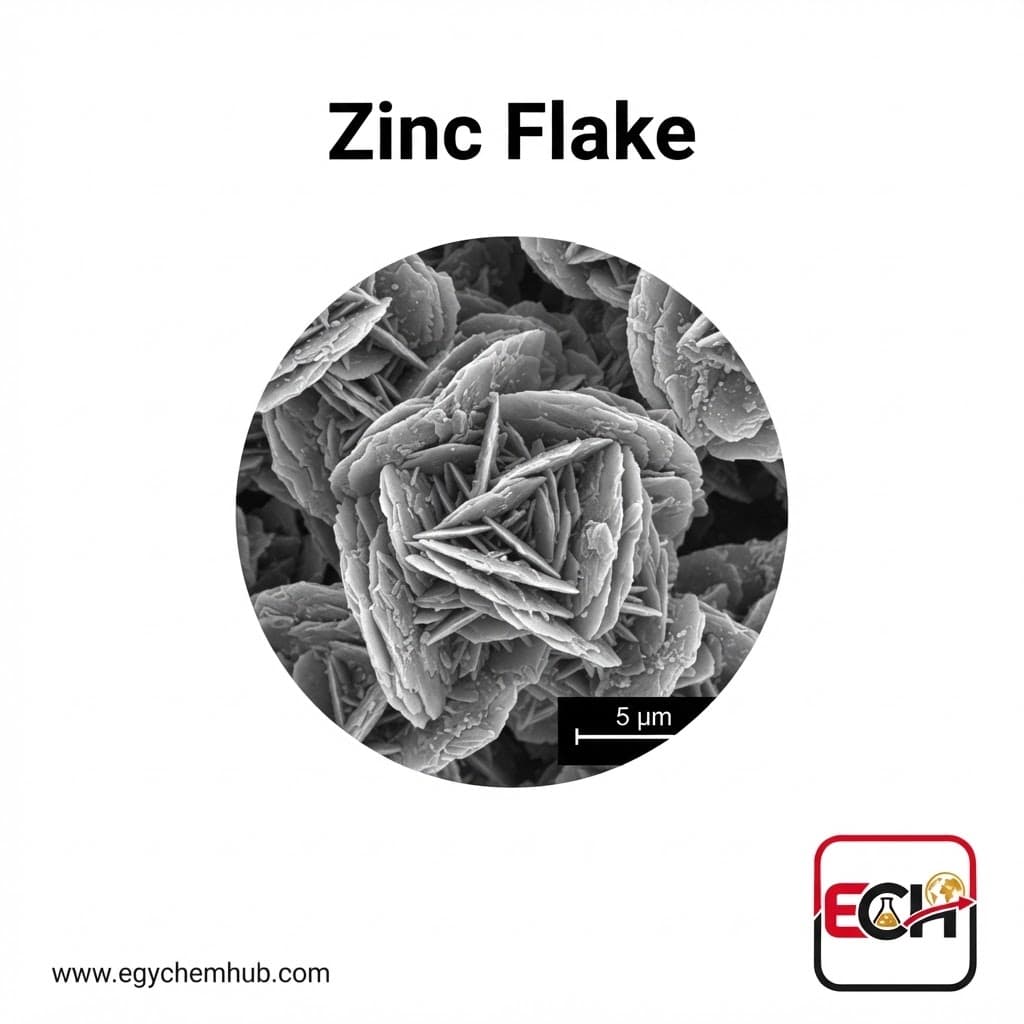
Il s'agit d'un revêtement appliqué sans électrolyse (non électrolytique). Il est composé de fines paillettes de zinc, souvent associées à une feuille d'aluminium, en suspension dans un liant inorganique. Le mélange est appliqué sous forme liquide, comme une peinture, puis cuit à chaud pour durcir et former une couche adhérant à l'acier.
Le système est généralement complété par une couche de finition optionnelle. Cette couche de finition apporte des propriétés supplémentaires, comme le contrôle du coefficient de frottement, la résistance à certains produits chimiques, ou encore l'amélioration de l'aspect et de la résistance thermique.
Comment cette couche protège-t-elle l'acier ?
La protection fonctionne simultanément grâce à deux mécanismes :
- Protection barrière : Les feuilles sont plates et empilées les unes sur les autres comme des tuiles, ce qui allonge et rend plus sinueux le chemin de l'humidité et de l'oxygène vers l'acier.
- Protection cathodique (sacrificielle) : le zinc étant plus électrochimiquement actif que l’acier, il se corrode en premier, protégeant ainsi l’acier même en cas de rayure du revêtement. Le contact entre les feuilles rend le revêtement électriquement conducteur.
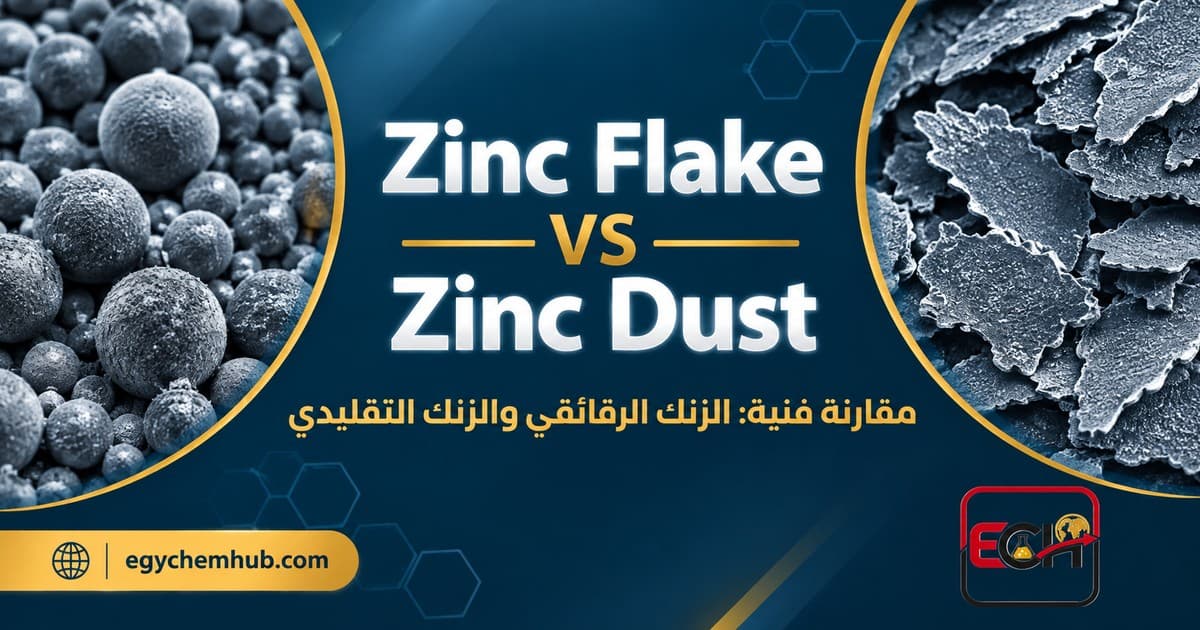
Cette combinaison de protection barrière et de protection sacrificielle explique pourquoi une couche très fine offre une protection aussi efficace. Quant à la comparaison entre la poudre de zinc et le zinc traditionnel en termes d'aspect et de densité, nous l'avons déjà abordée dans un article précédent et n'y reviendrons pas ici.
Comment cela s'applique-t-il aux clous et aux vis ?
Les détails de chaque système de trading varient selon le fabricant, mais la séquence générale reste la même :
- Préparation : Nettoyer les pièces des huiles et de la rouille par un nettoyage alcalin ou un dégraissage aux solvants, suivi d’un nettoyage mécanique avec grenaillage si nécessaire. Éviter autant que possible le décapage à l’acide, car il constitue une source potentielle d’hydrogène dans l’acier, comme nous le verrons plus loin.
- Application : De l'une des manières courantes :
- Essorage par trempage : les petites pièces détachées sont placées dans un panier que l’on plonge dans le liquide, puis que l’on essore rapidement pour en éliminer l’excédent. C’est la méthode standard pour les vis et boulons en grande quantité.
- Pulvérisation : Manuelle ou mécanique, adaptée aux pièces de grande taille ou de forme irrégulière.
- Bacs à dips montés sur rack : pour les pièces montées sur un rack plutôt que dans un panier.
- Cuisson (durcissement) : Les pièces sont chauffées au four jusqu’à ce que le revêtement prenne. Les températures mentionnées dans les références varient d’environ 180 à 320 °C selon le système ; les systèmes à base de solvant sont souvent cuits entre 180 et 240 °C, et les systèmes à base d’eau entre 290 et 310 °C environ.
- Couche supérieure (si nécessaire) : Appliquer et cuire conformément aux spécifications du système.
Dans la plupart des systèmes, l'épaisseur de la couche varie entre environ 4 et 20 micromètres, selon le système et les spécifications requises.
Pourquoi est-il privilégié pour les clous et les vis ?
1) L'hydrogène n'est pas introduit dans l'acier. Lors de la galvanoplastie, des atomes d'hydrogène sont générés à la surface de la pièce et peuvent pénétrer dans l'acier. Dans les aciers à haute résistance, cela peut entraîner une fragilisation par l'hydrogène, c'est-à-dire une rupture soudaine sous une charge inférieure à la normale. En revanche, le zingage ne comporte aucune étape de galvanoplastie et aucun hydrogène n'est généré lors du dépôt. Par conséquent, la norme ISO 10683 spécifie que ces systèmes sont utilisés en particulier pour les boulons à haute résistance (1 000 MPa et plus) afin d'éviter tout risque de fragilisation interne par l'hydrogène.
Note pratique : Ceci est valable pour le procédé lui-même, à condition que la phase de préparation n’implique ni décapage acide ni phosphatation. La norme ASTM F1136, désormais retirée, stipulait que le risque de corrosion interne par l’hydrogène était éliminé tant que les pièces n’étaient pas nettoyées à l’acide ou au phosphate. Par conséquent, l’acheteur doit vérifier le procédé de préparation, et pas seulement le revêtement.
2) Une fine couche qui préserve le filetage. Une épaisseur de quelques micromètres permet aux vis de rester généralement dans les tolérances de filetage standard (ISO 965), contrairement aux couches plus épaisses qui nécessitent une gestion spéciale du filetage.
3) Bonne résistance à la corrosion. La documentation des fabricants indique des durées de résistance à la corrosion (test au brouillard salin neutre [ISO 9227]) allant de plusieurs centaines d'heures à plus de 1 000 heures avant l'apparition de rouille rouge, selon le système, l'épaisseur et la couche de finition, contre environ 96 à 200 heures pour un zingage électrolytique classique. Ces valeurs sont des données de laboratoire fournies à titre de comparaison et ne correspondent pas à la durée de vie réelle ; elles ne remplacent pas les spécifications du projet.
4) Absence de bains électrolytiques. L'application repose sur l'immersion ou la pulvérisation suivie d'une cuisson, sans courant électrique ni solution de galvanoplastie.
5) Capacité de réglage du frottement. Les couches supérieures de certains systèmes permettent de contrôler le coefficient de frottement, ce qui est important lors du serrage à un couple spécifique sur les chaînes de montage automobile.
6) Systèmes sans chrome hexavalent. De nombreux systèmes modernes sont exempts de chrome hexavalent, mais la norme elle-même inclut des systèmes avec et sans chrome hexavalent ; il est donc impératif de le préciser explicitement dans le bon de commande.
Une brève comparaison avec la galvanoplastie et la galvanisation à chaud
| Point de comparaison | Galvanoplastie au zinc | Galvanisation à chaud | Feuille de zinc |
|---|---|---|---|
| Méthode de sédimentation | Électrolyse dans un bain | Plongez-le dans du zinc fondu. | Peinture liquide appliquée par trempage et extrusion ou par pulvérisation, puis cuite au four |
| Fragilité due à l'hydrogène dans l'acier à haute résistance | Le danger est réel, et les pièces nécessitent un réglage et souvent un passage au four pour expulser l'hydrogène. | Le principal danger du décapage à l'acide avant trempage est le suivant : | Aucun hydrogène n'est généré lors de la précipitation, à condition que la préparation soit exempte d'acide. |
| Épaisseur et fils | Elle est définie par la norme ISO 4042. | Beaucoup plus grand, et nécessite souvent des écrous filetés plus gros après galvanisation | Mince (environ 4 à 20 micromètres) et reste généralement dans les tolérances de la norme ISO 965. |
| Spécifications de référence pour les stabilisateurs | ISO 4042 | ISO 10684 | ISO 10683 |
Cela ne signifie pas pour autant que le zingage soit toujours la meilleure option. La galvanisation à chaud reste une solution valable lorsqu'une épaisseur importante est requise, et la galvanoplastie est toujours utilisée pour les pièces moins robustes et peu sensibles à la fragilisation par l'hydrogène. Le choix dépend de la résistance de l'acier, de l'environnement d'utilisation et des exigences d'assemblage.
Quelles sont les normes approuvées ?
La norme internationale est l'ISO 10683:2018, intitulée « Fixateurs : Systèmes de revêtement de feuilles de zinc appliqués sans procédé électrique ». Il existe une version européenne, EN ISO 10683:2018. Elle comprend les éléments suivants :
- Revêtements avec ou sans chrome hexavalent, avec ou sans couche de finition, avec ou sans lubrifiant.
- Vis, boulons et écrous avec filetage métrique ISO et autres filetages, et pièces non filetées telles que bagues, goupilles et clips.
- L’annexe A fournit des informations pour la conception et l’assemblage.
Le cahier des charges exclut les exigences relatives au soudage et à la peinture, ainsi que les revêtements de zinc appliqués mécaniquement.
Points que l'acheteur et le vendeur devraient aborder
- Température de cuisson versus température de revenu : Une cuisson à une température supérieure à la température de revenu de l’acier peut réduire la dureté des pièces traitées thermiquement. Veuillez vérifier que le programme de cuisson est adapté à la classe mécanique du boulon.
- Procédé de préparation : Un décapage acide ou une phosphatation a-t-il été utilisé ?
- Le système de couche supérieure et le coefficient de frottement si l'assemblage est à un couple spécifique.
- Référence du test : Brouillard salin selon la norme ISO 9227, épaisseur de couche et spécifications définies dans le projet.
- Chrome hexavalent : le système en est-il exempt ?
Rôle d'Egy Chem Hub : Fourniture de paillettes de zinc brut, et non de revêtements finis.
Le produit disponible sur le site web est de la poudre de zinc, un pigment brut acheté par les fabricants de peintures et de revêtements (formulateurs) pour leurs formulations. Il ne s'agit ni d'une peinture finie, ni d'un vernis à ongles. Le liant, les additifs, la couche de finition, la méthode d'application et le temps de cuisson relèvent de la responsabilité du fabricant de peinture.
Ce que mentionne la fiche technique
D’après les données d’Egy Chem Hub et conformément à la fiche technique du produit (TDS) en date du 10/11/2026, les caractéristiques typiques sont les suivantes :
| Propriété | Valeur |
|---|---|
| Aspect | Poudre grise |
| Forme | Flocon |
| Taille moyenne des particules | 5 à 10 micromètres |
| Zinc total | 98% minimum |
| Métal de zinc | 94% minimum |
| Rester sur un tamis de 325 mesh (45 micromètres) | Maximum 0,6% |
| Absorption d'huile | 12 à 15 grammes pour 100 grammes |
| Humidité | 0,05 % maximum |
| Densité | 7.0–7.2 |
Origine : Égypte. Le produit est conditionné en sacs de 25 kg : sacs en polypropylène doublés ou conteneurs métalliques ou plastiques de 25 kg fournis par le client. La notice d’information du produit mentionne les utilisations suivantes : peintures anticorrosion, galvanoplastie, procédés chimiques et métallurgie des poudres. Cette notice est disponible sur demande.
En quoi ces caractéristiques sont-elles liées au sujet de l'article ?
- La structure lamellaire est à la base des deux mécanismes décrits précédemment. L'article indique que les lamelles présentent une surface de contact plus importante que les particules sphériques, ce qui améliore la conductivité électrique et, par conséquent, la résistance à la corrosion. Il précise que l'effet barrière est durable, contrairement à la protection cathodique qui est temporaire. Ces informations sont extraites du document de l'entreprise.
- Granulométrie et résidu sur tamis : Une valeur de 5 à 10 µm est une moyenne et ne décrit pas la distribution granulométrique. Le résidu sur un tamis de 45 µm indique la proportion de particules grossières dans la poudre, une norme généralement présente dans les spécifications des pigments de zinc. Le formulateur détermine par des essais si cette granulométrie convient à son système, d’autant plus que l’épaisseur finale du revêtement est faible (environ 4 à 20 µm dans la plupart des systèmes).
- Zinc total et zinc métallique : ces valeurs sont spécifiées séparément comme limites minimales, conformément aux spécifications des pigments de zinc. La composition du composant non métallique n’est pas détaillée dans ce document.
- Absorption d'huile : indicateur bien connu dans l'industrie de la peinture de la quantité de liant nécessaire au pigment. L'article établit un lien entre la forme stratifiée et une teneur en liant plus élevée dans les formulations à faible concentration volumique de pigment. Cependant, la quantité réelle de liant requise est déterminée par le formulateur lors de la formulation.
- Humidité et densité : La définition d’une teneur en humidité maximale est importante pour le stockage et la manutention, car le matériau est sensible à l’humidité, comme indiqué dans les données de sécurité. La densité, quant à elle, est prise en compte dans les calculs de poids et de volume de sa composition.
Le document énumère d'autres avantages des formulations à base de feuilles métalliques, notamment : une teneur en zinc plus faible dans la peinture grâce à une meilleure adhérence, une protection accrue des arêtes et des angles, une plus grande flexibilité, l'absence de cloquage, une surface lisse, une meilleure adhérence, une bonne recouvrabilité, une faible porosité et perméabilité, ainsi qu'une moindre tendance à la sédimentation avec un précipité facilement dispersible. Ces affirmations proviennent de l'entreprise et ne sont étayées par aucun résultat d'essai.
Remarque importante : Cette page ne présente pas les résultats des tests de brouillard salin ni des tests mécaniques des produits Egy Chem Hub, et ne garantit aucune performance spécifique pour les revêtements fabriqués à partir de ces produits. Elle ne précise pas non plus la compatibilité avec des matériaux de collage particuliers ni l’adéquation à un système de vis spécifique. Les performances du revêtement dépendent de l’ensemble du processus : formulation, préparation, application et durcissement. Elles sont vérifiées par des tests conformes aux spécifications du projet.
Précautions de manipulation : Selon les informations relatives au produit, la feuille de zinc est un solide inflammable. Sa poussière peut former des mélanges explosifs avec l’air. Elle est sensible à l’humidité et à l’eau. Conserver dans son emballage d’origine fermé, dans un endroit frais, sec et bien ventilé, à l’écart des acides, des sources de chaleur et des étincelles. Éviter la formation de poussière. Consulter la fiche de données de sécurité avant utilisation.
Résumé
Le revêtement en feuille de zinc est un système de revêtement non électrolytique en couche mince qui combine protection barrière et protection sacrificielle. Il n'introduit pas d'hydrogène dans l'acier lors du dépôt, ce qui le rend idéal pour les boulons haute résistance utilisés dans l'automobile et les machines. Son efficacité repose sur le choix du système approprié, le respect des étapes de préparation et l'obtention de la température de cuisson adéquate. Pour obtenir un devis ou les spécifications techniques du revêtement en feuille de zinc, veuillez contacter l'équipe d'Egy Chem Hub.