Normes d'essai au brouillard salin et de résistance à la corrosion pour les tôles de zinc
Par فريق Egy Chem Hub
Les plans de pièces et les cahiers des charges incluent souvent une condition telle que « aucune trace de rouille rouge n'apparaîtra avant un certain nombre d'heures d'exposition au brouillard salin ». Ce critère sert à l'acceptation ou au refus des pièces et à la comparaison des fournisseurs, mais sa véritable signification est parfois mal comprise. Cet article explique ce que mesure réellement le test, ses limites, la formulation des exigences relatives aux revêtements en feuille de zinc sur les fixations et les pièces métalliques, et comment interpréter le rapport reçu.
Que mesure le test au brouillard salin neutre ?
La pièce revêtue est exposée, dans une chambre étanche, à un brouillard salin continu généré par pulvérisation d'une solution de chlorure de sodium. L'échantillon est ensuite surveillé jusqu'à l'apparition de produits de corrosion ou jusqu'à l'expiration de la durée d'essai requise. Les deux normes les plus couramment utilisées sont l'ISO 9227 (essai NSS) et l'ASTM B117, cette dernière ayant été publiée pour la première fois en 1939.
Conditions approuvées dans la norme ISO 9227 pour les essais neutres :
| Travailleur | Valeur |
|---|---|
| Concentration de chlorure de sodium dans la solution recueillie | 50 ± 5 g/L (environ 5 %) |
| PH de la solution recueillie | De 6,5 à 7,2 |
| Température ambiante | 35 ± 2 °C |
| Taux de sédimentation du spray | De 1,0 à 2,0 ml par heure pour 80 cm² |
| Modèle de pulvérisation | Continu |
La norme ASTM B117 spécifie des conditions quasi idéales : une solution de chlorure de sodium à 5 %, un pH compris entre 6,5 et 7,2 et une température de 35 °C. Étant donné que les formules de tolérance peuvent différer entre les deux normes et entre les versions (pour l’ISO 9227, version 2017 puis version 2022 avec l’amendement de 2024), le rapport doit indiquer la norme et son numéro de version.
Point clé : la norme ISO 9227 spécifie uniquement le mode opératoire. Elle ne précise ni le temps d’exposition pour un produit donné, ni l’interprétation des résultats ; ces éléments relèvent des spécifications du produit ou d’un accord entre l’acheteur et le fournisseur.
Limites de test
- Il ne s'agit pas d'une simulation de la réalité. Elle ne tient pas compte des variations d'humidité, des fluctuations de température ni des polluants industriels ; par conséquent, le comportement de la peinture lors des tests peut différer de son comportement en service.
- Une horloge placée dans une pièce n'est pas une horloge utilisée sur le terrain. La norme elle-même indique qu'il existe rarement une corrélation directe entre la résistance au brouillard salin et la résistance à la corrosion dans d'autres environnements. De plus, « 720 heures » ne peuvent être converties en nombre d'années.
- Son objectif principal est le contrôle qualité. Il permet de vérifier la constance de la qualité et du procédé de peinture d'un lot à l'autre, de détecter les défauts et les porosités, et ses résultats se caractérisent par une bonne reproductibilité. Cependant, il n'est pas destiné à classer différents matériaux ou revêtements selon leur durée de vie ni à prédire leur longévité.
Cela explique comment une norme comme l'ISO 10683 peut utiliser les heures de brouillard salin comme catégories d'acceptation : les heures représentent ici une limite de qualité pour un système de revêtement spécifique testé de la même manière, et non une promesse de durée de vie.
Rouille rouge et rouille blanche : qu'est-ce qui est enregistré ?
- Rouille blanche : poudre blanche résultant de la corrosion du zinc, composée principalement d’oxyde de zinc et d’hydroxyde de zinc. Son apparition indique que le revêtement commence à se détériorer.
- Rouille rouge : produit de la corrosion de l’acier de base (oxydes de fer). Son apparition indique que le revêtement protecteur a atteint le métal de base.
Dans les revêtements riches en zinc, la rouille blanche précède généralement la rouille rouge, car le zinc se corrode avant l'acier. Par conséquent, le cahier des charges doit préciser le type de corrosion attendu. La norme ISO 10683 exige l'absence de corrosion visible (rouille rouge) sur le métal de base après la période d'essai. Les limites relatives à la rouille blanche ne sont pas couvertes par cette exigence et peuvent être ajoutées dans le cahier des charges du client. Veuillez consulter le cahier des charges applicable à votre application et ne faites aucune supposition.
Comment détermine-t-on les exigences relatives aux revêtements en feuille de zinc ?
Norme ISO 10683 pour les fixations
La norme ISO 10683:2018 (3e édition) couvre les systèmes de lamination au zinc non électrolytique appliqués aux fixations en acier, qu'il s'agisse d'une couche de base seule ou d'une couche de base avec une couche de finition, et qu'un lubrifiant soit ajouté ou non. La norme ISO 9227 (NSS) est utilisée pour évaluer la résistance à la corrosion. Les exigences sont catégorisées comme suit :
| Durée de pulvérisation de sel neutre sans rouille rouge | Épaisseur de référence pour le système de revêtement |
|---|---|
| 240 heures | 4 microns |
| 480 heures | 5 microns |
| 600 heures | 6 microns |
| 720 heures | 8 microns |
| 960 heures | 10 microns |
Remarques importantes concernant le tableau :
- L'épaisseur indiquée est donnée à titre indicatif et comprend les couches de base et de surface. L'acceptation est basée sur la résistance à la corrosion.
- Le test est réalisé sur les stabilisateurs seuls, à l’état « tel que peint », c’est-à-dire avant le tri, l’emballage et l’assemblage, et au moins 24 heures après la peinture.
- La norme comprend un test de rayure optionnel pour mesurer la protection cathodique : la pièce est rayée jusqu’au métal de base, et aucune trace de rouille rouge ne doit apparaître à l’endroit de la rayure après 72 heures d’exposition au brouillard salin.
- N'oubliez pas que la norme elle-même avertit que les résultats des tests accélérés ne sont pas directement liés au comportement de la peinture dans un environnement de service particulier.
Spécifications des constructeurs automobiles
Les constructeurs automobiles et leurs fournisseurs définissent leurs propres spécifications et règles d'approvisionnement, et nombre d'entre eux prévoient leurs propres contrôles périodiques. Nous ne publions pas ici les spécifications clients, car nous ne les avons pas vérifiées auprès de deux sources indépendantes ; veuillez vous référer au document de spécifications approuvé par votre client.
Protection des stabilisateurs haute résistance contre l'érosion par l'hydrogène
La norme ISO 10683 stipule que le procédé de zingage ne génère pas d'hydrogène ; par conséquent, ce revêtement est particulièrement adapté aux fixations à haute résistance (1 000 MPa et plus) afin d'éviter la fragilisation interne par l'hydrogène. C'est pourquoi il est souvent privilégié pour ce type de fixations.
Où se situent les paillettes de zinc dans les résultats du test ?
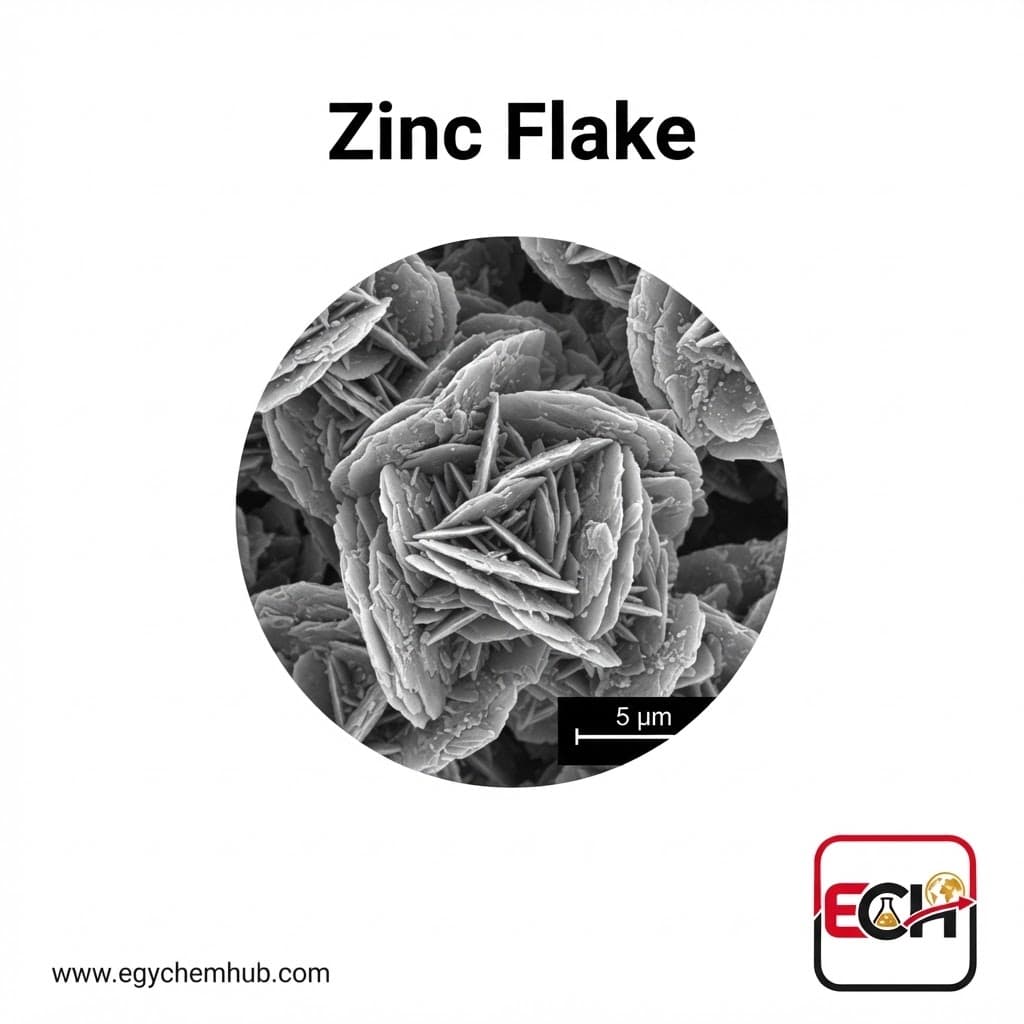
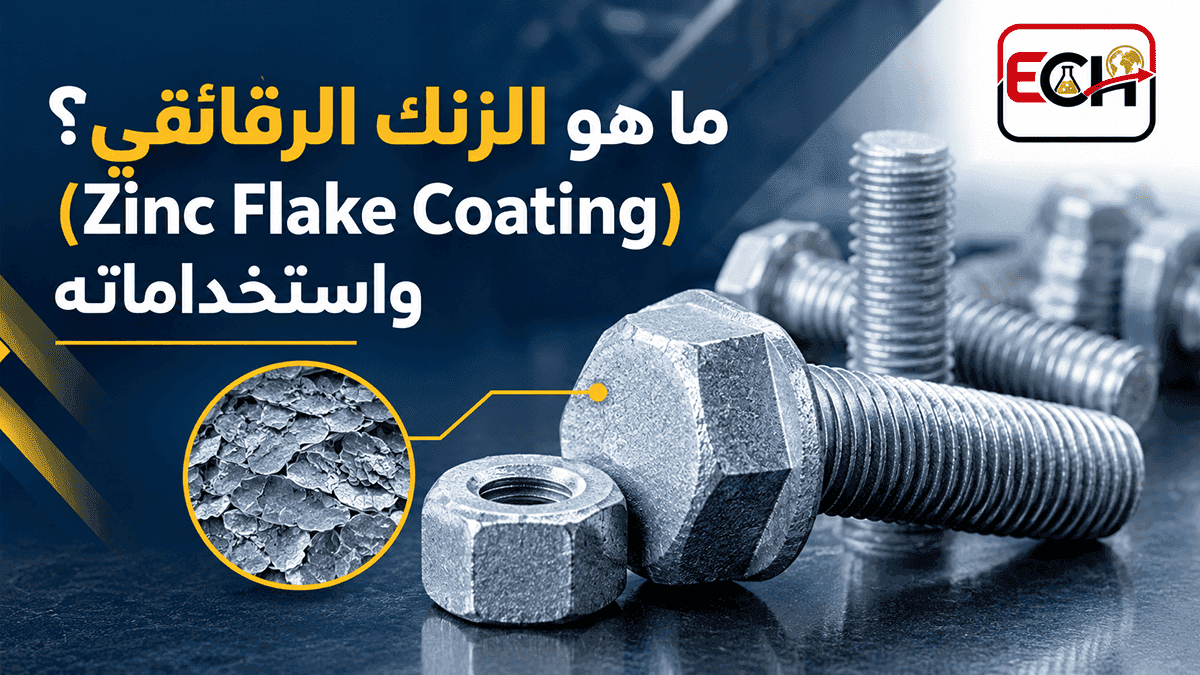
Le revêtement en feuille de zinc est constitué de feuilles de zinc dispersées dans un milieu, appliquées puis traitées thermiquement pour former un film inorganique suffisamment conducteur pour assurer une protection cathodique. Les feuilles constituent donc un élément de ce système, mais pas le système entier.
Que dit la fiche technique du zinc en paillettes d'Egy Chem Hub ?
Egy Chem Hub propose des paillettes de zinc sous forme de poudre lamellaire pour revêtements anticorrosion. Il s'agit d'une matière première (pigment métallique) utilisée dans la formulation des revêtements, et non d'un revêtement fini. Ces informations sont issues de la fiche technique de l'entreprise, en date du 11 octobre 2026.
| Propriété | Valeur selon TDS |
|---|---|
| Aspect | Poudre grise |
| Forme | Flocons |
| Taille moyenne des particules | 5 à 10 microns |
| Zinc total | 98% minimum |
| Métal de zinc | 94% minimum |
| Rester sur un tamis de 325 mesh (45 microns) | Maximum 0,6% |
| Absorption d'huile | 12 à 15 grammes pour 100 grammes |
| Humidité | 0,05 % maximum |
| Densité | 7.0 – 7.2 |
Les options de conditionnement comprennent des sacs en polypropylène de 25 kg avec doublure intérieure, ou fûts métalliques ou plastiques de 25 kg fournis par le client. Ce produit est originaire d'Égypte et une fiche technique est disponible sur demande. Cette fiche répertorie les applications courantes telles que les peintures anticorrosion, le plaquage, les procédés chimiques et la métallurgie des poudres.
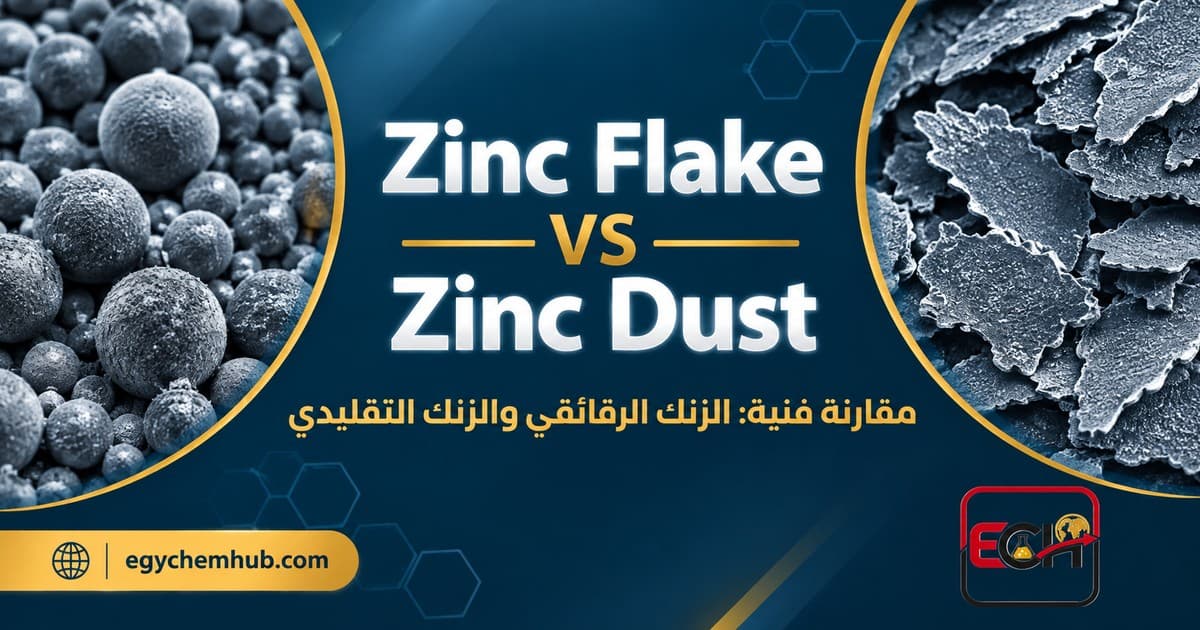
D'après ce même document, la forme lamellaire permet un meilleur contact entre les particules que le zinc sphérique, ce qui améliore la conductivité électrique et la protection contre la corrosion. Le document décrit l'effet barrière comme durable, tandis que la protection cathodique est temporaire. Ces affirmations proviennent d'un document officiel et ne constituent pas des résultats d'essais.
Pourquoi les spécifications des puces ne suffisent-elles pas à elles seules pour prédire la durée d'exposition au brouillard salin ?
Le résultat du test au brouillard salin concerne l'ensemble du système de revêtement : la résine de liaison et la composition du revêtement, la couche de finition, l'épaisseur appliquée, les conditions d'application et de polymérisation thermique, ainsi que l'état et la préparation de surface du substrat métallique – et non pas uniquement la poudre de zinc. Des paillettes identiques peuvent donner des résultats différents si la résine, l'épaisseur ou le degré de polymérisation varient. Par conséquent, cet article ne présente aucune donnée relative à la durée de résistance au brouillard salin ni aucun résultat de test pour un produit de paillettes de zinc donné, et il ne faut pas en déduire qu'une matière première particulière garantit un nombre d'heures précis. Un tel résultat doit être attribué à un système de revêtement défini et testé, et doit être accompagné d'un rapport détaillant les composants du système et les conditions de test.
Quelles données un fabricant de peinture doit-il demander à un fournisseur de granulats ?
Lors de l'évaluation d'un fournisseur de feuilles de zinc, demandez les informations suivantes par écrit :
- Fiche technique (TDS) datée pour révision, avec caractéristiques numériques : taille des particules (moyenne et méthode de mesure), zinc total et zinc métallique, résidu sur tamis, absorption d'huile, humidité, densité et densité apparente.
- Limites pour les impuretés (telles que le fer, le plomb, le cadmium et l'oxyde de zinc) si votre spécification les restreint.
- Certificat d'analyse (CoA) pour chaque lot, et indication si les résultats sont mesurés sur le lot effectivement fourni.
- Le type de traitement de surface des copeaux, le cas échéant, et sa compatibilité avec votre système de résine et de solvant ou d'eau.
- Durée de conservation, conditions de stockage et emballage pour l'expédition.
- Prélevez-en un échantillon pour le tester sur votre propre système, car les performances de la peinture sont déterminées par un test complet.
- Tout rapport d'essai au brouillard salin (ISO 9227 ou ASTM B117) relatif à un système de revêtement réalisé avec ce matériau, incluant les données du système : résine, épaisseur, substrat, conditions de polymérisation et référence du laboratoire. En l'absence de rapport, veuillez exiger une certification plutôt que des données génériques.
Tests réguliers : un complément, pas un substitut
Les essais de corrosion cyclique sont conçus pour reproduire au plus près les conditions réelles d'utilisation en alternant des phases de brouillard salin, d'humidité, de séchage et parfois de gel. Voici quelques exemples bien connus :
- GMW14872 (General Motors) : Cycle en trois étapes : Environnement ambiant à 25 °C avec pulvérisation de solution saline, puis humidité relative proche de 100 % à 49 °C, puis séchage avec une humidité relative inférieure à 30 % à 60 °C.
- VDA 233-102 : Essais périodiques de pièces automobiles comprenant une phase de pulvérisation avec une solution saline à 1 % et une phase de congélation à −15 °C.
- ISO 11997-1 : Spécification pour les peintures comprenant plusieurs cycles dans lesquels alternent les étapes de pulvérisation saline, de séchage et d'humidification.
Ces tests ne garantissent pas la durée de vie : il s’agit de tests accélérés, et une corrélation directe avec la durée de vie est incertaine. Leur intérêt réside dans leur capacité à mieux refléter les conditions réelles d’utilisation qu’une pulvérisation continue, raison pour laquelle les constructeurs automobiles effectuent leurs propres tests périodiques. Demandez les deux tests lorsque la pièce est critique ou exposée à un environnement difficile (littoral, sels de déneigement ou exposition prolongée aux intempéries).
Comment lire un rapport de test ?
Lisez ce rapport comme vous le feriez pour un certificat d'étalonnage. Il s'agit d'une liste de contrôle du processus que nous avons élaborée en fonction des exigences des deux normes :
- Norme et version : ISO 9227 ou ASTM B117, et tout supplément (tel que les essais de rayure).
- Exemple : Les pièces testées ont-elles été appliquées après peinture ou utilisées comme plaques d’essai ? Quel était le délai entre la peinture et les tests ? En quoi consistait le système de peinture (couche de fond uniquement ou avec une couche de finition) ?
- Poisson : La valeur mesurée et la méthode de mesure, et non seulement la valeur nominale.
- Durée et tests intermédiaires : nombre d’heures réelles, heures des tests et heure d’apparition de la première rouille blanche et de la première rouille rouge, le cas échéant.
- Enregistrements des données de la chambre : température, vitesse de sédimentation, pH et teneur en sel, enregistrés quotidiennement, en notant tout écart ou interruption.
- Vérification de la chambre : Des contrôles périodiques ont-ils été effectués avec des échantillons de référence (tels que des bandes d'acier standard dont la perte de masse est mesurée) pour prouver que la chambre fonctionne dans sa plage de fonctionnement ?
- Photos : Avant et après le test, et aux dates convenues.
- Laboratoire : Référence d'identification et d'accréditation du laboratoire.
Que demandez-vous au fournisseur ?
- Quelle est la norme, la version et la norme d'acceptation (rouille rouge uniquement ou blanche également), et combien d'heures sont requises ?
- Le test couvre-t-il l'intégralité du système de peinture qui vous sera livré, et à quelle épaisseur ?
- Les tests ont-ils porté sur des pièces issues de la production réelle ou seulement sur des échantillons de laboratoire ?
- Existe-t-il des résultats de tests périodiques (tels que GMW14872 ou VDA 233-102) si votre spécification l'exige ?
- Comment la peinture est-elle contrôlée d'un lot à l'autre (épaisseur, adhérence et aspect) ?
- Les données relatives aux matières premières (spécifications de la feuille de zinc et résultats des tests pour chaque lot) sont-elles mises à la disposition du fabricant du système de revêtement ? (Voir la liste détaillée ci-dessus.)
Si vous fabriquez ou développez un système de revêtement à base de paillettes de zinc, les données relatives aux matières premières ne constituent qu'une partie de l'information. Pour obtenir un devis ou une fiche technique concernant les paillettes de zinc, veuillez contacter l'équipe d'Egy Chem Hub.