¿Qué es el recubrimiento de escamas de zinc? ¿Y por qué se prefiere en los tornillos y pernos de los automóviles?
Por فريق Egy Chem Hub
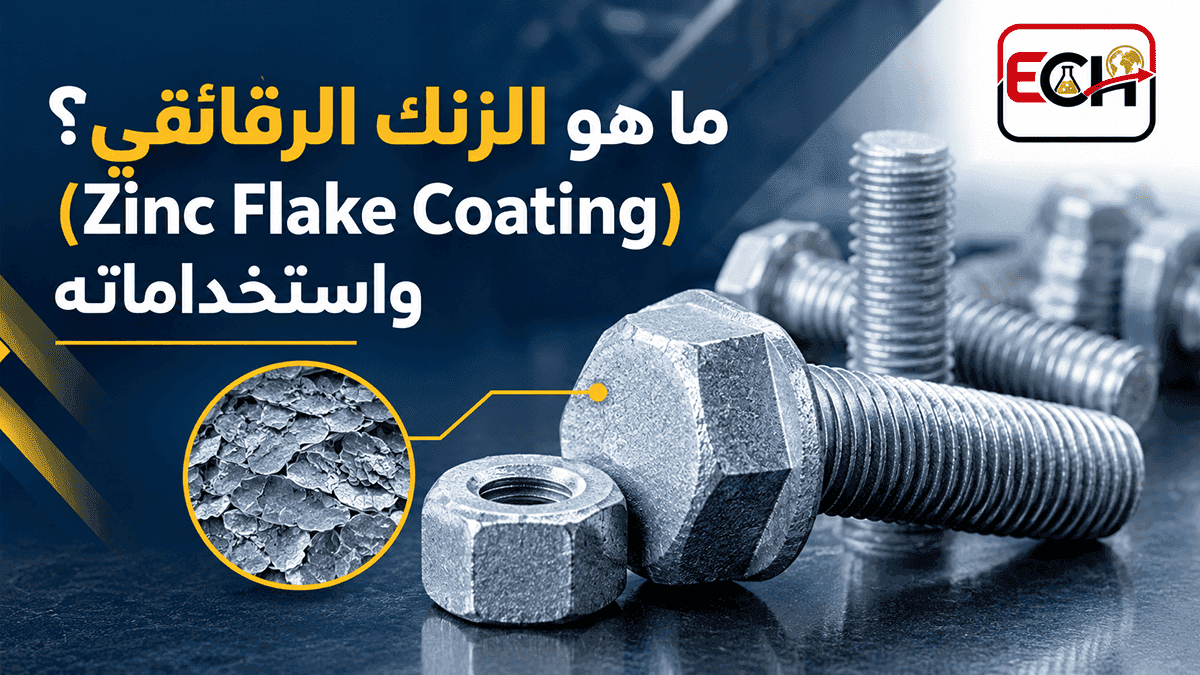
Al fabricar pernos de alta resistencia para motores o chasis de automóviles, no basta con que soporten la tensión y la vibración; también deben ser resistentes a la humedad y la sal durante años sin corroerse ni romperse repentinamente. Es aquí donde el recubrimiento de escamas de zinc se convierte en una opción popular entre fabricantes de pernos, pintores y compradores de autopartes. Este artículo explica qué es, cómo se aplica y qué lo distingue del galvanizado electrolítico y el galvanizado en caliente.
¿Qué es el recubrimiento de lámina de zinc?
Se trata de un recubrimiento aplicado sin electrólisis (no electrolítico). Consiste en finas escamas de zinc, a menudo con lámina de aluminio, suspendidas en un aglutinante inorgánico. La mezcla se aplica en estado líquido, como una pintura, y luego se hornea para endurecerla y formar una capa que se adhiere al acero.
El sistema suele complementarse con una capa de acabado opcional. Esta capa de acabado añade propiedades como el control del coeficiente de fricción, la resistencia a ciertos productos químicos o la mejora del aspecto y la resistencia térmica.
¿Cómo protege esta capa el acero?
La protección funciona mediante dos mecanismos simultáneamente:
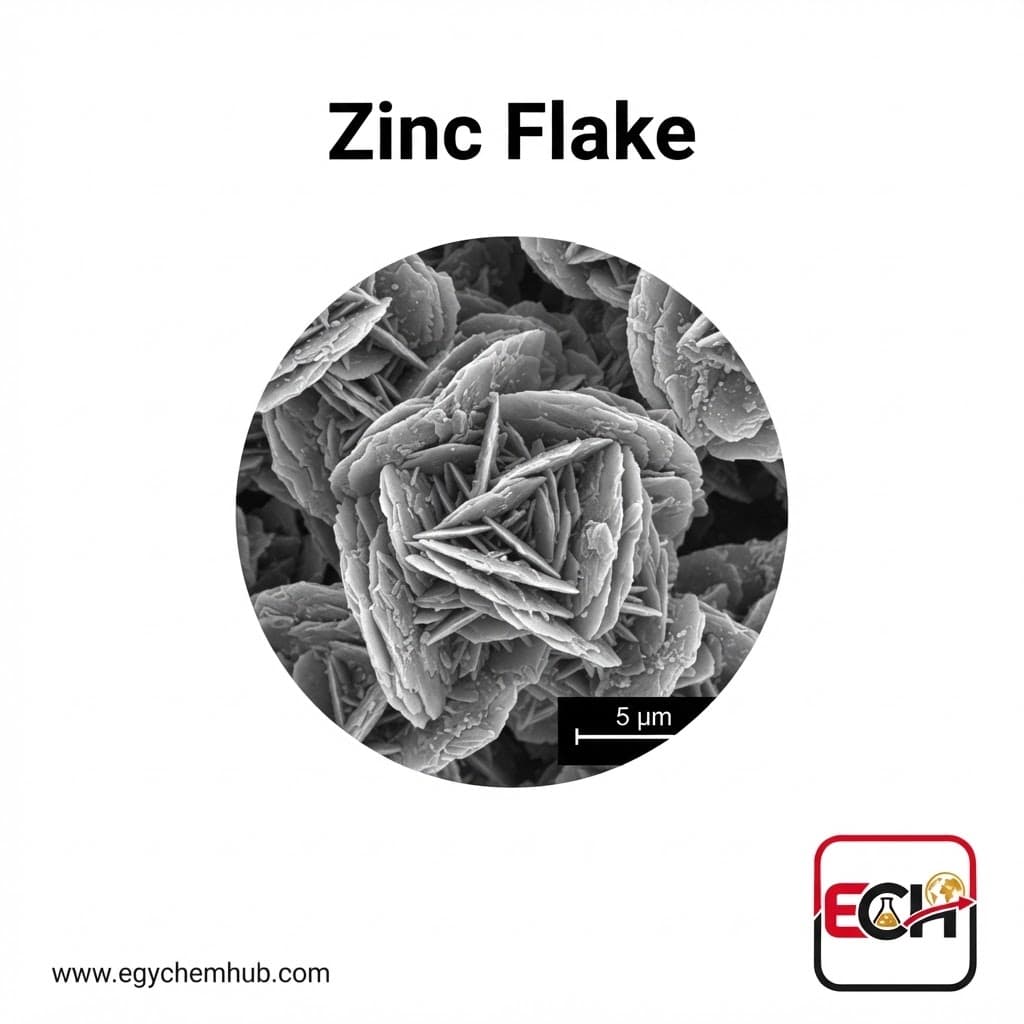
- Protección de barrera: Las láminas son planas y están apiladas unas sobre otras como baldosas, lo que hace que el camino de la humedad y el oxígeno hacia el acero sea más largo y sinuoso.
- Protección catódica (de sacrificio): El zinc es más electroquímicamente activo que el acero, por lo que se corroe primero, protegiendo el acero incluso cuando el recubrimiento se raya. El contacto entre las láminas hace que el recubrimiento sea eléctricamente conductor.
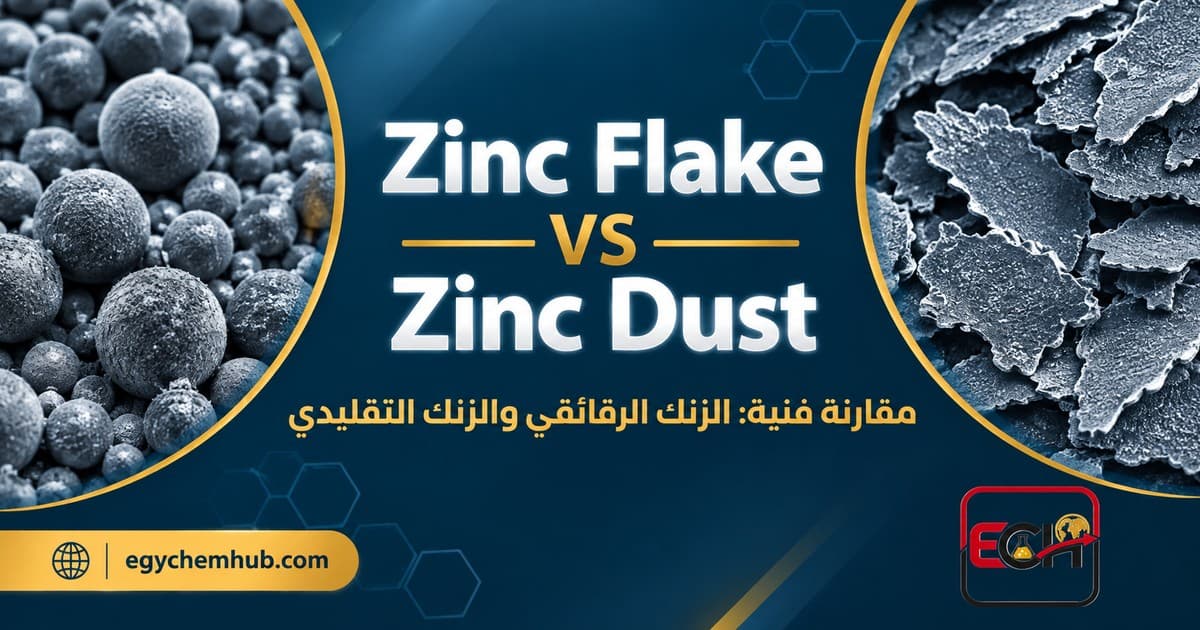
Esta combinación de barrera y protección sacrificial explica por qué una capa muy fina ofrece una protección tan eficaz. En cuanto a la comparación entre el polvo de lámina de zinc y el zinc tradicional en términos de apariencia y densidad, ya lo abordamos en un artículo anterior y no lo repetiremos aquí.
¿Cómo se aplica a clavos y tornillos?
Los detalles de cada sistema de negociación varían según el fabricante, pero la secuencia general es la misma:
- Preparación: Limpie las piezas de aceites y óxido mediante limpieza alcalina o desengrasado con disolvente, seguido de limpieza mecánica con granallado cuando sea necesario. Evite la limpieza con ácido (decapado) siempre que sea posible, ya que es una fuente potencial de hidrógeno en el acero, como se explicará más adelante.
- Aplicación: De una de las formas comunes:
- Método de inmersión y centrifugado: Las piezas pequeñas y sueltas se colocan en una cesta que se sumerge en el líquido y luego se hace girar rápidamente para expulsar el exceso. Este es el método estándar para tornillos y pernos a granel.
- Pulverización: Manual o mecánica, adecuada para piezas grandes o irregulares.
- Extensiones montadas en bastidor: Para piezas que se montan en un bastidor en lugar de una cesta.
- Horneado (curado): Las piezas se calientan en un horno hasta que el recubrimiento se endurece. Las temperaturas mencionadas en las referencias oscilan entre 180 y 320 °C, dependiendo del sistema; los sistemas a base de disolventes suelen hornearse entre 180 y 240 °C, y los sistemas a base de agua entre 290 y 310 °C.
- Capa superior (si es necesario): Aplicar y hornear según las especificaciones del sistema.
En la mayoría de los sistemas, el espesor de la capa oscila entre aproximadamente 4 y 20 micrómetros, dependiendo del sistema y de las especificaciones requeridas.
¿Por qué se prefiere en clavos y tornillos?
1) No se introduce hidrógeno en el acero. En el proceso de galvanoplastia, se generan átomos de hidrógeno en la superficie de la pieza, los cuales pueden penetrar en el acero. En aceros de alta resistencia, esto puede provocar fragilización por hidrógeno, es decir, rotura repentina bajo una carga menor a la esperada. Sin embargo, en el recubrimiento de zinc, no hay etapa de galvanoplastia y no se genera hidrógeno durante la deposición. Por lo tanto, la norma ISO 10683 especifica que estos sistemas se utilicen especialmente para pernos de alta resistencia (1000 MPa o más) para evitar el riesgo de fragilización interna por hidrógeno.
Nota práctica: Esto se aplica al proceso en sí, siempre que la etapa de preparación no incluya decapado ácido ni fosfatado. La norma ASTM F1136, ahora retirada, estipulaba que el riesgo de corrosión interna por hidrógeno se eliminaba siempre que las piezas no se limpiaran con ácido ni fosfato. Por lo tanto, el comprador debe verificar el proceso de preparación, no solo el recubrimiento.
2) Una capa delgada que preserva las roscas. Un espesor de unos pocos micrómetros permite que los tornillos se mantengan dentro de las tolerancias de rosca estándar (ISO 965), a diferencia de las capas más gruesas que requieren un manejo especial de las roscas.
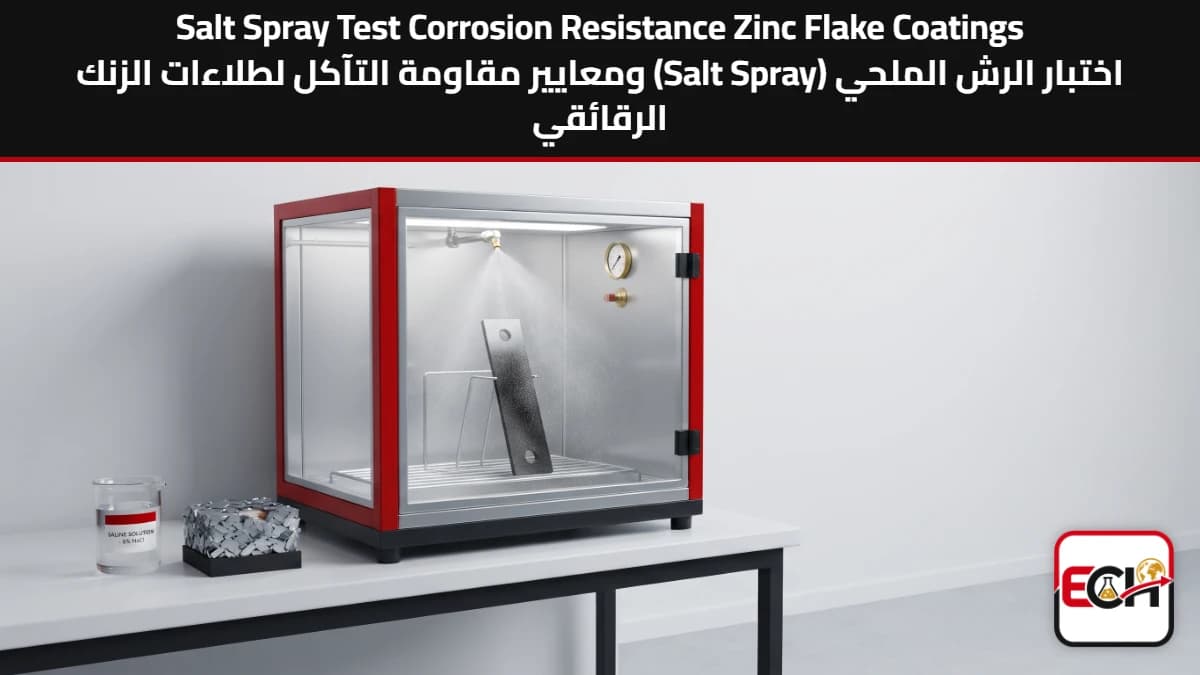
3) Buena resistencia a la corrosión. La documentación del fabricante indica tiempos en la prueba de niebla salina neutra (ISO 9227) que varían desde cientos de horas hasta más de 1000 horas antes de que aparezca óxido rojo, según el sistema, el espesor y la capa de acabado, en comparación con aproximadamente 96 a 200 horas para el zinc electrochapado típico. Estas son cifras de laboratorio para fines comparativos y no representan la vida útil real; no reemplazan las especificaciones del proyecto.
4) Sin baños electrolíticos. La aplicación se basa en inmersión o pulverización seguida de horneado, sin corriente eléctrica y sin soluciones de galvanoplastia.
5) Capacidad de ajuste de la fricción. Las capas superiores de algunos sistemas permiten controlar el coeficiente de fricción, lo cual es importante al apretar con un par específico en las líneas de montaje de automóviles.
6) Sistemas libres de cromo hexavalente. Muchos sistemas modernos están libres de cromo hexavalente, pero la norma en sí incluye sistemas con y sin cromo hexavalente, por lo que esto debe indicarse explícitamente en la orden de compra.
Una breve comparación con la galvanoplastia y la galvanización por inmersión en caliente.
| Punto de comparación | Galvanoplastia de zinc | Galvanizado por inmersión en caliente | Papel de zinc |
|---|---|---|---|
| Método de sedimentación | Electrólisis en un baño | Sumergir en zinc fundido | Pintura líquida aplicada por inmersión y extrusión o pulverización, seguida de horneado. |
| Fragilidad por hidrógeno en acero de alta resistencia | El peligro es real, y las piezas necesitan ajustes y, a menudo, un proceso de horneado para expulsar el hidrógeno. | El principal peligro del decapado ácido antes de la inmersión | No se genera hidrógeno durante la precipitación, siempre que la preparación esté libre de ácido. |
| Grosor y roscas | Está definido por la norma ISO 4042. | Mucho más grande, y a menudo requiere tuercas roscadas más grandes después del galvanizado. | Es delgado (aproximadamente de 4 a 20 micrómetros) y, por lo general, se mantiene dentro de las tolerancias de la norma ISO 965. |
| Especificación de referencia para estabilizadores | ISO 4042 | ISO 10684 | ISO 10683 |
Esto no significa que el recubrimiento de zinc sea siempre la mejor opción. El galvanizado en caliente sigue siendo una alternativa viable cuando se requiere un espesor considerable, y la galvanoplastia se sigue utilizando para piezas menos robustas que no son muy sensibles a la fragilización por hidrógeno. La elección depende de la resistencia del acero, el entorno de servicio y los requisitos de montaje.
¿Cuáles son las normas aprobadas?
La norma internacional es ISO 10683:2018, titulada "Fijadores: Sistemas de recubrimiento de lámina de zinc aplicados sin electricidad". Tiene una versión europea, EN ISO 10683:2018. Incluye lo siguiente:
- Recubrimientos con y sin cromo hexavalente, con o sin capa superior, con o sin lubricante.
- Tornillos, pernos y tuercas con rosca métrica ISO y otras roscas, y piezas sin rosca como anillos, pasadores y clips.
- El Anexo A proporciona información para el diseño y el montaje.
La especificación excluye los requisitos de soldadura y pintabilidad, así como los recubrimientos de zinc aplicados mecánicamente.
Puntos que el comprador y el vendedor deberían preguntar
- Temperatura de horneado frente a temperatura de revenido: Hornear a una temperatura superior a la de revenido que ha alcanzado el acero puede reducir la dureza de las piezas tratadas térmicamente. Solicite confirmación de que el programa de horneado sea adecuado para la clase mecánica del perno.
- Proceso de preparación: ¿Se utilizó decapado ácido o fosfatado?
- El sistema de la capa superior y el coeficiente de fricción si el conjunto está sometido a un par específico.
- Referencia de la prueba: Ensayo de niebla salina según la norma ISO 9227, espesor de la capa y especificaciones definidas en el proyecto.
- Cromo hexavalente: ¿Está el sistema libre de él?
Función de Egy Chem Hub: Escamas de zinc en bruto, no recubrimientos terminados.
El producto disponible en el sitio web es escama de zinc, un pigmento en polvo que los fabricantes de pinturas y recubrimientos (formuladores) adquieren para su uso en sus formulaciones. No se trata de una pintura terminada ni de un sistema de recubrimiento para uñas. El aglutinante, los aditivos, la capa final, el método de aplicación y el tiempo de horneado son responsabilidad del fabricante de la pintura.
Lo que menciona la ficha técnica
Según datos de Egy Chem Hub y de acuerdo con la Ficha Técnica (TDS) del producto, a fecha de revisión 10/11/2026, las características típicas son:
| Propiedad | Valor |
|---|---|
| Aspecto | Polvo gris |
| Forma | Escama |
| Tamaño promedio de partícula | 5–10 micrómetros |
| Zinc total | 98% mínimo |
| Metal de zinc | 94% mínimo |
| Queda en un tamiz de malla 325 (45 micrómetros) | Máximo 0,6% |
| Absorción de aceite | 12–15 gramos por cada 100 gramos |
| Humedad | 0,05% máximo |
| Peso específico | 7.0–7.2 |
Origen: Egipto. El producto se envasa en sacos de 25 kg: en sacos de polipropileno revestidos o en contenedores metálicos o de plástico de 25 kg proporcionados por el cliente. El folleto informativo del producto enumera los siguientes usos: pinturas anticorrosivas, recubrimientos metálicos, procesos químicos y metalurgia de polvos. El folleto está disponible bajo petición.
¿Cómo se relacionan estas características con el tema del artículo?
- La estructura laminar constituye la base de los dos mecanismos descritos anteriormente. El documento indica que los laminados presentan una mayor superficie de contacto que las partículas esféricas, lo que mejora la conductividad eléctrica y, por consiguiente, la resistencia a la corrosión. Añade que el efecto barrera es duradero, mientras que la protección catódica es temporal. Estos son extractos del documento de la empresa.
- Tamaño de partícula y residuo en el tamiz: Un valor de 5–10 µm es solo un promedio y no describe la distribución del tamaño. El residuo en un tamiz de 45 µm indica la proporción de partículas gruesas en el polvo, un estándar que se encuentra habitualmente en las especificaciones de pigmentos de zinc. El fabricante determina mediante pruebas si este tamaño de partícula es adecuado para su sistema, especialmente dado que el espesor final del recubrimiento es delgado (aproximadamente 4–20 µm en la mayoría de los sistemas).
- Zinc total y metálico: Estos valores se especifican por separado como límites mínimos, como es habitual en las especificaciones de pigmentos de zinc. La composición del componente no metálico no se detalla en este documento.
- Absorción de aceite: Un indicador bien conocido en la industria de la pintura sobre la cantidad de aglutinante (agente de unión) que requiere el pigmento. El artículo relaciona la forma laminada con un mayor contenido de aglutinante en formulaciones con concentraciones volumétricas de pigmento más bajas. Sin embargo, el requerimiento real de aglutinante lo determina el fabricante en su formulación.
- Humedad y densidad: Establecer un contenido máximo de humedad es importante para el almacenamiento y la manipulación, ya que el material es sensible a la humedad según los datos de seguridad. La densidad, por otro lado, se tiene en cuenta en los cálculos de peso y volumen de la composición.
El documento enumera otras ventajas de las formulaciones a base de lámina, entre ellas: menor contenido de zinc en la pintura debido a la mayor fuerza de adhesión, mejor protección de bordes y esquinas, flexibilidad, ausencia de ampollas, superficie lisa, mejor adherencia, buena capacidad de repintado, baja porosidad y permeabilidad, y menor tendencia a la sedimentación con precipitado fácilmente removible. Según el documento, estas son afirmaciones de la empresa y no están respaldadas por resultados de pruebas.
Nota importante: Esta página no incluye resultados de pruebas de niebla salina ni pruebas mecánicas de los productos de Egy Chem Hub, ni garantiza el rendimiento específico de ningún recubrimiento fabricado con ellos. Tampoco especifica la compatibilidad con materiales de unión particulares ni su idoneidad para un sistema de tornillo en particular. El rendimiento del recubrimiento se determina mediante el proceso completo de formulación, preparación, aplicación y curado, y se verifica mediante pruebas según las especificaciones del proyecto.
Precauciones de manipulación: Según la información del producto, la lámina de zinc es un sólido inflamable. Su polvo puede formar mezclas explosivas con el aire. Es sensible a la humedad y al agua. Almacenar en su envase original sellado, en un lugar fresco, seco y bien ventilado, alejado de ácidos, fuentes de calor y chispas. Evitar la formación de polvo. Consultar la ficha de datos de seguridad antes de usar.
Resumen
La lámina de zinc es un sistema de recubrimiento de película delgada no electrolítico que combina protección de barrera y protección sacrificial. No introduce hidrógeno en el acero durante la deposición, lo que la hace idónea para pernos de alta resistencia en automóviles y maquinaria. Su éxito depende de la selección del sistema adecuado, el ajuste de la preparación y el logro de la temperatura de horneado correcta. Para solicitar un presupuesto o las especificaciones técnicas de la lámina de zinc, póngase en contacto con el equipo de Egy Chem Hub.