Ensayo de niebla salina y normas de resistencia a la corrosión para laminaciones de zinc
Por فريق Egy Chem Hub
Los planos de piezas y las especificaciones de compra suelen incluir una condición como «no aparecerá óxido rojo antes de un número determinado de horas de prueba con niebla salina». Este valor se utiliza para la aceptación o el rechazo y para comparar proveedores, pero su verdadero significado a veces se malinterpreta. Este artículo explica qué mide realmente la prueba, dónde termina, cómo se formulan los requisitos para los recubrimientos de lámina de zinc en sujetadores y piezas metálicas, y cómo interpretar el informe recibido.
¿Qué mide la prueba de niebla salina neutra?
La pieza recubierta se expone en una cámara sellada a una niebla salina continua generada mediante la pulverización de una solución de cloruro de sodio. La muestra se monitoriza hasta que aparecen productos de corrosión o transcurre el periodo de ensayo requerido. Las dos normas más utilizadas son la ISO 9227 (ensayo NSS) y la ASTM B117, esta última publicada por primera vez en 1939.
Condiciones aprobadas en la norma ISO 9227 para ensayos neutros:
| Obrero | Valor |
|---|---|
| Concentración de cloruro de sodio en la solución recolectada | 50 ± 5 g/L (aproximadamente 5%) |
| PH de la solución recolectada | De 6,5 a 7,2 |
| Temperatura ambiente | 35 ± 2 °C |
| Tasa de sedimentación del pulverizado | De 1,0 a 2,0 ml por hora por 80 cm² |
| Patrón de pulverización | Continuo |
La norma ASTM B117 especifica condiciones casi ideales: una solución de cloruro de sodio al 5 %, un pH entre 6,5 y 7,2 y una temperatura de 35 °C. Dado que las fórmulas de tolerancia pueden diferir entre las dos normas y entre las versiones (para la ISO 9227 versión 2017 y la versión 2022 con la enmienda de 2024), el informe debe indicar la norma y su número de versión.
Punto clave: La norma ISO 9227 solo especifica el procedimiento operativo. No especifica el tiempo de exposición para un producto en particular, ni cómo interpretar los resultados; estos aspectos quedan a criterio de las especificaciones del producto o del acuerdo entre el comprador y el proveedor.
Límites de prueba
- No se trata de una simulación de la realidad. Carece de cambios de humedad, fluctuaciones de temperatura y contaminantes industriales; por lo tanto, el comportamiento de la pintura durante las pruebas puede diferir de su comportamiento en condiciones de uso.
- Un reloj en una habitación no es lo mismo que un reloj en el campo. La norma misma indica que rara vez existe una relación directa entre la resistencia a la niebla salina y la resistencia a la corrosión en otros entornos. Además, "720 horas" no se pueden convertir correctamente a años.
- Su propósito principal es el control de calidad. Es adecuado para verificar la consistencia de la calidad de la pintura y del proceso entre lotes, detectar defectos y poros, y sus resultados se caracterizan por una buena repetibilidad. Sin embargo, no se encuentra entre sus propósitos clasificar diferentes materiales o recubrimientos según su "vida útil" ni predecir su durabilidad.
Esto explica cómo una norma como la ISO 10683 puede utilizar las horas de ensayo de niebla salina como categorías de aceptación: en este caso, las horas representan un límite de calidad para un sistema de recubrimiento específico probado de la misma manera, no una promesa de vida útil.
Óxido rojo y óxido blanco: ¿qué se registra?
- Óxido blanco: un polvo blanco que se produce como subproducto de la corrosión del zinc, compuesto principalmente de óxido de zinc e hidróxido de zinc. Su aparición indica que el recubrimiento ha comenzado a deteriorarse.
- Óxido rojo: producto de la corrosión del acero base (óxidos de hierro). Su aparición indica que la capa protectora ha alcanzado el metal base.
En los recubrimientos ricos en zinc, la corrosión blanca suele preceder a la corrosión roja, ya que el zinc se corroe antes que el acero. Por lo tanto, la especificación debe indicar explícitamente qué tipo se pretende. La norma ISO 10683 exige que no aparezca corrosión visible (corrosión roja) en el metal base tras el periodo de ensayo. Los límites para la corrosión blanca no están contemplados en este requisito y pueden añadirse en las especificaciones del cliente. Lea la especificación aplicable a su aplicación y no haga suposiciones.
¿Cómo se determinan los requisitos para los recubrimientos de lámina de zinc?
ISO 10683 para elementos de fijación
La norma ISO 10683:2018 (3.ª edición) abarca los sistemas de laminación de zinc no electrolítico aplicados a elementos de fijación de acero, tanto si el sistema consiste únicamente en una capa base como en una capa base con una capa superior, y con o sin la adición de un lubricante. La norma ISO 9227 (NSS) se utiliza para evaluar la resistencia a la corrosión. Los requisitos se clasifican de la siguiente manera:
| Tiempo de pulverización con sal neutra sin óxido rojo | Espesor de referencia para el sistema de recubrimiento |
|---|---|
| 240 horas | 4 micras |
| 480 horas | 5 micras |
| 600 horas | 6 micras |
| 720 horas | 8 micras |
| 960 horas | 10 micras |
Notas importantes sobre la mesa:
- El espesor indicado es solo de referencia e incluye tanto la capa base como la capa superior. La aceptación se basa en la resistencia a la corrosión.
- La prueba se realiza únicamente sobre los estabilizadores en estado "recién pintados", es decir, antes de la clasificación, el embalaje y el montaje, y al menos 24 horas después de la pintura.
- La norma incluye una prueba de rayado opcional para medir la protección catódica: la pieza se raya hasta llegar al metal base y, después de 72 horas de exposición a la niebla salina, no debería aparecer óxido rojo en el lugar del rayado.
- Recuerde que la propia norma advierte que los resultados de las pruebas aceleradas no están directamente relacionados con el comportamiento de la pintura en un entorno de servicio particular.
Especificaciones de las compañías automovilísticas
Los fabricantes de automóviles y sus proveedores elaboran sus propias especificaciones y normas de suministro, y muchos de ellos incluyen sus propias pruebas periódicas. No incluimos aquí las especificaciones específicas de los clientes porque no las hemos verificado con dos fuentes independientes; la referencia para esta información es el documento de especificaciones aprobado por su cliente.
Protección de estabilizadores de alta resistencia contra la erosión por hidrógeno.
La norma ISO 10683 establece que el proceso de laminación de zinc no genera hidrógeno; por lo tanto, este recubrimiento se utiliza especialmente en elementos de fijación de alta resistencia (1000 MPa o superior) para evitar la fragilidad interna por hidrógeno. Esto lo convierte en una opción popular para este tipo de elementos de fijación.
¿En qué punto del resultado de la prueba se sitúan las escamas de zinc?
El recubrimiento de lámina de zinc consiste en láminas de zinc dispersas en un medio, que luego se aplican y se someten a un tratamiento térmico para formar una película inorgánica con la conductividad eléctrica suficiente para proporcionar protección catódica. Por lo tanto, las láminas son un componente de este sistema, pero no el sistema completo.
Lo que dice la ficha técnica del Zinc Flake de Egy Chem Hub.
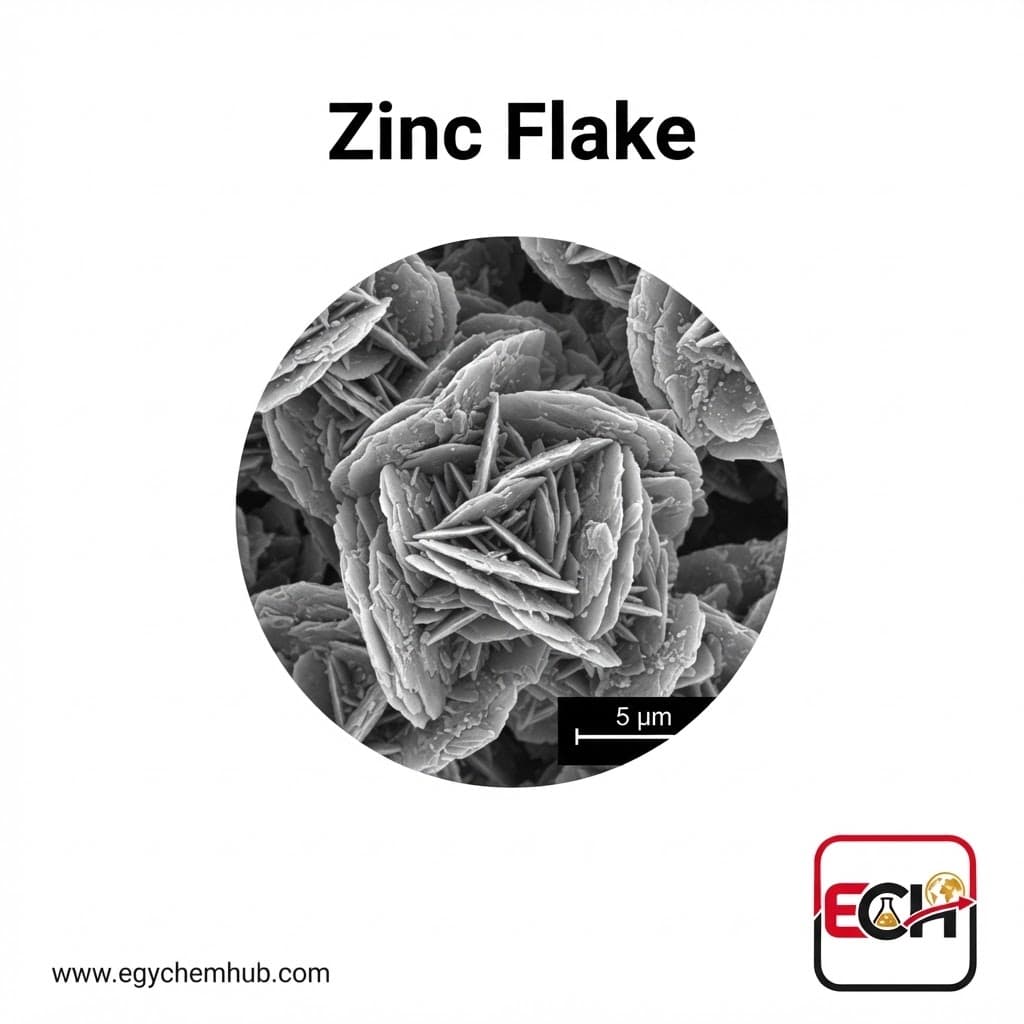
Egy Chem Hub presenta escamas de zinc en forma de polvo laminar para recubrimientos resistentes a la corrosión. Se trata de una materia prima (pigmento metálico) utilizada en la formulación de recubrimientos, no de un recubrimiento terminado. Esta información se basa en la Ficha Técnica (FDT) de la empresa, vigente desde el 11 de octubre de 2026.
| Propiedad | Valor según TDS |
|---|---|
| Aspecto | Polvo gris |
| Forma | Copos |
| Tamaño promedio de partícula | 5-10 micras |
| Zinc total | 98% mínimo |
| Metal de zinc | 94% mínimo |
| Queda en un tamiz de malla 325 (45 micras) | Máximo 0,6% |
| Absorción de aceite | 12-15 gramos por cada 100 gramos |
| Humedad | 0,05% máximo |
| Peso específico | 7.0 – 7.2 |
Las opciones de embalaje incluyen sacos de polipropileno de 25 kg con revestimiento interior o bidones metálicos o de plástico de 25 kg proporcionados por el cliente. El producto es de origen egipcio y se puede solicitar una ficha técnica. En ella se detallan aplicaciones comunes como pinturas anticorrosivas, recubrimientos, procesos químicos y metalurgia de polvos.
Según el mismo documento, la forma laminar permite un mayor contacto entre las partículas en comparación con el zinc esférico, lo que mejora la conductividad eléctrica y la protección contra la corrosión. El documento describe el efecto barrera como duradero, mientras que la protección catódica es temporal. Estas afirmaciones provienen del documento de la empresa y no representan resultados de pruebas.
¿Por qué las especificaciones de los chips por sí solas son insuficientes para predecir las horas de exposición a la niebla salina?
El resultado de la prueba de niebla salina se refiere a todo el sistema de recubrimiento: la resina de unión y la composición del recubrimiento, la capa superior, el espesor aplicado, las condiciones de aplicación y curado térmico, y el estado y la preparación de la superficie del sustrato metálico, no solo al polvo de zinc. Escamas idénticas pueden producir resultados diferentes si la resina, el espesor o el grado de curado varían. Por lo tanto, este artículo no incluye horas de prueba de niebla salina ni resultados de pruebas para un solo producto de escamas de zinc, ni debe inferirse que una materia prima en particular garantice un número específico de horas. Dicho resultado debe atribuirse a un sistema de recubrimiento definido y probado, y debe ir acompañado de un informe que detalle los componentes del sistema y las condiciones de la prueba.
¿Qué datos debería solicitar un fabricante de pintura a un proveedor de chips?
Al evaluar a cualquier proveedor de láminas de zinc, solicite lo siguiente por escrito:
- Ficha técnica (TDS) con fecha de revisión, con características numéricas: tamaño de partícula (media y método de medición), zinc total y zinc metálico, residuo en el tamiz, absorción de aceite, humedad, gravedad específica y densidad aparente.
- Establezca límites para las impurezas (como hierro, plomo, cadmio y óxido de zinc) si su especificación las restringe.
- Certificado de análisis (CoA) para cada lote, e indicación de si los resultados se miden en el lote realmente suministrado.
- El tipo de tratamiento superficial de las virutas, si lo hubiera, y su compatibilidad con la resina y el sistema de disolvente o agua.
- Vida útil, condiciones de almacenamiento y embalaje para el envío.
- Pruebe una muestra en su propio sistema, ya que el rendimiento de la pintura se determina mediante una prueba exhaustiva.
- Cualquier informe de ensayo de niebla salina (ISO 9227 o ASTM B117) sobre un sistema de recubrimiento fabricado con el material, incluyendo datos del sistema: resina, espesor, sustrato, condiciones de curado y referencia de laboratorio. Si no existe ningún informe, solicite que se certifique en lugar de proporcionarlo en forma de datos genéricos.
Pruebas periódicas: Un complemento, no un reemplazo.
Las pruebas de corrosión cíclica están diseñadas para simular fielmente las condiciones de uso reales mediante etapas alternas de pulverización de sal, humedad, secado y, en ocasiones, congelación. Algunos ejemplos conocidos son:
- GMW14872 (General Motors): Ciclo de tres etapas: Ambiente a 25 °C con pulverización salina, luego humedad relativa cercana al 100 % a 49 °C, y finalmente secado con humedad relativa inferior al 30 % a 60 °C.
- VDA 233-102: Ensayo periódico de piezas de automóviles que incluye una fase de pulverización con una solución salina al 1 % y una fase de congelación a -15 °C.
- ISO 11997-1: Especificación para pinturas que incluye varios ciclos en los que se alternan las etapas de pulverización salina, secado y humectación.
Estas pruebas no garantizan una vida útil: siguen siendo pruebas aceleradas y su correlación directa con la vida útil es incierta. Su valor reside en que se aproximan más a las condiciones reales de funcionamiento que la pulverización continua, razón por la cual los fabricantes de automóviles realizan sus propias pruebas periódicas. Solicite ambas pruebas cuando la pieza sea crítica o se encuentre en un entorno adverso (zonas costeras, sales descongelantes o exposición prolongada al aire libre).
¿Cómo se lee un informe de prueba?
Lea el informe como si fuera un certificado de calibración. Esta es una lista de verificación de procesos que desarrollamos basándonos en los requisitos de las dos normas:
- Norma y versión: ISO 9227 o ASTM B117, y cualquier suplemento (como la prueba de rayado).
- Ejemplo: ¿ Las piezas se probaron tal como se pintaron o como placas de prueba? ¿Cuánto tiempo transcurrió entre la pintura y la prueba? ¿Cuál fue el sistema de pintura en detalle (solo capa base o con capa de acabado)?
- Pescado: El valor medido y el método de medición, no solo el valor nominal.
- Duración y pruebas intermedias: Número real de horas, horarios de las pruebas y momento de aparición del primer óxido blanco y del primer óxido rojo, si estuviera presente.
- Registros de la habitación: temperatura, tasa de sedimentación, pH y contenido de sal, registrados diariamente, anotando cualquier desviación o interrupción.
- Verificación de la cámara: ¿Se han realizado comprobaciones periódicas con muestras de referencia (como tiras de acero estándar cuya pérdida de masa se mide) para demostrar que la cámara funciona dentro de su rango de funcionamiento?
- Fotografías: Antes y después de la prueba, y en los momentos acordados.
- Laboratorio: Identidad del laboratorio y referencia de acreditación.
¿Qué le preguntas al proveedor?
- ¿Cuál es el estándar, la versión y el criterio de aceptación (solo óxido rojo o también blanco), y cuántas horas se requieren?
- ¿La prueba abarca todo el sistema de pintura que se le entregará y con qué espesor?
- ¿Se analizaron piezas procedentes de la producción real o solo muestras de laboratorio?
- ¿Existen resultados de pruebas periódicas (como GMW14872 o VDA 233-102) si su especificación los requiere?
- ¿Cómo se controla la pintura de un lote a otro (espesor, adherencia y aspecto)?
- ¿El fabricante del sistema de recubrimiento dispone de los datos de la materia prima (especificaciones de la lámina de zinc y resultados de las pruebas de cada lote)? (Véase la lista detallada anterior).
Si fabrica o desarrolla un sistema de recubrimiento con escamas de zinc, los datos de la materia prima son solo una parte del panorama. Para solicitar un presupuesto o una ficha técnica sobre las escamas de zinc, póngase en contacto con el equipo de Egy Chem Hub.