Was ist eine Zinklamellenbeschichtung? Und warum wird sie bei Autoschrauben und -bolzen bevorzugt?
Von فريق Egy Chem Hub
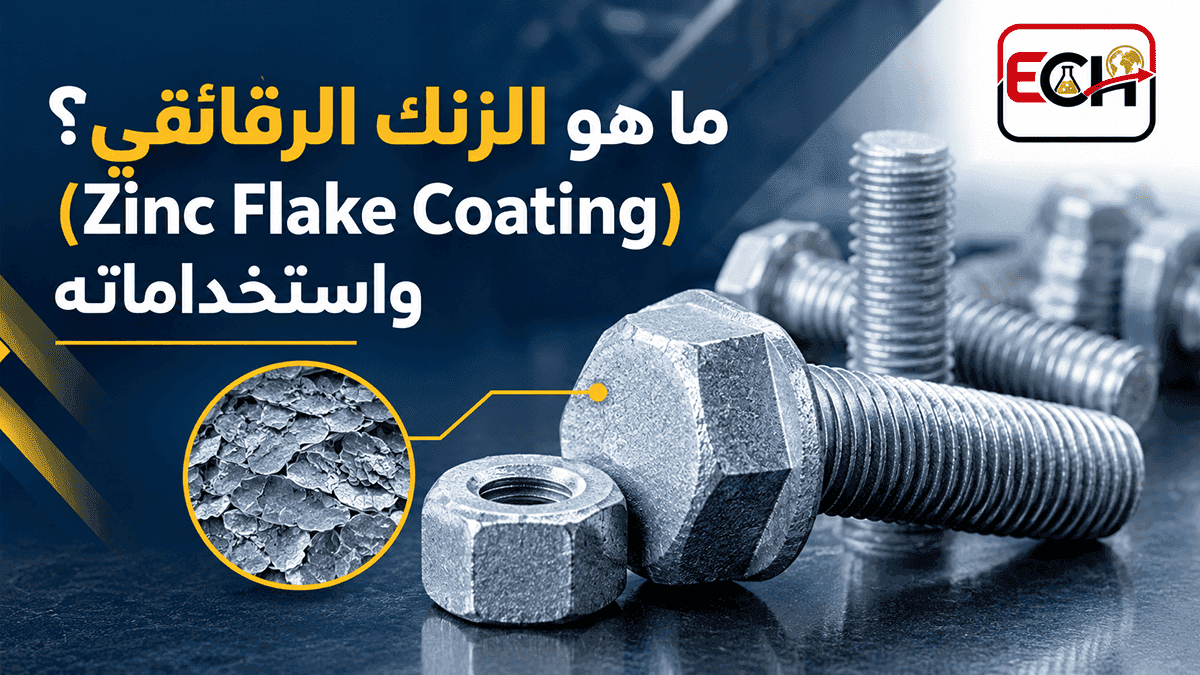
Bei der Herstellung hochfester Schrauben für Automotoren oder -fahrgestelle reicht es nicht aus, dass diese Zug- und Vibrationsfestigkeit aufweisen; sie müssen auch jahrelang feuchtigkeits- und salzbeständig sein, ohne zu korrodieren oder plötzlich zu brechen. Hier erweist sich die Zinklamellenbeschichtung als beliebte Wahl bei Schraubenherstellern, Lackierern und Autoteilekäufern. Dieser Artikel erklärt, was Zinklamellenbeschichtung ist, wie sie aufgetragen wird und wodurch sie sich von der Galvanisierung und dem Feuerverzinken unterscheidet.
Was ist eine Zinkfolienbeschichtung?
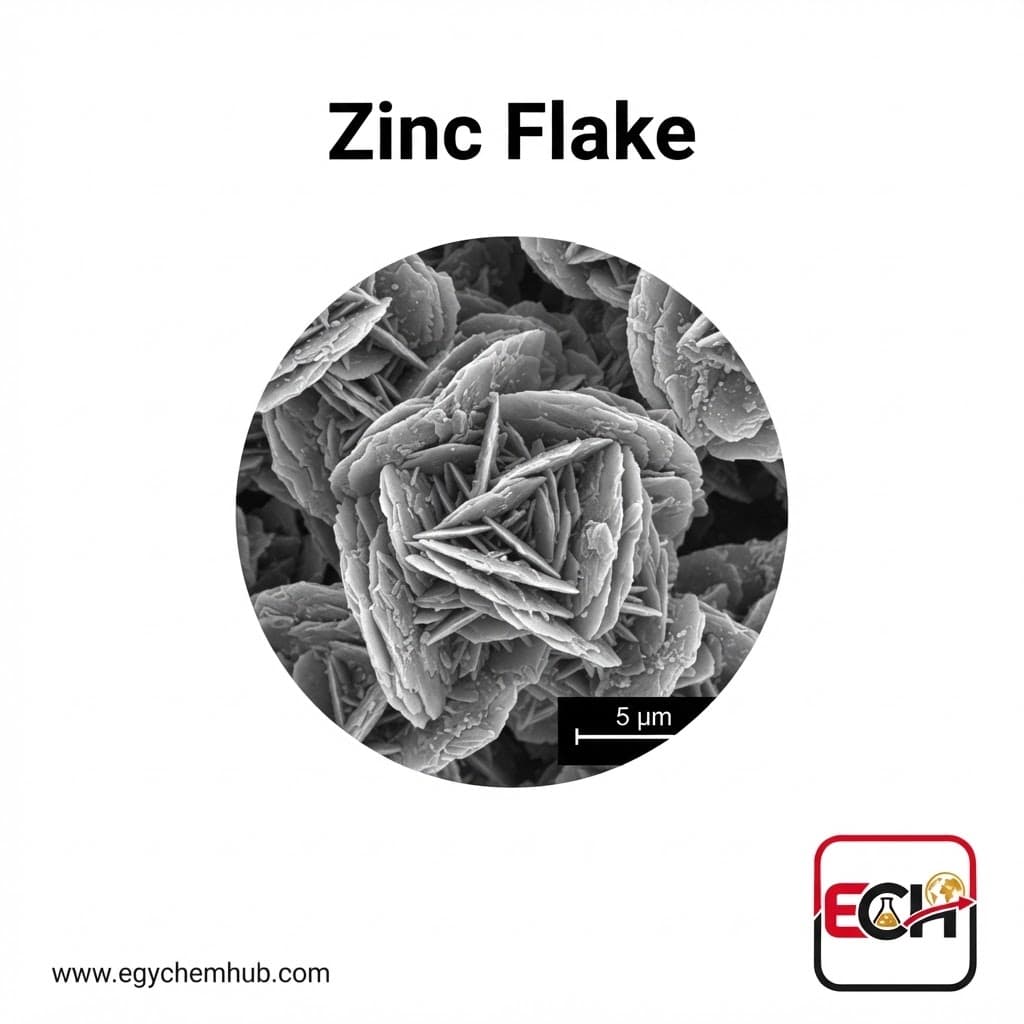
Es handelt sich um eine nicht-elektrolytische Beschichtung. Sie besteht aus dünnen Zinkplättchen, oft mit Aluminiumfolie vermischt, die in einem anorganischen Bindemittel suspendiert sind. Die Mischung wird flüssig, ähnlich wie Farbe, aufgetragen und anschließend unter Hitzeeinwirkung ausgehärtet, sodass eine Schicht entsteht, die auf dem Stahl haftet.
Das System wird üblicherweise durch eine optionale Deckschicht ergänzt. Diese Deckschicht verleiht dem System zusätzliche Eigenschaften, wie beispielsweise die Kontrolle des Reibungskoeffizienten, die Beständigkeit gegenüber bestimmten Chemikalien oder die Verbesserung des Aussehens und der Wärmebeständigkeit.
Wie schützt diese Schicht den Stahl?
Der Schutz wirkt durch zwei Mechanismen gleichzeitig:
- Barriereschutz: Die Folien sind flach und wie Fliesen übereinander gestapelt, wodurch der Weg von Feuchtigkeit und Sauerstoff zum Stahl länger und gewundener wird.
- Kathodischer (Opfer-)Schutz: Zink ist elektrochemisch aktiver als Stahl und korrodiert daher zuerst. Dadurch wird der Stahl auch bei Beschädigung der Beschichtung geschützt. Die sich berührenden Folien machen die Beschichtung elektrisch leitfähig.
Diese Kombination aus Barriere- und Opferschichtschutz erklärt, warum bereits eine sehr dünne Schicht einen so guten Schutz bietet. Den Vergleich von Zinkfolienpulver mit herkömmlichem Zink hinsichtlich Aussehen und Dichte haben wir bereits in einem früheren Artikel behandelt und werden ihn hier nicht wiederholen.
Wie wird es auf Nägel und Schrauben angewendet?
Die Details der einzelnen Handelssysteme variieren je nach Hersteller, aber die allgemeine Abfolge ist dieselbe:
- Vorbereitung: Die Teile mit alkalischen Reinigungsmitteln oder Lösungsmitteln von Öl und Rost befreien. Bei Bedarf anschließend mechanisch durch Kugelstrahlen reinigen. Säurebehandlung (Beizen) möglichst vermeiden, da sie eine potenzielle Wasserstoffquelle im Stahl darstellt, wie später erläutert wird.
- Anwendung: Auf eine der üblichen Arten:
- Tauchschleuderverfahren: Kleine, lose Teile werden in einen Korb gegeben, der in die Flüssigkeit getaucht und anschließend schnell geschleudert wird, um den Überschuss zu entfernen. Dies ist das Standardverfahren für Schrauben und Bolzen in großen Mengen.
- Sprühen: Manuell oder maschinell, geeignet für größere oder unregelmäßige Teile.
- Rackmontierte Dips: Für Teile, die auf einem Gestell anstatt in einem Korb montiert sind.
- Einbrennen (Aushärten): Die Teile werden in einem Ofen erhitzt, bis die Beschichtung aushärtet. Die in den Referenzen genannten Temperaturen liegen je nach System zwischen etwa 180 und 320 °C; lösemittelbasierte Systeme werden häufig bei 180–240 °C und wasserbasierte Systeme bei etwa 290–310 °C eingebrannt.
- Oberste Schicht (falls erforderlich): Gemäß den Systemvorgaben auftragen und einbrennen.
Bei den meisten Systemen liegt die Dicke der Schicht je nach System und geforderten Spezifikationen zwischen etwa 4 und 20 Mikrometern.
Warum wird es bei Nägeln und Schrauben bevorzugt?
1) Beim Galvanisieren wird kein Wasserstoff in den Stahl eingebracht. Beim Galvanisieren entstehen Wasserstoffatome an der Oberfläche des Bauteils und können in den Stahl eindringen. Bei hochfestem Stahl kann dies zu Wasserstoffversprödung führen, d. h. zu plötzlichem Bruch unter geringerer als der erwarteten Belastung. Beim Verzinken hingegen findet kein Galvanisierungsschritt statt, und es entsteht kein Wasserstoff während der Abscheidung. Daher schreibt ISO 10683 vor, dass diese Verfahren insbesondere für hochfeste Schrauben (1000 MPa und höher) eingesetzt werden, um das Risiko innerer Wasserstoffversprödung zu vermeiden.
Hinweis: Dies gilt für den Prozess an sich, sofern die Vorbereitungsphase kein Beizen oder Phosphatieren beinhaltet. Die mittlerweile zurückgezogene Norm ASTM F1136 legte fest, dass das Risiko innerer Wasserstoffkorrosion ausgeschlossen ist, solange die Teile nicht mit Säure oder Phosphat gereinigt werden. Daher sollte der Käufer nicht nur die Beschichtung, sondern auch den Vorbereitungsprozess prüfen.
2) Eine dünne Schicht, die das Gewinde schützt. Eine Dicke von wenigen Mikrometern ermöglicht es, dass die Schrauben oft innerhalb der Standardgewindetoleranzen (ISO 965) bleiben, im Gegensatz zu dickeren Schichten, die eine spezielle Gewindebearbeitung erfordern.
3) Gute Korrosionsbeständigkeit. Laut Herstellerangaben dauert es im neutralen Salzsprühtest (ISO 9227) je nach System, Schichtdicke und Decklack mehrere hundert bis über 1000 Stunden, bis sich Rotrost bildet. Zum Vergleich: Galvanisch verzinktes Material benötigt typischerweise 96–200 Stunden. Diese Laborwerte dienen lediglich dem Vergleich und stellen keine tatsächliche Lebensdauer dar; sie ersetzen nicht die Projektspezifikationen.
4) Keine Elektrolytbäder. Das Verfahren basiert auf Tauchen oder Sprühen mit anschließendem Einbrennen, ohne elektrischen Strom und ohne Galvanisierlösungen.
5) Einstellbarkeit der Reibung. Die oberen Schichten einiger Systeme ermöglichen die Steuerung des Reibungskoeffizienten, was beim Anziehen mit einem bestimmten Drehmoment in Automobilmontagelinien wichtig ist.
6) Systeme ohne sechswertiges Chrom. Viele moderne Systeme sind frei von sechswertigem Chrom, die Norm selbst umfasst jedoch Systeme mit und ohne sechswertiges Chrom, daher muss dies in der Bestellung ausdrücklich angegeben werden.
Ein kurzer Vergleich mit der Galvanisierung und dem Feuerverzinken
| Vergleichspunkt | Zinkgalvanisierung | Feuerverzinkung | Zinkfolie |
|---|---|---|---|
| Sedimentationsmethode | Elektrolyse im Bad | In geschmolzenes Zink eintauchen | Flüssige Farbe wird durch Tauchen und Extrudieren oder Sprühen aufgetragen und anschließend eingebrannt. |
| Wasserstoffversprödung in hochfestem Stahl | Die Gefahr ist real, und die Teile müssen justiert und oft erhitzt werden, um den Wasserstoff zu entfernen. | Die größte Gefahr beim Einlegen in Säure vor dem Eintauchen | Bei der Fällung entsteht kein Wasserstoff, vorausgesetzt, das Präparat ist säurefrei. |
| Dicke und Gewinde | Es ist in ISO 4042 definiert. | Deutlich größer und erfordert nach dem Verzinken oft größere Gewindemuttern. | Dünn (etwa 4–20 Mikrometer) und bleibt im Allgemeinen innerhalb der Toleranzen der ISO 965. |
| Referenzspezifikation für Stabilisatoren | ISO 4042 | ISO 10684 | ISO 10683 |
Das bedeutet nicht, dass Verzinken immer die beste Option ist. Feuerverzinken bleibt eine praktikable Wahl, wenn eine größere Schichtdicke erforderlich ist, und Galvanisieren wird weiterhin für weniger robuste Teile eingesetzt, die nicht stark von Wasserstoffversprödung betroffen sind. Die Wahl hängt von der Festigkeit des Stahls, den Einsatzbedingungen und den Montageanforderungen ab.
Welche Standards gelten als anerkannt?
Die internationale Norm ist ISO 10683:2018 mit dem Titel „Fixierer: Nichtelektrisch aufgebrachte Zinkfolienbeschichtungssysteme“. Sie existiert auch in einer europäischen Fassung, EN ISO 10683:2018. Sie umfasst Folgendes:
- Beschichtungen mit und ohne sechswertiges Chrom, mit oder ohne Decklack, mit oder ohne Schmiermittel.
- Schrauben, Bolzen und Muttern mit ISO-Metrikgewinde und anderen Gewinden sowie nicht gewindete Teile wie Ringe, Stifte und Clips.
- Anhang A enthält Informationen für Konstruktion und Montage.
Die Spezifikation schließt Anforderungen an das Schweißen und die Lackierbarkeit sowie mechanisch aufgebrachte Zinkbeschichtungen aus.
Punkte, die Käufer und Verkäufer fragen sollten
- Backtemperatur versus Anlasstemperatur: Eine Backtemperatur über der Anlasstemperatur des Stahls kann die Härte der wärmebehandelten Teile verringern. Bitten Sie um Bestätigung, dass das Backprogramm für die Festigkeitsklasse der Schraube geeignet ist.
- Präparationsverfahren: Wurde eine Säurebeize oder eine Phosphatierung angewendet?
- Das oberste Schichtsystem und der Reibungskoeffizient, wenn die Baugruppe einem bestimmten Drehmoment ausgesetzt ist.
- Prüfreferenz: Salzsprühtest nach ISO 9227, Schichtdicke und Spezifikation wie im Projekt definiert.
- Sechswertiges Chrom: Ist das System frei davon?
Die Rolle von Egy Chem Hub: Rohzinkflocken, keine fertigen Beschichtungen
Das auf der Website angebotene Produkt ist Zinkflocken, ein Rohpigmentpulver, das von Farben- und Lackherstellern (Compoundern) für ihre Rezepturen verwendet wird. Es handelt sich nicht um eine fertige Farbe oder ein Nagellacksystem. Bindemittel, Zusatzstoffe, Decklack, Applikationsmethode und Einbrennzeit liegen in der Verantwortung des jeweiligen Farbenherstellers.
Was das technische Datenblatt erwähnt
Laut Daten von Egy Chem Hub und gemäß dem technischen Datenblatt (TDS) des Produkts mit Stand vom 10.11.2026 sind die typischen Eigenschaften:
| Eigenschaft | Wert |
|---|---|
| Aussehen | Graues Pulver |
| Form | Flocke |
| Durchschnittliche Partikelgröße | 5–10 Mikrometer |
| Gesamtzink | Mindestens 98 % |
| Zinkmetall | Mindestens 94 % |
| Rückstand auf einem 325-Mesh-Sieb (45 Mikrometer) | Maximal 0,6 % |
| Ölabsorption | 12–15 Gramm pro 100 Gramm |
| Luftfeuchtigkeit | Maximal 0,05 % |
| Spezifisches Gewicht | 7,0–7,2 |
Herkunft: Ägypten. Das Produkt wird in 25-kg-Säcken verpackt: entweder in ausgekleideten Polypropylensäcken oder in vom Kunden bereitgestellten 25-kg-Metall- oder Kunststoffbehältern. Das Produktinformationsblatt listet folgende Anwendungsgebiete auf: korrosionsbeständige Farben, Metallbeschichtung, chemische Prozesse und Pulvermetallurgie. Das Informationsblatt ist auf Anfrage erhältlich.
In welchem Zusammenhang stehen diese Merkmale mit dem Thema des Artikels?
- Die Lamellenstruktur bildet die Grundlage der beiden oben beschriebenen Mechanismen. Laut der Veröffentlichung weisen Laminate eine größere Kontaktfläche als sphärische Partikel auf, was die elektrische Leitfähigkeit und somit die Korrosionsbeständigkeit verbessert. Weiterhin wird ausgeführt, dass die Barrierewirkung lang anhält, während der kathodische Schutz nur vorübergehend ist. Dies sind Auszüge aus der Veröffentlichung des Unternehmens.
- Partikelgröße und Siebrückstand: Ein Wert von 5–10 µm ist lediglich ein Durchschnittswert und beschreibt nicht die Größenverteilung. Der Rückstand auf einem 45-µm-Sieb gibt den Anteil grober Partikel im Pulver an, ein Standard, der typischerweise in Spezifikationen für Zinkpigmente zu finden ist. Der Compoundierer ermittelt durch Tests, ob diese Partikelgröße für sein System geeignet ist, insbesondere da die endgültige Beschichtungsdicke gering ist (in den meisten Systemen ca. 4–20 µm).
- Gesamt- und metallisches Zink: Diese Werte werden, wie in Zinkpigmentspezifikationen üblich, separat als Mindestgrenzen angegeben. Die Zusammensetzung der nichtmetallischen Komponente wird in diesem Dokument nicht detailliert beschrieben.
- Ölabsorption: Ein bekannter Indikator in der Farbenindustrie für die benötigte Bindemittelmenge. Laut diesem Papier korreliert die Laminatform mit einem höheren Bindemittelgehalt in Formulierungen mit niedrigeren volumetrischen Pigmentkonzentrationen. Der tatsächliche Bindemittelbedarf wird jedoch vom Hersteller in der Rezeptur festgelegt.
- Feuchtigkeit und spezifisches Gewicht: Die Festlegung eines maximalen Feuchtigkeitsgehalts ist für Lagerung und Handhabung wichtig, da das Material laut Sicherheitsdaten empfindlich auf Feuchtigkeit reagiert. Das spezifische Gewicht hingegen wird bei der Berechnung von Gewicht und Volumen innerhalb der Zusammensetzung berücksichtigt.
Das Dokument führt weitere Vorteile von folienbasierten Formulierungen auf, darunter: geringerer Zinkgehalt im Lack aufgrund der höheren Haftfestigkeit, besserer Kantenschutz, Flexibilität, keine Blasenbildung, eine glatte Oberfläche, bessere Haftung, gute Überstreichbarkeit, geringe Porosität und Permeabilität sowie eine geringere Neigung zur Ablagerung von leicht aufrührbarem Niederschlag. Laut Dokument handelt es sich hierbei um Aussagen des Unternehmens, die nicht durch Testergebnisse belegt sind.
Wichtiger Hinweis: Diese Seite enthält weder Ergebnisse von Salzsprühtests noch von mechanischen Prüfungen für Produkte von Egy Chem Hub und gibt keine spezifischen Leistungsdaten für daraus hergestellte Beschichtungen an. Auch die Kompatibilität mit bestimmten Bindemitteln oder die Eignung für ein bestimmtes Schraubensystem werden nicht spezifiziert. Die Beschichtungsleistung hängt vom gesamten Prozess – von der Formulierung über die Vorbereitung und Applikation bis hin zur Aushärtung – ab und wird durch Prüfungen gemäß den Projektspezifikationen verifiziert.
Vorsicht beim Umgang: Zinkfolie ist laut Produktinformation ein brennbarer Feststoff. Ihr Staub kann mit Luft explosive Gemische bilden. Sie ist empfindlich gegenüber Feuchtigkeit und Wasser. Lagern Sie sie im originalen, verschlossenen Behälter an einem kühlen, trockenen und gut belüfteten Ort, fern von Säuren, Wärmequellen und Funken. Vermeiden Sie Staubbildung. Lesen Sie vor Gebrauch das Sicherheitsdatenblatt.
Zusammenfassung
Zinkfolie ist ein nicht-elektrolytisches Dünnschichtbeschichtungssystem, das Barriere- und Opferanodenschutz vereint. Da es während der Abscheidung keinen Wasserstoff in den Stahl einbringt, eignet es sich für hochfeste Schrauben in Automobilen und Maschinen. Der Erfolg hängt von der Wahl des geeigneten Systems, der korrekten Vorbereitung und der Einhaltung der richtigen Einbrenntemperatur ab. Für ein Angebot oder technische Daten zu Zinkfolie wenden Sie sich bitte an das Team von Egy Chem Hub.