Normen für Salzsprühnebelprüfung und Korrosionsbeständigkeit von Zinkblechen
Von فريق Egy Chem Hub
Teilezeichnungen und Kaufspezifikationen enthalten oft eine Bedingung wie „Vor einer bestimmten Anzahl von Stunden im Salzsprühtest darf sich kein Rotrost bilden“. Diese Zahl dient der Annahme oder Ablehnung und dem Vergleich von Lieferanten, ihre Bedeutung wird jedoch mitunter missverstanden. Dieser Artikel erklärt, was der Test tatsächlich misst, wo er endet, wie die Anforderungen an Zinkfolienbeschichtungen von Befestigungselementen und Metallteilen formuliert werden und wie Sie den erhaltenen Bericht richtig interpretieren.
Was misst der neutrale Salzsprühtest?
Das beschichtete Bauteil wird in einer geschlossenen Kammer einem kontinuierlichen Salznebel ausgesetzt, der durch Versprühen einer Natriumchloridlösung erzeugt wird. Die Probe wird anschließend überwacht, bis Korrosionsprodukte auftreten oder die erforderliche Prüfdauer abgelaufen ist. Die beiden gebräuchlichsten Normen sind ISO 9227 (NSS-Test) und ASTM B117, wobei letztere erstmals 1939 veröffentlicht wurde.
In ISO 9227 genehmigte Bedingungen für neutrale Prüfungen:
| Arbeitnehmer | Wert |
|---|---|
| Natriumchloridkonzentration in der gesammelten Lösung | 50 ± 5 g/L (ungefähr 5 %) |
| PH-Wert der gesammelten Lösung | Von 6,5 bis 7,2 |
| Raumtemperatur | 35 ± 2 °C |
| Sprühsedimentationsrate | Von 1,0 bis 2,0 ml pro Stunde pro 80 cm² |
| Sprühmuster | Kontinuierlich |
ASTM B117 legt nahezu ideale Bedingungen fest: eine 5%ige Natriumchloridlösung, einen pH-Wert zwischen 6,5 und 7,2 und eine Temperatur von 35 °C. Da sich die Toleranzformeln zwischen den beiden Normen und zwischen den Versionen (ISO 9227 Version 2017 und später Version 2022 mit der Änderung von 2024) unterscheiden können, muss der Bericht die Norm und ihre Versionsnummer angeben.
Wichtig: ISO 9227 legt lediglich das Betriebsverfahren fest. Sie spezifiziert weder die Belichtungszeit für ein bestimmtes Produkt noch die Interpretation der Ergebnisse; diese Angaben erfolgen in den Produktspezifikationen oder in der Vereinbarung zwischen Käufer und Lieferant.
Testgrenzen
- Es handelt sich nicht um eine Simulation der Realität. Es fehlen Feuchtigkeitsschwankungen, Temperaturschwankungen und industrielle Schadstoffe; daher kann sich das Verhalten der Farbe im Test von ihrem Verhalten im Einsatz unterscheiden.
- Eine Uhr im Raum ist keine Uhr im Feld. Die Norm selbst zeigt, dass zwischen Salzsprühbeständigkeit und Korrosionsbeständigkeit in anderen Umgebungen selten ein direkter Zusammenhang besteht. Und „720 Stunden“ lassen sich nicht korrekt in Jahre umrechnen.
- Der Hauptzweck dieses Verfahrens ist die Qualitätskontrolle. Es eignet sich zur Überprüfung der Konsistenz von Lackqualität und -prozess von Charge zu Charge, zur Erkennung von Defekten und Poren und liefert Ergebnisse mit guter Reproduzierbarkeit. Die Bewertung verschiedener Materialien oder Beschichtungen nach ihrer Lebensdauer oder die Vorhersage ihrer Langlebigkeit gehören jedoch nicht zu seinen Anwendungsbereichen.
Dies erklärt, wie eine Norm wie ISO 10683 Salzsprühstunden als Akzeptanzkriterien verwenden kann: Die Stunden sind hier eine Qualitätsgrenze für ein bestimmtes Beschichtungssystem, das auf die gleiche Weise getestet wird, und kein Versprechen der Lebensdauer.
Rotrost und Weißrost: Was wird erfasst?
- Weißrost: ein weißes Pulver, das als Nebenprodukt der Zinkkorrosion entsteht und hauptsächlich aus Zinkoxid und Zinkhydroxid besteht. Sein Auftreten zeigt an, dass die Beschichtung zu zersetzen beginnt.
- Rotrost: ein Korrosionsprodukt des Grundstahls (Eisenoxide). Sein Auftreten zeigt an, dass die Schutzschicht bis zum Grundmetall vorgedrungen ist.
Bei zinkreichen Beschichtungen tritt Weißrost typischerweise vor Rotrost auf, da Zink vor Stahl korrodiert. Daher sollte die Spezifikation explizit angeben, welche Art von Rost gewünscht ist. ISO 10683 fordert, dass nach der Prüfzeit kein sichtbarer Rost (Rotrost) im Grundwerkstoff auftritt. Die Grenzwerte für Weißrost sind in dieser Anforderung nicht enthalten und können in den Kundenspezifikationen ergänzt werden. Lesen Sie die für Ihre Anwendung geltende Spezifikation sorgfältig durch und treffen Sie keine Annahmen.
Wie werden die Anforderungen an Zinkfolienbeschichtungen festgelegt?
ISO 10683 für Verbindungselemente
ISO 10683:2018 (3. Ausgabe) behandelt nicht-elektrolytische Zinklaminierungssysteme für Stahlbefestigungselemente, unabhängig davon, ob es sich um eine reine Grundierung oder eine Grundierung mit Decklack handelt und ob ein Schmierstoff zugesetzt wird. ISO 9227 (NSS) dient der Bewertung der Korrosionsbeständigkeit. Die Anforderungen sind wie folgt kategorisiert:
| Zeit bis zur Anwendung von neutralem Salzsprühnebel ohne Rotrost | Referenzdicke für das Beschichtungssystem |
|---|---|
| 240 Stunden | 4 Mikrometer |
| 480 Stunden | 5 Mikrometer |
| 600 Stunden | 6 Mikrometer |
| 720 Stunden | 8 Mikrometer |
| 960 Stunden | 10 Mikrometer |
Wichtige Hinweise in der Tabelle:
- Die angegebene Dicke dient nur als Referenz und umfasst sowohl die Basis- als auch die Deckschicht. Die Abnahme erfolgt auf Grundlage der Korrosionsbeständigkeit.
- Der Test wird an den Stabilisatoren allein im Zustand „wie lackiert“ durchgeführt, d. h. vor Sortierung, Verpackung und Montage und mindestens 24 Stunden nach dem Lackieren.
- Die Norm beinhaltet einen optionalen Ritztest zur Messung des kathodischen Schutzes: Das Werkstück wird bis zum Grundmetall zerkratzt, und nach 72 Stunden Salzsprühnebel sollte an der Ritzstelle kein roter Rost auftreten.
- Beachten Sie, dass die Norm selbst darauf hinweist, dass beschleunigte Testergebnisse nicht in direktem Zusammenhang mit dem Verhalten von Lacken in einer bestimmten Einsatzumgebung stehen.
Spezifikationen von Automobilherstellern
Automobilhersteller und ihre Zulieferer erstellen ihre eigenen Spezifikationen und Lieferrichtlinien, die häufig auch eigene regelmäßige Prüfungen beinhalten. Wir führen hier keine spezifischen Kundenspezifikationen auf, da wir diese nicht mit zwei unabhängigen Quellen verifiziert haben; maßgeblich für diese Informationen ist das vom Kunden freigegebene Spezifikationsdokument.
Schutz hochfester Stabilisatoren vor Wasserstofferosion
ISO 10683 besagt, dass beim Zinklaminieren kein Wasserstoff entsteht. Daher wird diese Beschichtung insbesondere für hochfeste Verbindungselemente (1000 MPa und höher) eingesetzt, um innere Sprödigkeit durch Wasserstoff zu vermeiden. Aus diesem Grund ist sie für diese Verbindungselementklasse eine beliebte Wahl.
Wo ordnen sich die Zinkflocken im Testergebnis ein?
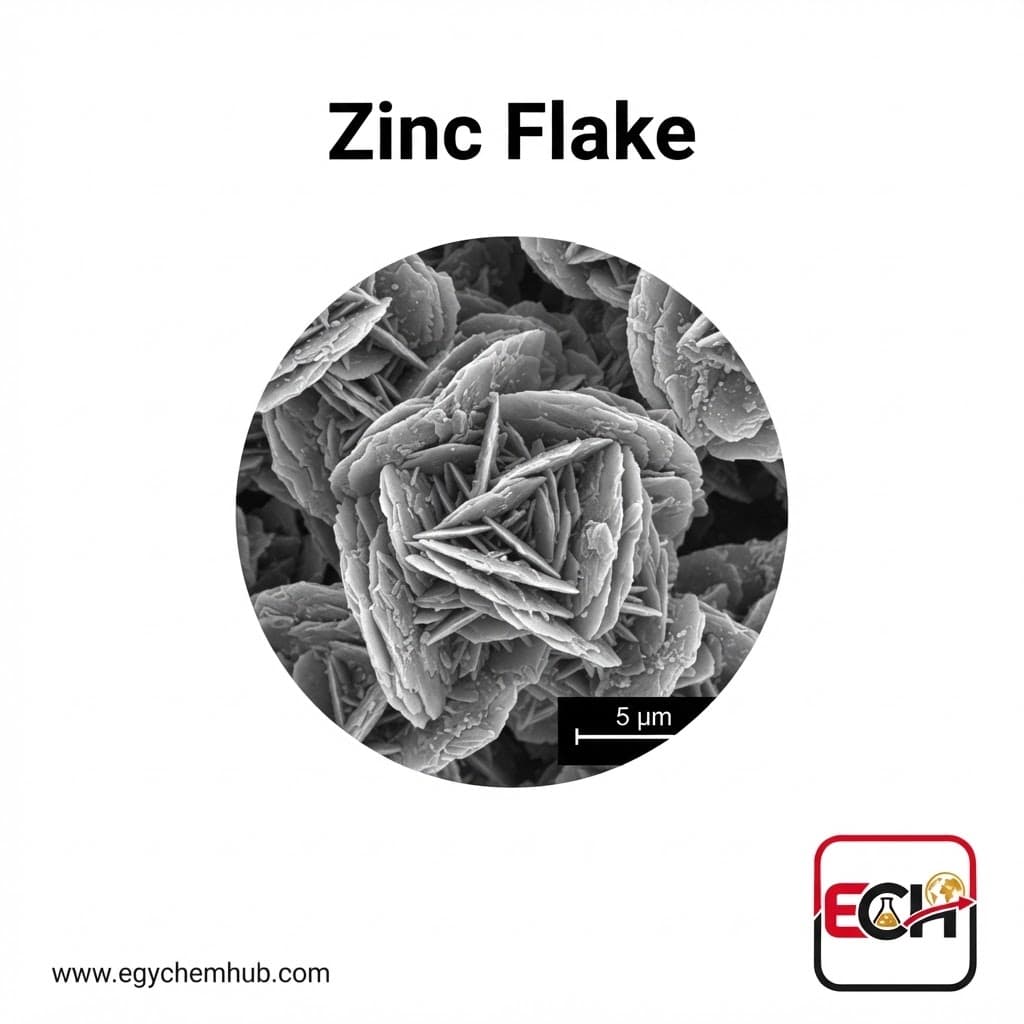
Die Zinkfolienbeschichtung besteht aus in einem Medium dispergierten Zinkfolien, die anschließend aufgetragen und wärmebehandelt werden, um einen anorganischen Film zu bilden, der elektrisch ausreichend leitfähig ist, um kathodischen Schutz zu gewährleisten. Die Folien sind daher eine Komponente dieses Systems, aber nicht das gesamte System.
Was das technische Datenblatt für Zinkflocken von Egy Chem Hub aussagt
Egy Chem Hub bietet Zinkflocken als lamellares Zinkpulver für korrosionsbeständige Beschichtungen an. Es handelt sich um einen Rohstoff (Metallpigment) für die Beschichtungsformulierung, nicht um eine fertige Beschichtung. Diese Information basiert auf dem Technischen Datenblatt (TDS) des Unternehmens vom 11. Oktober 2026.
| Eigenschaft | Wert gemäß TDS |
|---|---|
| Aussehen | Graues Pulver |
| Form | Flocken |
| Durchschnittliche Partikelgröße | 5-10 Mikrometer |
| Gesamtzink | Mindestens 98 % |
| Zinkmetall | Mindestens 94 % |
| Verbleiben auf einem 325-Mesh-Sieb (45 Mikron) | Maximal 0,6 % |
| Ölabsorption | 12-15 Gramm pro 100 Gramm |
| Luftfeuchtigkeit | Maximal 0,05 % |
| Spezifisches Gewicht | 7,0 – 7,2 |
Als Verpackungsoptionen stehen 25-kg-Polypropylensäcke mit Innenauskleidung oder vom Kunden bereitgestellte 25-kg- Fässer aus Metall oder Kunststoff zur Verfügung. Das Produkt stammt aus Ägypten; ein technisches Datenblatt ist auf Anfrage erhältlich. Dieses Datenblatt listet gängige Anwendungsgebiete wie korrosionsbeständige Anstriche, Galvanisierung, chemische Prozesse und Pulvermetallurgie auf.
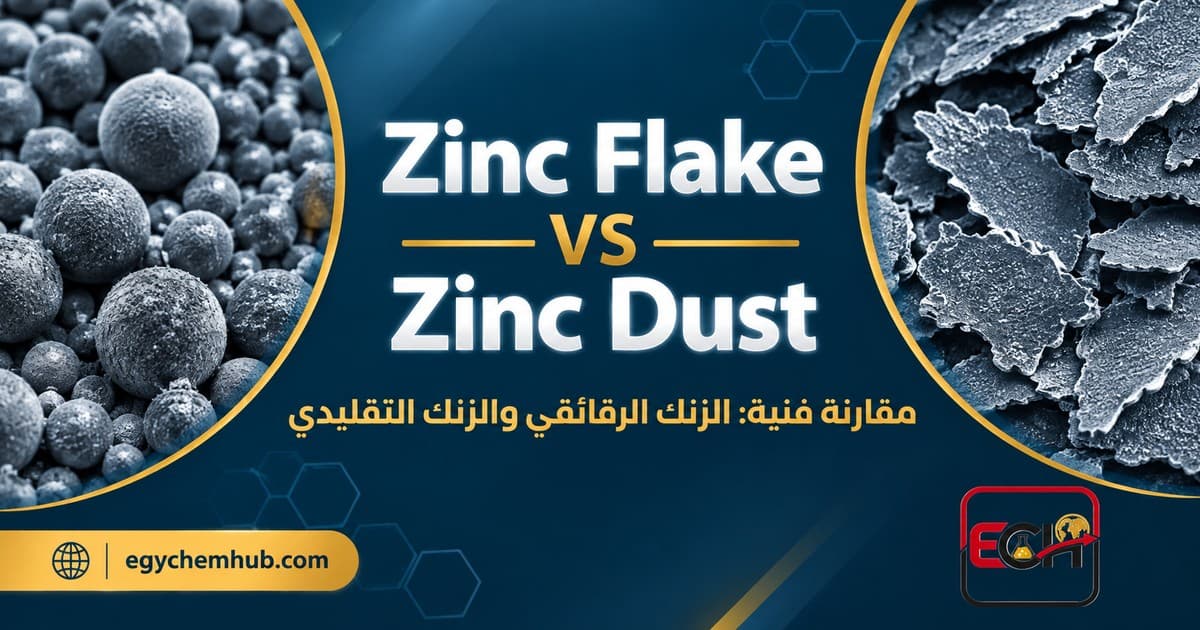
Laut derselben Veröffentlichung ermöglicht die lamellare Form im Vergleich zu kugelförmigem Zink einen besseren Kontakt zwischen den Partikeln, was die elektrische Leitfähigkeit und den Korrosionsschutz verbessert. Die Barrierewirkung wird als lang anhaltend, der kathodische Schutz hingegen als temporär beschrieben. Diese Aussagen stammen aus der Veröffentlichung des Unternehmens und stellen keine Testergebnisse dar.
Warum reichen die Chip-Spezifikationen allein nicht aus, um die Salzsprühnebelstunden vorherzusagen?
Das Ergebnis des Salzsprühtests bezieht sich auf das gesamte Beschichtungssystem: Bindemittel und Beschichtungszusammensetzung, Decklack, Schichtdicke, Applikations- und Aushärtungsbedingungen sowie Zustand und Oberflächenvorbereitung des Metallsubstrats – nicht nur auf das Zinkpulver allein. Selbst identische Zinkflocken können unterschiedliche Ergebnisse liefern, wenn Harz, Schichtdicke oder Aushärtungsgrad variieren. Daher enthält dieser Artikel keine Angaben zu Salzsprühstunden oder Testergebnissen für einzelne Zinkflockenprodukte. Auch sollte nicht davon ausgegangen werden, dass ein bestimmter Rohstoff eine bestimmte Stundenzahl garantiert. Ein solches Ergebnis bezieht sich ausschließlich auf ein definiertes und geprüftes Beschichtungssystem und muss durch einen Bericht mit detaillierten Angaben zu den Systemkomponenten und Testbedingungen ergänzt werden.
Welche Daten sollte ein Farbenhersteller von einem Chip-Lieferanten anfordern?
Bei der Auswahl eines Zinkfolienlieferanten sollten Sie Folgendes schriftlich anfordern:
- Technisches Datenblatt (TDS) mit Datum der Überarbeitung, mit numerischen Kennwerten: Partikelgröße (Mittelwert und Messmethode), Gesamtzink und metallisches Zink, Siebrückstand, Ölaufnahme, Feuchtigkeit, spezifisches Gewicht und Schüttdichte.
- Grenzwerte für Verunreinigungen (wie Eisen, Blei, Cadmium und Zinkoxid), falls Ihre Spezifikation diese einschränkt.
- Analysezertifikat (CoA) für jede Charge und Angabe, ob die Ergebnisse an der tatsächlich gelieferten Charge gemessen wurden.
- Die Art der Oberflächenbehandlung der Chips, falls erforderlich, und deren Kompatibilität mit Ihrem Harz- und Lösungsmittel- bzw. Wassersystem.
- Haltbarkeit, Lagerbedingungen und Versandverpackung.
- Nehmen Sie eine Probe, um sie in Ihrem eigenen System zu testen, denn die Leistungsfähigkeit der Farbe wird erst durch eine vollständige Prüfung ermittelt.
- Jeglicher Salzsprühtestbericht (ISO 9227 oder ASTM B117) für ein mit dem Material hergestelltes Beschichtungssystem, einschließlich Systemdaten: Harz, Schichtdicke, Substrat, Aushärtungsbedingungen und Laborreferenz. Falls kein Bericht vorliegt, fordern Sie bitte eine Zertifizierung anstelle allgemeiner Angaben an.
Regelmäßige Tests: Eine Ergänzung, kein Ersatz
Zyklische Korrosionsprüfungen sind so konzipiert, dass sie die tatsächlichen Einsatzbedingungen möglichst genau nachbilden. Dazu werden abwechselnd Phasen von Salzsprühnebel, Feuchtigkeit, Trocknung und gegebenenfalls Gefrieren durchlaufen. Bekannte Beispiele hierfür sind:
- GMW14872 (General Motors): Dreistufiger Zyklus: Umgebungstemperatur bei 25 °C mit Salzsprühnebel, dann relative Luftfeuchtigkeit nahe 100 % bei 49 °C, dann Trocknung mit relativer Luftfeuchtigkeit unter 30 % bei 60 °C.
- VDA 233-102: Periodische Prüfung von Automobilteilen, die eine Sprühphase mit einer 1%igen Salzlösung und eine Gefrierphase bei −15 °C umfasst.
- ISO 11997-1: Eine Spezifikation für Lacke, die mehrere Zyklen umfasst, in denen sich die Phasen Salzsprühen, Trocknen und Befeuchten abwechseln.
Diese Tests garantieren keine Lebensdauer: Es handelt sich weiterhin um beschleunigte Tests, und ein direkter Zusammenhang mit der Lebensdauer ist ungewiss. Ihr Wert liegt in der besseren Annäherung an die tatsächlichen Betriebsbedingungen als bei kontinuierlicher Besprühung. Aus diesem Grund führen Automobilhersteller eigene, regelmäßige Tests durch. Fordern Sie beide Tests an, wenn das Bauteil kritisch ist oder rauen Umgebungsbedingungen ausgesetzt ist (Küstenregion, Streusalz oder längere Freilandeinwirkung).
Wie liest man einen Testbericht?
Lesen Sie den Bericht wie ein Kalibrierungszertifikat. Dies ist eine von uns auf Grundlage der Anforderungen der beiden Normen entwickelte Checkliste:
- Norm und Version: ISO 9227 oder ASTM B117 und etwaige Ergänzungen (z. B. Ritzprüfung).
- Beispiel: Wurden die eigentlichen Teile im lackierten Zustand oder als Testplatten geprüft? Wie lange dauerte es zwischen Lackierung und Prüfung? Welches Lackiersystem wurde genau verwendet (nur Grundierung oder mit Decklack)?
- Fisch: Es geht um den Messwert und die Messmethode, nicht nur um den Nennwert.
- Zwischendauer und Prüfungen: Tatsächliche Stundenzahl, Zeitpunkte der Prüfungen und Zeitpunkt des Auftretens des ersten weißen Rosts und des ersten roten Rosts, falls vorhanden.
- Raumprotokolle: Temperatur, Sedimentationsrate, pH-Wert und Salzgehalt werden täglich aufgezeichnet, wobei Abweichungen oder Unterbrechungen vermerkt werden.
- Kammerprüfung: Wurden regelmäßige Überprüfungen mit Referenzmustern (z. B. Standard-Stahlstreifen, deren Massenverlust gemessen wird) durchgeführt, um nachzuweisen, dass die Kammer innerhalb ihres Messbereichs arbeitet?
- Fotos: Vor und nach dem Test sowie zu den vereinbarten Zeitpunkten.
- Labor: Laboridentität und Akkreditierungsreferenz.
Was fragen Sie den Lieferanten?
- Was ist der Standard, die Version und der Abnahmestandard (nur roter Rost oder auch weißer Rost) und wie viele Stunden sind erforderlich?
- Umfasst der Test das gesamte Lacksystem, das Ihnen geliefert wird, und in welcher Schichtdicke?
- Wurden Teile aus der tatsächlichen Produktion getestet oder nur Labormuster?
- Gibt es regelmäßige Prüfergebnisse (z. B. GMW14872 oder VDA 233-102), falls dies in Ihrer Spezifikation erforderlich ist?
- Wie wird die Lackierung von Charge zu Charge überwacht (Dicke, Haftung und Aussehen)?
- Sind die Rohmaterialdaten (Spezifikationen der Zinkfolie und Testergebnisse für jede Charge) dem Hersteller des Beschichtungssystems zugänglich? (Siehe detaillierte Liste oben.)
Wenn Sie ein Zinklamellen-Beschichtungssystem herstellen oder entwickeln, sind Rohstoffdaten nur ein Teilaspekt. Um ein Angebot oder ein technisches Datenblatt für Zinklamellen anzufordern, kontaktieren Sie das Team von Egy Chem Hub.