ما هو الزنك الرقائقي (Zinc Flake Coating)؟ ولماذا يُفضَّل في مسامير السيارات والبراغي؟
بقلم فريق Egy Chem Hub
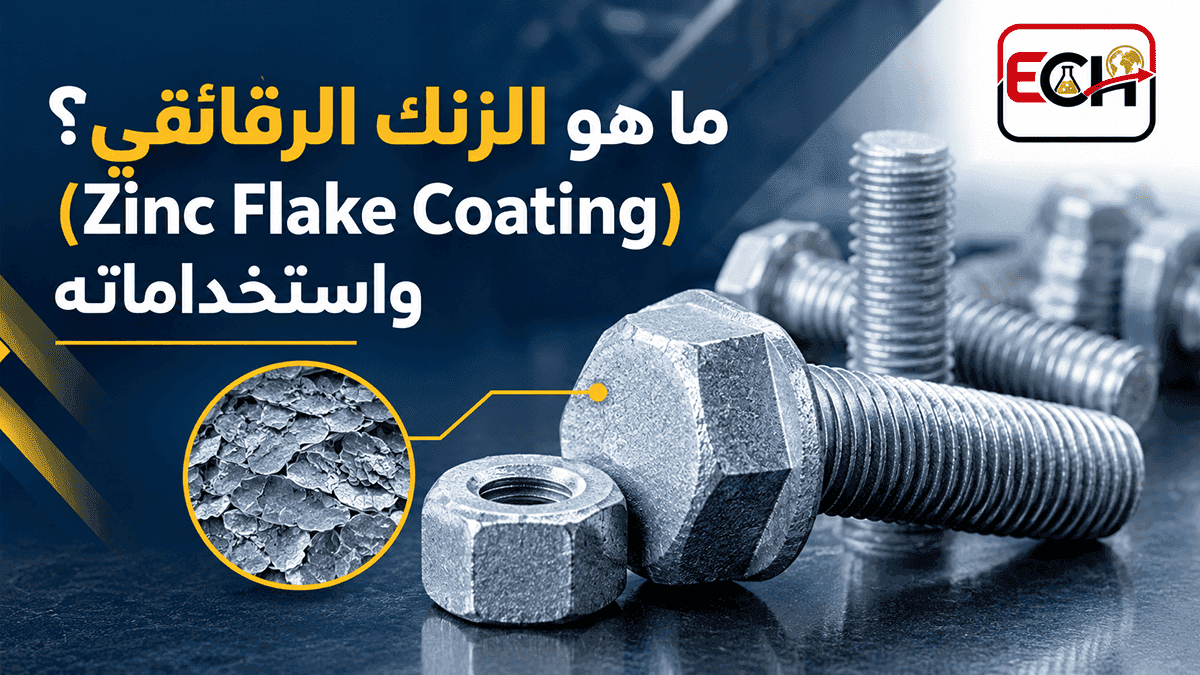
حين تُصنَّع مسامير عالية المتانة لمحرّك سيارة أو لهيكلها، لا يكفي أن تتحمّل الشدّ والاهتزاز، بل يجب أن تبقى سنوات أمام الرطوبة والملح دون أن تتآكل ودون أن تنكسر فجأة. هنا يظهر طلاء الزنك الرقائقي (Zinc Flake Coating) كخيار شائع بين مصنّعي المسامير والمطلّين ومشتري قطع السيارات. يشرح هذا المقال ما هو، وكيف يُطبَّق، وما الذي يميّزه عن الطلاء الكهربائي والجلفنة بالغمس الساخن.
ما هو طلاء الزنك الرقائقي؟
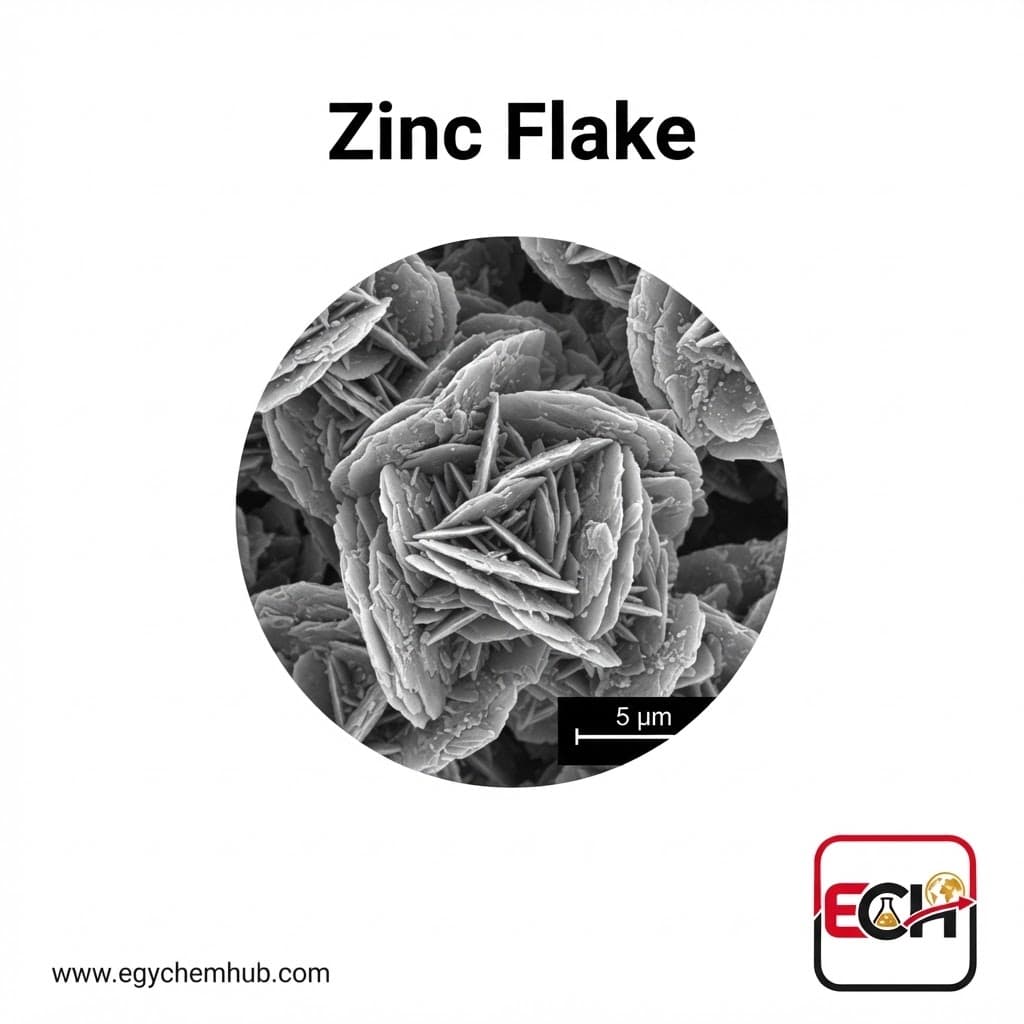
هو طلاء يُطبَّق دون تحليل كهربائي (Non-electrolytic). يتكوّن من رقائق دقيقة من الزنك، وغالبًا معها رقائق ألومنيوم، معلّقة في مادة رابطة غير عضوية. يُطبَّق الخليط سائلًا كما يُطبَّق الدهان، ثم يُخبَز بالحرارة فيتحوّل إلى طبقة صلبة ملتصقة بالفولاذ.
ويُكمَّل النظام عادةً بطبقة علوية (Topcoat) اختيارية. تضيف هذه الطبقة خصائص مثل التحكّم في معامل الاحتكاك، أو مقاومة بعض المواد الكيميائية، أو تحسين المظهر والتحمّل الحراري.
كيف تحمي هذه الطبقة الفولاذ؟
تعمل الحماية بآليتين معًا:
- حماية حاجزة: الرقائق مسطّحة وتتراكم فوق بعضها كالقرميد، فيصبح مسار الرطوبة والأكسجين إلى الفولاذ أطول وأكثر التواءً.
- حماية كاثودية (تضحوية): الزنك أنشط كهروكيميائيًا من الفولاذ، فيتآكل هو أولًا ويحمي الفولاذ حتى عند خدش الطبقة. وتلامس الرقائق بعضها بعضًا فتجعل الطبقة موصلة للكهرباء.
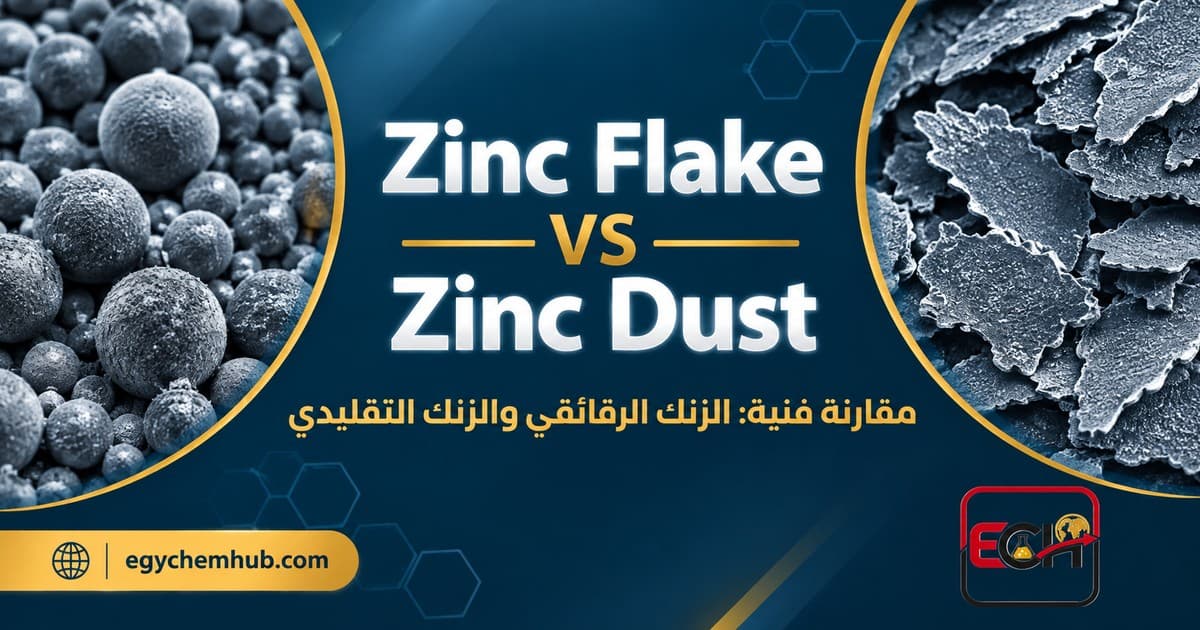
هذا الجمع بين الحاجز والحماية التضحوية يفسّر لماذا تقدّم طبقة رقيقة جدًا حماية جيدة. أمّا مقارنة مسحوق الزنك الرقائقي بالزنك التقليدي من حيث الشكل والكثافة، فقد تناولناها في مقال سابق، ولا نكرّرها هنا.
كيف يُطبَّق على المسامير والبراغي؟
تختلف تفاصيل كل نظام تجاري باختلاف المصنّع، لكن التسلسل العام واحد:
- التحضير: تنظيف الأجزاء من الزيوت والصدأ بالتنظيف القلوي أو بإزالة الدهون بالمذيبات، مع التنظيف الميكانيكي بالسفع (Shot Blasting) عند الحاجة. ويُتجنَّب التنظيف الحمضي (التخليل) قدر الإمكان، لأنه مصدر محتمل للهيدروجين في الفولاذ، كما سيأتي لاحقًا.
- التطبيق: بإحدى طرق متداولة:
- الغمس والطرد المركزي (Dip-Spin): توضع الأجزاء الصغيرة السائبة في سلة تُغمس في السائل ثم تُدار بسرعة لطرد الزائد. وهي الطريقة المعتادة للمسامير والبراغي بالجملة.
- الرش (Spray): يدويًا أو آليًا، وتناسب الأجزاء الأكبر أو غير المنتظمة.
- الغمس على حوامل (Rack): لأجزاء تُثبَّت على حامل بدل السلة.
- الخَبز (Curing): تُسخَّن الأجزاء في فرن حتى تتماسك الطبقة. تتراوح درجات الحرارة المذكورة في المراجع بين نحو 180 و320 °م حسب النظام؛ فالأنظمة المخفَّفة بالمذيبات تُخبز غالبًا عند 180–240 °م، والمائية عند نحو 290–310 °م.
- الطبقة العلوية (إن لزم): تُطبَّق وتُخبز وفق مواصفة النظام.
وتتراوح سماكة الطبقة في أغلب الأنظمة بين نحو 4 و20 ميكرومترًا حسب النظام والمواصفة المطلوبة.
لماذا يُفضَّل في المسامير والبراغي؟
1) لا يُدخل الهيدروجين إلى الفولاذ. في الطلاء الكهربائي تتولّد ذرات هيدروجين على سطح القطعة وقد تنفذ إلى الفولاذ. وفي الفولاذ عالي المتانة قد يؤدي ذلك إلى هشاشة الهيدروجين (Hydrogen Embrittlement) أي كسر مفاجئ تحت حمل أقل من المتوقع. أمّا الزنك الرقائقي فلا توجد فيه خطوة كهربائية، ولا يتولّد هيدروجين أثناء الترسيب. ولهذا تذكر مواصفة ISO 10683 أن هذه الأنظمة تُستخدم خصوصًا للمسامير عالية المتانة (1000 ميغاباسكال فأكثر) لتفادي خطر هشاشة الهيدروجين الداخلية.
تنبيه عملي: هذا صحيح للعملية نفسها بشرط ألا تتضمن مرحلة التحضير تخليلًا حمضيًا أو فسفتة. فمعيار ASTM F1136 (وهو الآن مسحوب) كان ينصّ على انتفاء خطر هشاشة الهيدروجين الداخلية بشرط عدم تنظيف القطع بالحمض أو الفوسفات. لذلك يجب أن يتحقق المشتري من مسار التحضير لا من الطلاء وحده.
2) طبقة رقيقة تحافظ على الخيوط. سماكة بضعة ميكرومترات تتيح للمسامير أن تبقى غالبًا ضمن تفاوتات الخيوط القياسية (ISO 965)، بخلاف الطبقات السميكة التي تتطلب تدبيرًا خاصًا للخيوط.
3) مقاومة جيدة للتآكل. تذكر وثائق المصنّعين أزمنة في اختبار رذاذ الملح المحايد (ISO 9227) تتراوح من مئات الساعات إلى أكثر من 1000 ساعة قبل ظهور الصدأ الأحمر، حسب النظام والسماكة والطبقة العلوية، مقابل نحو 96–200 ساعة للزنك الكهربائي النموذجي. هذه أرقام مخبرية للمقارنة وليست عمرًا فعليًا في الخدمة، ولا تغني عن مواصفة المشروع.
4) لا حمّامات تحليل كهربائي. التطبيق قائم على الغمس أو الرش ثم الخبز، دون تيار كهربائي ودون محاليل طلاء كهربائي.
5) إمكانية ضبط الاحتكاك. تتيح الطبقات العلوية في بعض الأنظمة التحكّم في معامل الاحتكاك، وهو أمر مهم عند الشدّ بعزم محدد في خطوط تجميع السيارات.
6) أنظمة خالية من الكروم سداسي التكافؤ. كثير من الأنظمة الحديثة خالٍ من الكروم سداسي التكافؤ، لكن المعيار نفسه يشمل أنظمة بالكروم السداسي وبدونه، لذا يجب النص على ذلك صراحةً في طلب الشراء.
مقارنة موجزة مع الطلاء الكهربائي والجلفنة بالغمس الساخن
| وجه المقارنة | الطلاء الكهربائي بالزنك | الجلفنة بالغمس الساخن | الزنك الرقائقي |
|---|---|---|---|
| طريقة الترسيب | تحليل كهربائي في حمّام | غمس في زنك منصهر | طلاء سائل بالغمس والطرد أو الرش ثم خبز |
| هشاشة الهيدروجين في الفولاذ عالي المتانة | الخطر قائم، وتحتاج القطع إلى ضبط وغالبًا خبز لطرد الهيدروجين | الخطر الرئيسي من التخليل الحمضي قبل الغمس | لا يتولّد هيدروجين أثناء الترسيب، بشرط تحضير بلا حمض |
| السماكة والخيوط | تحددها مواصفة ISO 4042 | أكبر بكثير، وتتطلب غالبًا قلوظة صواميل أكبر بعد الجلفنة | رقيقة (نحو 4–20 ميكرومترًا) وتبقى غالبًا ضمن تفاوتات ISO 965 |
| المواصفة المرجعية للمثبّتات | ISO 4042 | ISO 10684 | ISO 10683 |
لا يعني هذا أن الزنك الرقائقي هو الأفضل دائمًا. فالجلفنة بالغمس الساخن تبقى خيارًا قائمًا حين تُطلب سماكة كبيرة، والطلاء الكهربائي ما زال مستخدمًا لأجزاء أقل متانة لا تُعدّ شديدة الحساسية لهشاشة الهيدروجين. الاختيار يتبع متانة الفولاذ وبيئة الخدمة ومتطلبات التجميع.
ما المعايير المعتمدة؟
المواصفة الدولية هي ISO 10683:2018 بعنوان «المثبّتات: أنظمة طلاء الزنك الرقائقي المطبّقة بطريقة غير كهربائية». ولها نسخة أوروبية هي EN ISO 10683:2018. وتشمل ما يلي:
- الطلاءات بالكروم سداسي التكافؤ وبدونه، وبطبقة علوية أو بدونها، وبمادة تزليق أو بدونها.
- البراغي والمسامير والصواميل بخيوط متريّة ISO وبغيرها، والأجزاء غير المسنّنة مثل الحلقات والدبابيس والمشابك.
- ملحق (Annex A) يقدّم معلومات للتصميم والتجميع.
وتستثني المواصفة متطلبات قابلية اللحام وقابلية الدهان، كما تستثني طلاءات الزنك المطبّقة ميكانيكيًا.
نقاط يسأل عنها المشتري والمطلّي
- درجة حرارة الخبز مقابل درجة حرارة الإرجاع الحراري (Tempering): الخبز عند حرارة أعلى من حرارة الإرجاع التي مرّ بها الفولاذ قد يخفض صلادة القطع المعالجة حراريًا. اطلب تأكيدًا أن جدول الخبز يناسب الفئة الميكانيكية للمسمار.
- مسار التحضير: هل استُخدم تخليل حمضي أو فسفتة؟
- نظام الطبقة العلوية ومعامل الاحتكاك إن كان التجميع بعزم محدد.
- مرجع الاختبار: رذاذ الملح وفق ISO 9227، وسماكة الطبقة، والمواصفة المحددة في المشروع.
- الكروم سداسي التكافؤ: هل النظام خالٍ منه؟
دور Egy Chem Hub: رقائق الزنك الخام وليس الطلاء الجاهز
المنتج المتاح في الموقع هو رقائق الزنك (Zinc Flake)، وهو مسحوق صبغة خام يشتريه مصنّعو الدهانات والطلاءات (المُركِّبون) ليدخل في تركيباتهم. وهو ليس طلاءً جاهزًا ولا نظام طلاء للمسامير. فالمادة الرابطة والإضافات والطبقة العلوية وطريقة التطبيق ودرجة الخبز كلها من اختصاص مصنّع الطلاء.
ما تذكره ورقة البيانات الفنية
وفق بيانات Egy Chem Hub، وحسب ورقة البيانات الفنية (TDS) للمنتج بتاريخ مراجعة 11/10/2026، فإن الخصائص النموذجية هي:
| الخاصية | القيمة |
|---|---|
| المظهر | مسحوق رمادي |
| الشكل | رقائقي (Flake) |
| متوسط حجم الجسيمات | 5–10 ميكرومترات |
| الزنك الكلي | 98% كحدّ أدنى |
| الزنك المعدني | 94% كحدّ أدنى |
| المتبقي على منخل 325 مش (45 ميكرومترًا) | 0.6% كحدّ أقصى |
| امتصاص الزيت | 12–15 غرامًا لكل 100 غرام |
| الرطوبة | 0.05% كحدّ أقصى |
| الكثافة النوعية | 7.0–7.2 |
المنشأ مصر. ويُعبَّأ المنتج بوزن 25 كجم: في أكياس بولي بروبلين ببطانة داخلية، أو في عبوات معدنية أو بلاستيكية بوزن 25 كجم يوفّرها العميل. وتذكر الورقة الاستخدامات الآتية: الدهانات المقاومة للتآكل، والطلاء المعدني (Plating)، والعمليات الكيميائية، وميتالورجيا المساحيق. والورقة متاحة عند الطلب.
كيف ترتبط هذه الخصائص بموضوع المقال
- الشكل الرقائقي: هو أساس الآليتين اللتين شرحناهما أعلاه. وتذكر الورقة أن الرقائق تلامس بعضها بعضًا على نحو أوسع من الجسيمات الكروية، ما يحسّن التوصيل الكهربائي وبالتالي خصائص مقاومة التآكل. وتضيف أن أثر الحاجز طويل الأمد بينما الحماية الكاثودية مؤقتة. وهذه عبارات من ورقة الشركة.
- حجم الجسيمات والمتبقي على المنخل: القيمة 5–10 ميكرومترات هي متوسط فقط ولا تصف توزيع الأحجام. أمّا المتبقي على منخل 45 ميكرومترًا فيدلّ على نسبة الجزء الخشن في المسحوق، وهو معيار يظهر عادةً في مواصفات صبغات الزنك. ويقرّر المُركِّب بالاختبار هل يناسب هذا الحجم نظامه، خصوصًا أن سماكة الطبقة النهائية رقيقة (نحو 4–20 ميكرومترًا في أغلب الأنظمة).
- الزنك الكلي والمعدني: تُحدَّد القيمتان منفصلتين كحدّين أدنيين، كما هو معتاد في مواصفات صبغات الزنك. ولا تفصّل الورقة تركيب الجزء غير المعدني.
- امتصاص الزيت: مؤشر معروف في صناعة الدهانات على مقدار الوسيط (المادة الرابطة) الذي تحتاجه الصبغة. وتربط الورقة بين الشكل الرقائقي وارتفاع محتوى الرابط في التركيبات ذات تركيز الصبغة الحجمي الأقل. لكن الاحتياج الفعلي للرابط يحدده المُركِّب في تركيبته.
- الرطوبة والكثافة النوعية: تحديد حد أقصى للرطوبة يهمّ التخزين والتداول، لأن المادة حسّاسة للرطوبة وفق بيانات السلامة. أمّا الكثافة النوعية فتدخل في حساب الوزن والحجم داخل التركيبة.
وتذكر الورقة مزايا أخرى للتركيبات المعتمدة على الرقائق، منها: محتوى زنك أقل في الدهان بسبب ارتفاع الرابط، وحماية أفضل للحواف والزوايا ومرونة، وعدم ظهور تنفّط، وسطح أملس، والتصاق أفضل، وقابلية جيدة للطلاء الفوقي، ومسامية ونفاذية منخفضتان، وميل أقل للترسّب مع راسب سهل إعادة التقليب. هذه عبارات من الشركة وفق الورقة، وهي غير مدعومة هنا بنتائج اختبار.
تنبيه مهم: لا تتضمن هذه الصفحة نتائج اختبار رذاذ الملح أو اختبارات ميكانيكية لمنتج Egy Chem Hub، ولا تدّعي أداءً محددًا لأي طلاء يُصنَع منه. ولا تحدد الورقة توافقه مع مواد رابطة معيّنة أو ملاءمته لنظام مسامير بعينه. فأداء الطلاء يتحدد بالتركيبة الكاملة وبمسار التحضير والتطبيق والخبز، ويُتحقق منه بالاختبار وفق مواصفة المشروع.
تنبيه تداول: وفق بيانات المنتج، رقائق الزنك صلب قابل للاشتعال، وغبارها قد يكوّن مع الهواء خلائط قابلة للانفجار، وهي حسّاسة للرطوبة والماء. تُخزَّن في عبوتها الأصلية المحكمة في مكان بارد وجاف جيد التهوية وبعيدًا عن الأحماض ومصادر الحرارة والشرر، ويُتجنَّب تكوّن الغبار. راجع صحيفة بيانات السلامة قبل أي استخدام.
الخلاصة
الزنك الرقائقي نظام طلاء رقيق غير كهربائي يجمع حماية حاجزة وحماية تضحوية، ولا يُدخل الهيدروجين إلى الفولاذ أثناء الترسيب، ولذلك يناسب المسامير عالية المتانة في السيارات والآلات. نجاحه يعتمد على اختيار النظام الملائم وضبط التحضير ودرجة الخبز. لطلب عرض سعر أو مواصفات فنية لرقائق الزنك تواصل مع فريق Egy Chem Hub.